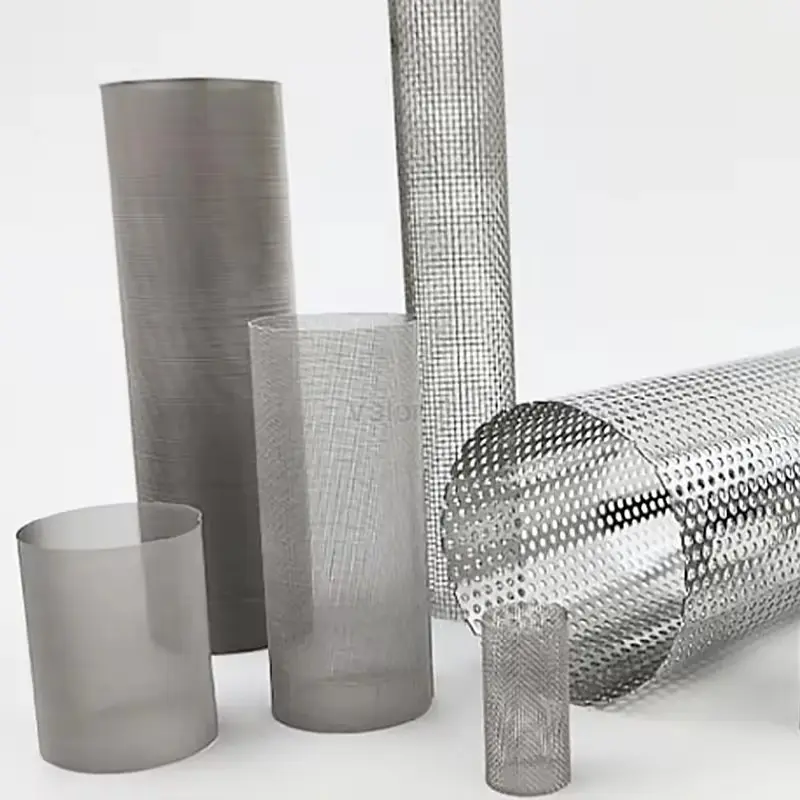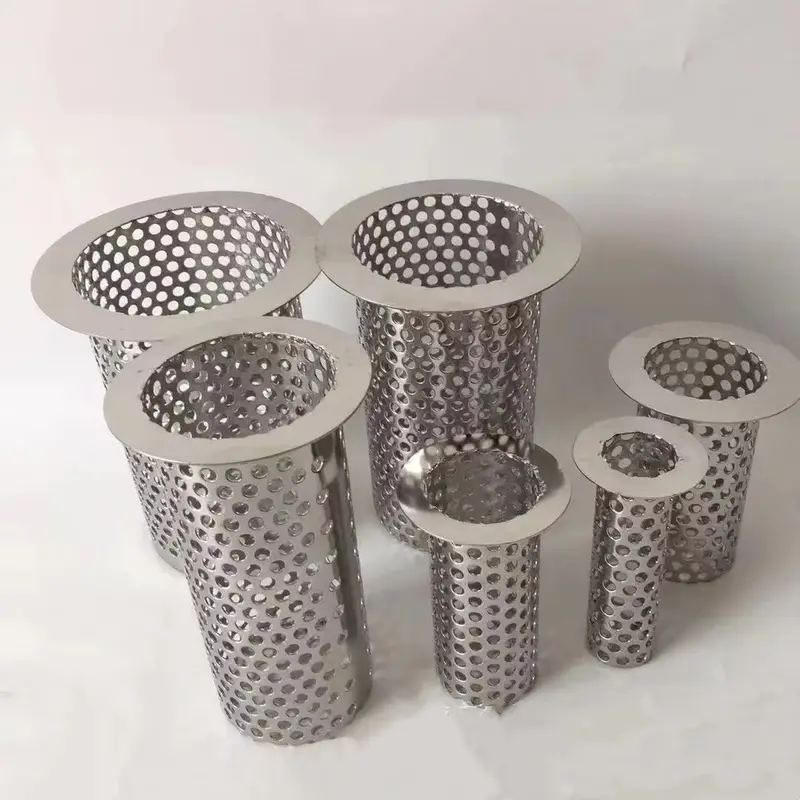
Фильтрующие трубки с лазерной резкой прорезей
В металлических трубах с лазерной резкой прорезей заданный рисунок отверстий формируется непосредственно на цилиндрической стенке.
Информация об изделииИзготовление по чертежу
Металлические фильтрующие сита с лазерным сверлением, имеющие круглые или конические отверстия и выполненные лазерной резкой щели, поставляются в виде дисков, пластин, цилиндров или изделий по чертежу. Примеры технологических возможностей включают микроотверстия от 10 мкм на подходящих материалах и серию сит из нержавеющей стали с отверстиями 120–800 мкм в пластине толщиной 1.5–2.0 мм. При выборе размеров и методов контроля следует разграничивать прецизионные фильтрующие сита и щелевые обсадные трубы для нефтяных скважин.
Выбор по готовой геометрии
Начните с готового компонента и контролируемой CAD-модели, затем проанализируйте толщину материала, перемычки, деформацию и финишную обработку.
Плоские листовые сита с рисунком и внешним профилем, соответствующими чертежу.
Посмотреть аналогичные изделия →Перфорированный лист свальцован и соединен в цилиндрическое сито.
Посмотреть аналогичные изделия →Сита с лазерной перфорацией, интегрированные в раму или монтажную плиту.
Посмотреть аналогичные изделия →Сита с лазерной перфорацией и прорезями
3 продукция
В металлических трубах с лазерной резкой прорезей заданный рисунок отверстий формируется непосредственно на цилиндрической стенке.
Информация об изделииПанели с лазерной резкой прорезей формируют заданные по чертежу проходы в металлическом листе без применения отдельного тканого слоя.
Информация об изделииФильтрующие диски с лазерной перфорацией имеют поле отверстий или щелей, выполненное по заданной программе внутри сплошной опорной кромки.
Информация об изделииОчистить фильтры
Для лазерного сита конусность и доля открытой площади задаются наряду с размером отверстия и рисунком — именно они определяют пропускную способность и очистку, а не только само отверстие.
Определяет общую схему расположения и контур
Определяет основу для резки
Определяет характеристики разделения и долю открытой площади
Определяет приемку
Определяет отделку
Показывает риск деформации в направлении потока
Диаметр круглого отверстия или ширина прорези × длина на рабочей поверхности с указанием конусности по толщине стенки
Разница между фронтами — конструктивный параметр самоочищающегося сита и технологическая возможность метода перфорации
Конструкция
Лазерная резка — это метод обработки, а не универсальный показатель тонкости микрофильтрации.
| Конструкция | Область применения и монтажные размеры | Сначала подтвердите | Найти изделие |
|---|---|---|---|
| Плоские сита, вырезанные лазером | Готовое сито остается плоским, а точность расположения рисунка имеет критическое значение. | Ревизия CAD, материал, толщина, рисунок, контур и плоскостность. | Отфильтровать соответствующие изделия |
| Цилиндры с лазерными щелями | Профилированное сито должно быть выполнено в виде цилиндрического компонента. | Развертка заготовки, диаметр, шов, ориентация щелей и исполнение кромок. | Отфильтровать соответствующие изделия |
| Панели лазерной резки в рамке | Тонкое узорчатое сито требует жесткого монтажного интерфейса. | Рамка, светлый проем, базовые точки рисунка сетки, соединение, крепление и плоскостность. | Отфильтровать соответствующие изделия |
Сита с лазерной перфорацией и прорезями
Лазерные сита применяются там, где пробитое отверстие не подходит: оно слишком мелкое, требует высокой точности, самоочистки или выполняется в трубе без риска ее деформации.
Поверхности со щелями, концевыми кольцами и контролируемыми швами.
Отверстия расположены вокруг элементов жесткости и крепежных деталей.
Диски и профильные изделия, не подпадающие под стандартные схемы перфорации.
Диски из закаленной стали с коническими отверстиями при плотности от 90 мкм до 230 мкм, служащие для фильтрации расплавленного пластика, содержащего включения древесины, алюминия или бумаги.
Щелевые фильтры-хвостовики по стандарту API 5CT со щелями от 0.1 до 6 мм для рыхлых песков, где гравийная набивка или крупный размер зерен позволяют использовать щели минимальной ширины для контроля выноса песка.
Горизонтальные скважины добычи тяжелой и сверхтяжелой нефти методами CSS или SAGD, а также скважины угольного метана, в которых ширина щели и доля открытой площади определяют объем притока.
Измерьте по поверхности, определенной чертежом.
Сита с лазерной перфорацией и прорезями
Выбирайте процесс изготовления прецизионных сит с учетом геометрии элементов, толщины листа, марки сплава и требований к обращению.
Читать руководство→Рассчитайте теоретическую площадь отверстий, затем проверьте перемычки, шаг опор и фактическое покрытие.
Читать руководство→Сита с лазерной перфорацией и прорезями
Не автоматически. Толщина листа, конусность отверстий и геометрия опор отличаются от профильной проволоки. Сопоставьте очистку, засорение и перепад давления, а также ширину щели.
Универсальное соотношение отсутствует. Сплав, толщина, технологический процесс, плотность перфорации и допустимая конусность должны оцениваться в комплексе.
Файл DXF или другой согласованный файл CAD должен сопровождаться указанием материала, толщины, критических размеров, допусков, чистовой обработки кромок и отмеченного направления потока или монтажа.
Сужающийся проход помогает уменьшить застревание частиц и облегчает их удаление, когда поток и очистка действуют в предусмотренном направлении. Укажите диаметр рабочей поверхности, выходной диаметр, толщину и метод очистки; одна лишь конусность не делает сито самоочищающимся.
Лазерное сверление позволяет получать мелкие или конические элементы без использования пуансона и матрицы, в том числе сложные узоры в листах и трубах. Сравните размеры отверстий, состояние кромок, толщину, объем партии и стоимость контроля с перфорацией или травлением применительно к конкретному чертежу.
Обратная зависимость. Доля открытой площади определяет отношение площади отверстий к общей площади сита: чем ниже этот показатель в процентах, тем прочнее сито, поскольку большее количество металла и меньшее число отверстий делают его менее подверженным деформации. При доле открытой площади примерно от 5% до 60% проектная задача заключается в поиске баланса: обеспечить достаточное количество отверстий для максимального пропускного потока, достаточную прочность материала для противостояния перепаду давления и механическим нагрузкам процесса, а также размер ячейки, задерживающий те частицы, для удаления которых предназначен фильтр.
Перед подтверждением заказа определите габаритные размеры, фильтрующие среды, соединения и требования к контролю.