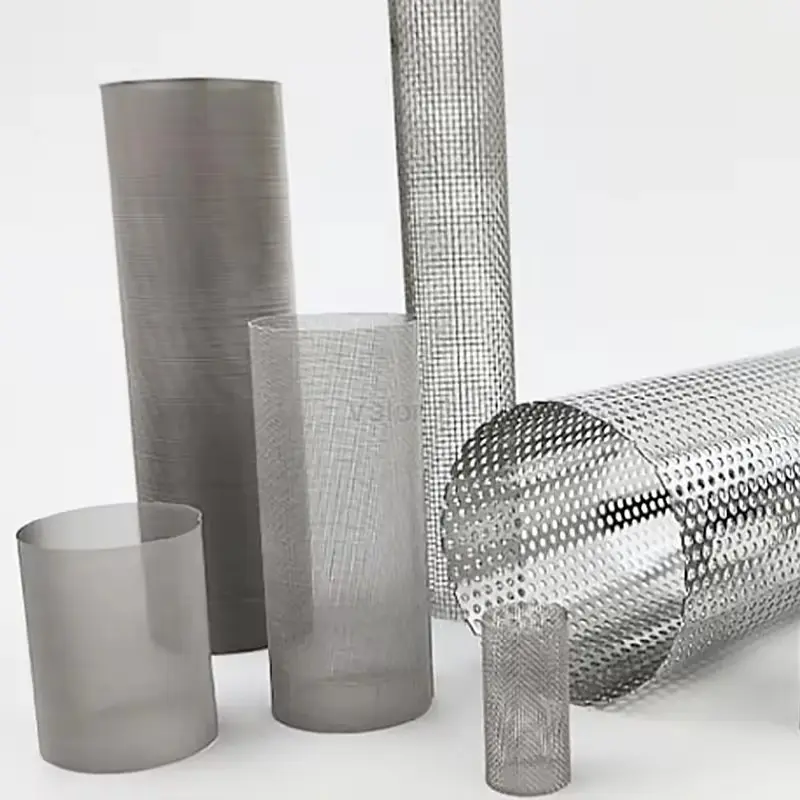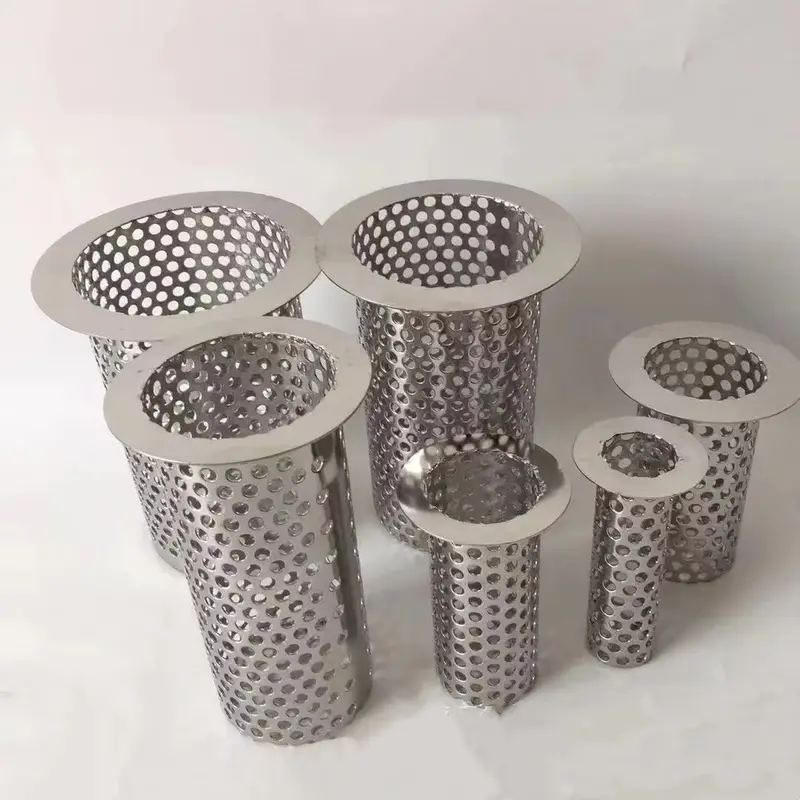
Tubi filtranti con fessure laser
I tubi metallici con fessure laser presentano un profilo di fessura definito direttamente nella parete cilindrica.
Dettagli del prodottoFabbricazione su disegno
Setacci filtranti metallici forati al laser con fori rotondi o conici e fessure tagliate al laser, forniti come dischi, piastre, cilindri o corpi definiti da disegno. Esempi di lavorazione includono microfori a partire da 10 µm su materiale idoneo e una serie di setacci in acciaio inossidabile con fori da 120 a 800 µm in piastre da 1.5 a 2.0 mm. Distinguere i setacci filtranti di precisione dai tubi di rivestimento intagliati per giacimenti petroliferi durante la selezione delle dimensioni e dei controlli.
Scegliere in base alla geometria finita
Iniziare con il componente finito e il modello CAD controllato, quindi esaminare lo spessore del materiale, i legamenti, la distorsione e la finitura.
Setacci in lamiera piana con schema e profilo esterno definiti da disegno.
Visualizza prodotti corrispondenti →Lamiera forata calandrata e saldata per formare un setaccio cilindrico.
Visualizza prodotti corrispondenti →Setacci con profilo laser integrati con telaio o piastra di montaggio.
Visualizza prodotti corrispondenti →Setacci perforati e fessurati al laser
3 prodotti
I tubi metallici con fessure laser presentano un profilo di fessura definito direttamente nella parete cilindrica.
Dettagli del prodottoI pannelli con intagli laser realizzano passaggi definiti da disegno in una lamiera metallica senza la necessità di uno strato di tessuto separato.
Dettagli del prodottoI dischi filtranti perforati al laser presentano una matrice programmata di fori o fessure circoscritta da un bordo di tenuta pieno.
Dettagli del prodottoCancella filtri
Su un setaccio lavorato al laser, la conicita e l'area aperta vengono specificate insieme al foro e alla disposizione geometrica: sono questi fattori, e non solo la luce di passaggio, a determinare il flusso e la pulizia.
Definisce lo sviluppo completo e il contorno.
Definisce i parametri di taglio
Definisce la separazione e l'area aperta
Definisce l'accettazione
Guida la finitura
Evidenzia il rischio di deformazione a valle
Ø tondo o larghezza dell'asola × lunghezza sulla faccia di lavoro, specificati con la rastremazione attraverso la parete
Differenza di pressione tra monte e valle: il criterio di progetto per un setaccio autopulente e una capacità di processo del metodo di foratura
Costruzione
Il taglio laser è una scelta di processo, non un grado di microfiltrazione universale.
| Costruzione | Applicazione e montaggio | Conferma preliminare | Trova un prodotto |
|---|---|---|---|
| Setacci piatti tagliati al laser | Il setaccio finito rimane piatto e la posizione del motivo è fondamentale. | Revisione CAD, materiale, spessore, motivo, profilo e planarità. | Prodotti filtranti compatibili |
| Cilindri con fessure laser | Il setaccio sagomato deve diventare un componente cilindrico. | Sviluppo di pezzo grezzo, diametro, giunzione, orientamento della fessura e condizioni terminali. | Prodotti filtranti compatibili |
| Pannelli tagliati al laser con telaio | Il setaccio sottile sagomato richiede un'interfaccia di installazione rigida. | Telaio, apertura netta, riferimento del disegno, giunto, fissaggio e planarità. | Prodotti filtranti compatibili |
Setacci perforati e fessurati al laser
I setacci realizzati al laser vengono specificati laddove i fori ottenuti per punzonatura risultano inadeguati: troppo piccoli, troppo precisi, autopulenti o ricavati su un tubo che non deve subire deformazioni.
Superfici fessurate dotate di fasce terminali e giunzioni controllate.
Aperture disposte attorno a rinforzi ed elementi di fissaggio.
Dischi e profili non adatti agli schemi di punzonatura standard.
Dischi in acciaio temperato con fori conici con una densità da 90 µm a 230 µm, per la filtrazione di plastica fusa che trasporta contaminazione di legno, alluminio o carta.
Tubolari scanalati API 5CT con fessure da 0.1 a 6 mm in sabbia non consolidata, laddove l'impaccamento con ghiaia o la grande granulometria consentono fessure di larghezza minima per il controllo della sabbia.
Pozzi orizzontali che producono petrolio pesante ed extrapesante mediante CSS o SAGD, e pozzi di metano da letto di carbone, in cui la larghezza della fessura e l'area aperta determinano l'afflusso.
Misurare sulla superficie di riferimento definita dal disegno.
Setacci perforati e fessurati al laser
Scegliere un processo di lavorazione dei setacci di precisione in base alla geometria delle caratteristiche, allo spessore della lamiera, alla lega e alle esigenze di manipolazione.
Leggi la guida→Calcolare l'area di apertura teorica, quindi verificare i legamenti, la spaziatura dei supporti e la copertura installata.
Leggi la guida→Setacci perforati e fessurati al laser
Non automaticamente. Lo spessore della lamiera, la conicità dell'apertura e la geometria di supporto differiscono dal filo profilato. Confrontare pulizia, intasamento e perdita di carico oltre alla luce della fessura.
Non esiste un rapporto universale applicabile. Lega, spessore, processo, densità del disegno e conicità accettabile devono essere considerati congiuntamente.
Un file CAD in formato DXF o altro formato concordato deve essere accompagnato da indicazioni su materiale, spessore, dimensioni critiche, tolleranza, finitura del bordo e direzione del flusso o di installazione chiaramente contrassegnata.
Un passaggio rastremato può ridurre l'incuneamento delle particelle e migliorare il rilascio quando il flusso e la pulizia agiscono nella direzione progettata. Specificare il diametro della superficie di lavoro, il diametro di uscita, lo spessore e il metodo di pulizia; la sola rastremazione non rende un setaccio autopulente.
La foratura laser permette di realizzare caratteristiche minute o rastremate senza l'ausilio di punzone e matrice, inclusi motivi complessi su lamiere e tubi. Confrontare le dimensioni dei fori, le condizioni dei bordi, lo spessore, il volume e i costi di ispezione con la punzonatura o l'incisione chimica in base al disegno esecutivo.
In senso inverso. L'area aperta misura quanta parte del setaccio è costituita da aperture, e minore è la percentuale di OA, più resistente è il setaccio, poiché una maggiore quantità di metallo e un minor numero di fori lo rendono meno vulnerabile alle spaccature. Spaziando da circa il 5% al 60% di area aperta, il problema progettuale consiste in un bilanciamento: aperture sufficienti a massimizzare la portata, materiale sufficiente a resistere alla pressione differenziale e allo stress meccanico del processo, e una dimensione dell'apertura in grado di trattenere la particella che il filtro è destinato a rimuovere.
Definiscono le dimensioni, i mezzi filtranti, i giunti e i registri di ispezione prima di confermare l'ordine.