図面仕様による製作
レーザー穴あきスクリーンとスロット付きスクリーン
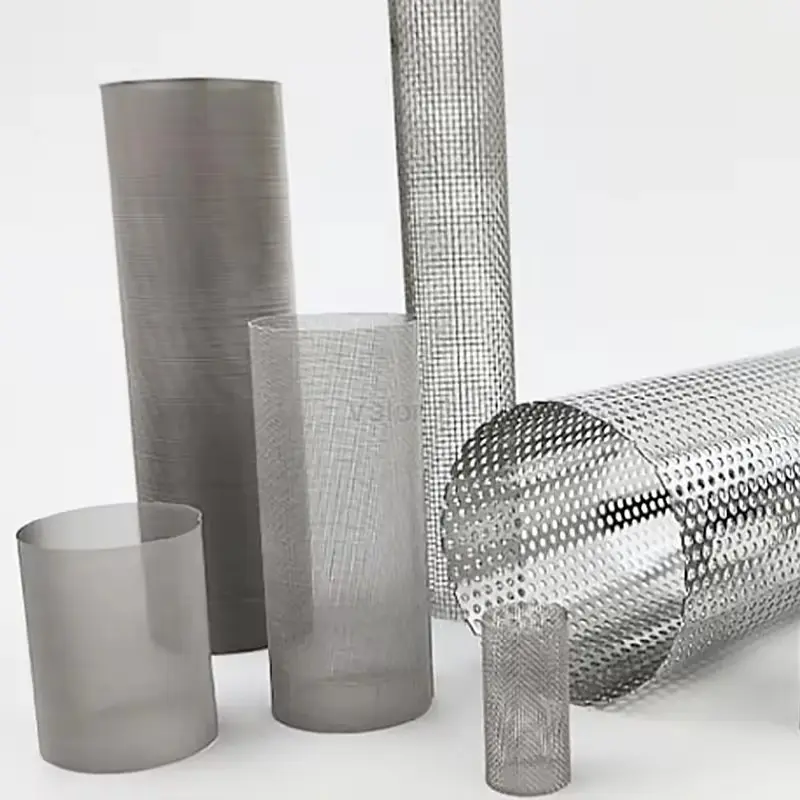
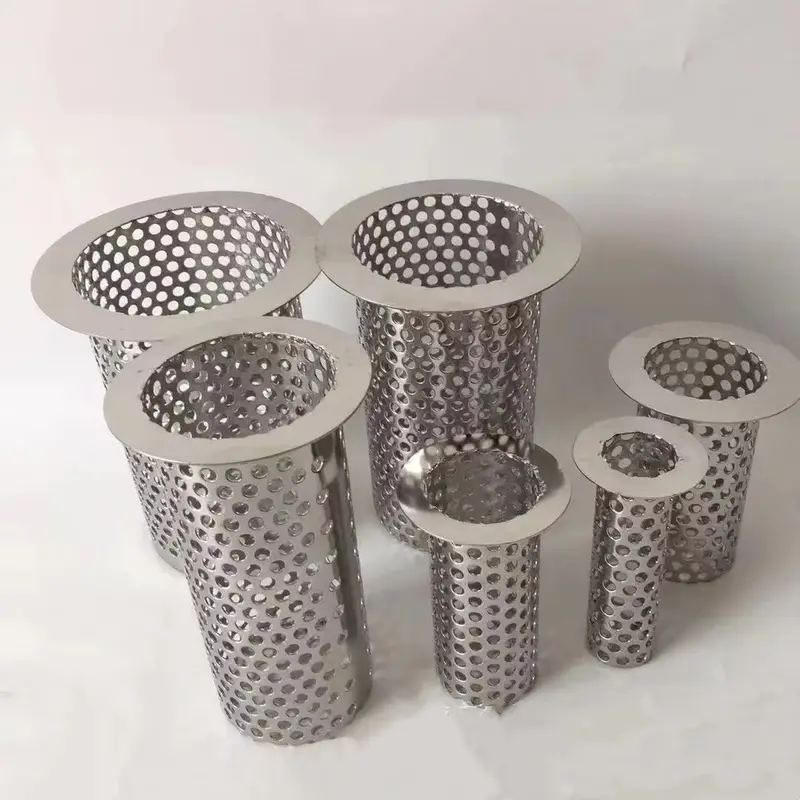
円形または先細りの穴とレーザーカットされたスロットを備えた、レーザー穴あけ加工された金属フィルター スクリーン。ディスク、プレート、シリンダー、または図面で定義された本体として供給されます。プロセスの例には、適切な材料上の 10 µm からの微細穴や、1.5 ~ 2.0 mm のプレートに 120 ~ 800 µm の穴を備えたステンレス スクリーン シリーズが含まれます。寸法と検査を選択するときは、精密フィルター スクリーンを油田スロット付きライナーから分離します。
- 特長
- 丸穴・テーパ穴・長穴
- フォーム
- ディスク・パネル・チューブ
- 仕様
- 加工面+厚み
仕上がり形状で選ぶ
レーザー穿孔およびスロット付きスクリーンフォーム
完成したコンポーネントと制御された CAD パターンから始めて、材料の厚さ、靭帯、歪み、仕上げを確認します。
レーザー穴あきスクリーンとスロット付きスクリーン
製品を検索
3 製品
結果が見つかりませんでした。別の用語を試してください。
フィルターをクリア
レーザースクリーンの見積もりに必要なもの
レーザー スクリーンでは、穴とパターンとともにテーパーと開口領域が指定されます。これらは開口部だけでなく、流れと洗浄を決定します。
CAD図面と改版管理
全体パターンと外形を定義します。
素材と厚さ
カット基準を設定します
スロット/穴のサイズとピッチ
分離性能と開口率を定義します。
重要公差および測定方法
合品判定を規定する
平面度、バリ、および表面状態に関する要件
仕上げの指針となります
切断後の成形または接合
下流の歪みリスクを明らかにする
目開きのサイズと形状
作業面の円形直径またはスロット幅 × 長さ、壁を通るテーパーで示されます。
テーパー
表裏の差 — 自動洗浄スクリーンにおける設計上のドライバーおよびドリル加工法のプロセス能力
構造
レーザースクリーンの作り方
- パターンの配置連続した繰り返しパターンではなく、しっかりした溶接バンドを使用して、取り付けフィーチャーの周囲にスロットを配置できます。
- カット面入口と出口の開口部は異なっていても構いません。制御面、ならびにテーパー、バリ、ドロス、酸化物の許容基準を定義してください。
- 専門的なプロセス微細な開口部には、専用のろ材製造プロセスが必要となる場合があります。コンポーネントの加工は、あらゆる微細切断プロセスの自社保有を意味するものではありません。
- 非接触切断ビームが切断を行うため、工具の力はかかりません。そのため、スロット付きライナーのベースパイプは変形しません。
- テーパ穴作業面の開口部は背面よりも小さい。レーザー穴あけ加工は、電子ビーム穴あけ加工よりも大きなテーパーを実現します。
- スロットエッジスロットは垂直で滑らかでバリがなく、API 標準に完全に準拠しているため、バリ取り作業は必要ありません。
レーザー孔あきスクリーンとスロットスクリーンの比較
レーザー切断はプロセスの選択であり、普遍的な精密濾過評価ではありません。
レーザー穴あきスクリーンとスロット付きスクリーン
アプリケーション
レーザー スクリーンは、パンチ穴では対応できない場所、つまり小さすぎる、精度が高すぎる、自動洗浄機能がある、またはパイプを変形させてはいけない場合に指定されています。
シリンダー
エンドバンドと制御された縫い目を備えたスロット付きの表面。
パネル
補強材と固定具の周囲に配置された開口部。
スクリーンインサート
標準的な抜き型パターンに適さないディスクおよびプロファイル。
プラスチック溶融濾過
密度 90 µm ~ 230 µm の円錐形の穴を備えた強化鋼製ディスクで、木材、アルミニウム、または紙の汚染物を含んだ溶融プラスチックを濾過します。
ダウンホール用砂防コントロール
API 5CT スロットライナーは未固結砂に 0.1 ~ 6 mm のスロットを備え、砂利パックまたは大きな粒径により最小幅のスロットで砂を制御できます。
重油およびビチューメン
CSS法またはSAGD法により重質油および超重質油を産出する水平井や、スロット幅および開口率によって流入量が制御されるコールベッドメタン井。
目開きの品質には両面が含まれます
図面で定義された面で測定します。
レーザー穴あきスクリーンとスロット付きスクリーン
ご注文前の質問
レーザー スロットはウェッジ ワイヤーを直接置き換えることができますか?
自動的ではありません。シートの厚さ、開口部のテーパー、サポートの形状はプロファイル ワイヤーとは異なります。清掃、詰まり、圧力損失、スロット幅を比較してください。
シート厚より小さい開口部は製作できますか?
普遍的な比率は適用されません。合金、厚さ、プロセス、パターン密度、および許容可能なテーパーを一緒に考慮する必要があります。
レーザーカットスクリーンにはどのような図面ファイルが役立ちますか?
DXFまたはその他の合意されたCADファイルには、材質、板厚、主要寸法、公差、エッジ仕上げ、およびマークされた流れ方向や取り付け方向を明記してください。
テーパー穴は実際に何をするのでしょうか?
テーパー状の通路は、流れと洗浄が設計通りの方向に作用する場合に、粒子の挟まりを軽減し排出性を向上させることができます。加工面径、出口径、厚さ、および洗浄方法を指定してください。テーパー単体ではスクリーンは自己洗浄性になりません。
なぜパンチングではなくレーザー穴あけ加工を指定するのですか?
レーザー穴あけ加工では、パンチやダイスを使用せずに、シートやチューブの複雑なパターンなど、小さな形状や先細りの形状を作成できます。実図の穴サイズ、エッジ状態、厚み、体積、検査費用をパンチングやエッチングと比較してください。
開口率はスクリーンの強度とどのように関係していますか?
逆に。開口面積は、スクリーンの開口部の面積を測定し、%OA が低いほどスクリーンが強くなります。これは、より多くの金属とより少ない穴により、割れに対する脆弱性が低くなるためです。約 5% ~ 60% の開口面積で作業する場合、設計上の問題はバランスです。つまり、流れを最大化するのに十分な開口部、プロセスの差圧と機械的ストレスに耐える十分な材料、そして除去するためにフィルターが存在する粒子を捕捉する開口部の寸法です。
関連商品・ご案内
技術的なお問い合わせ
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。