结构与功能
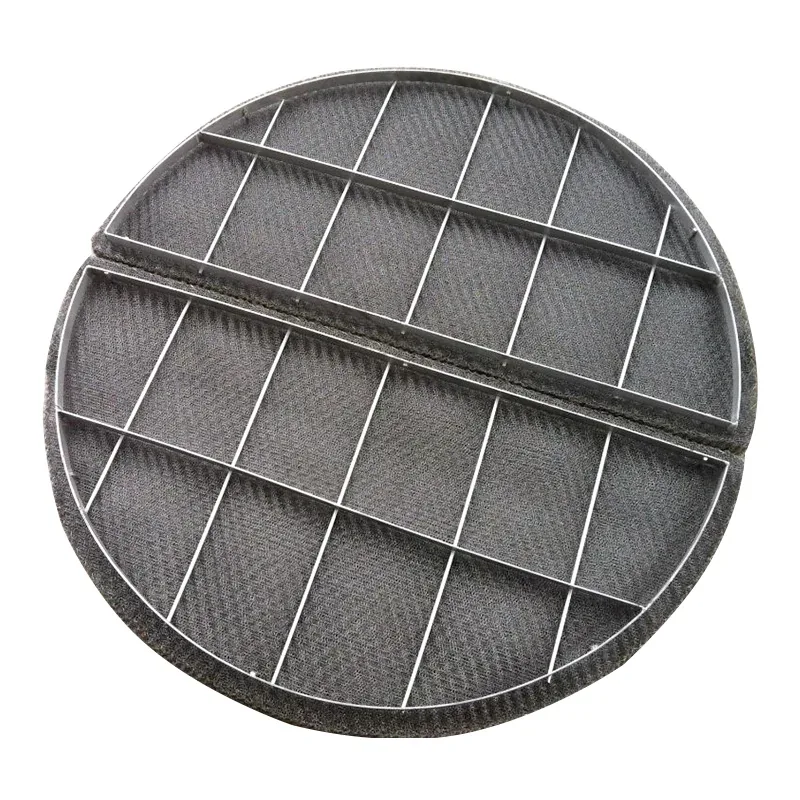
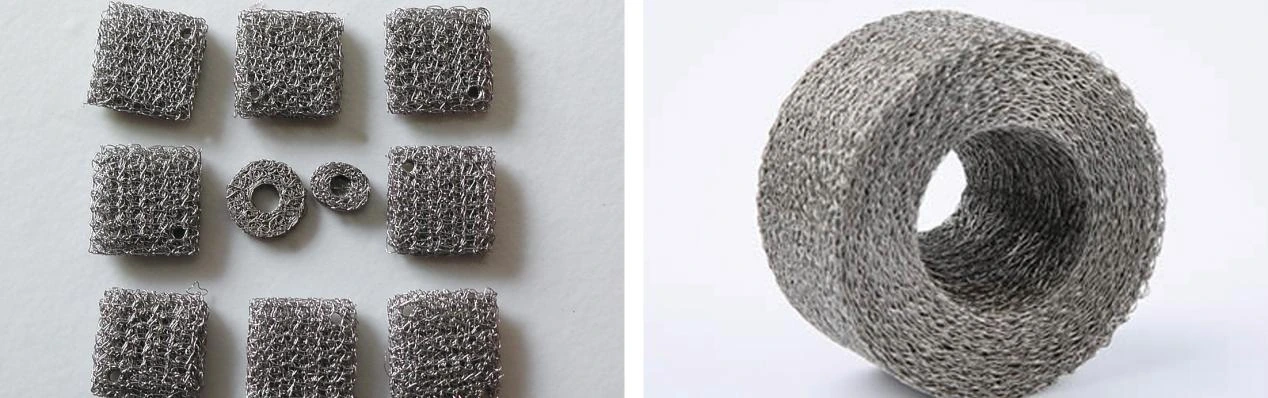
针织金属丝叠层后机械压制成环、圆柱或块体,套接线圈形成有弹性的多孔金属结构。成品质量与外形体积定义体积密度,压缩方向和安装预紧量定义力学工作状态。压制体按安装结构分别用于油气聚结、振动缓冲或排气消声。
针织金属丝叠层后机械压制成环、圆柱或块体,套接线圈形成有弹性的多孔金属结构。成品质量与外形体积定义体积密度,压缩方向和安装预紧量定义力学工作状态。压制体按安装结构分别用于油气聚结、振动缓冲或排气消声。
图纸区分自由高度与安装高度,并定义配合腔体、接触面与固定结构。环形件另行标注内外径。验收包括尺寸、质量、压缩后的回弹、松散丝端及壳体内固定状态。丝材按温度、清洗和接触条件指定,框架或固定套筒单独指定材质。
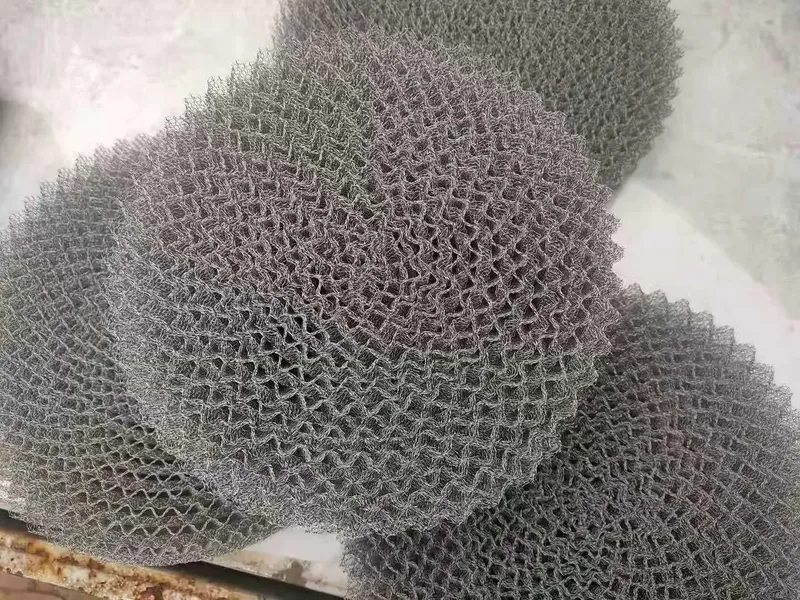
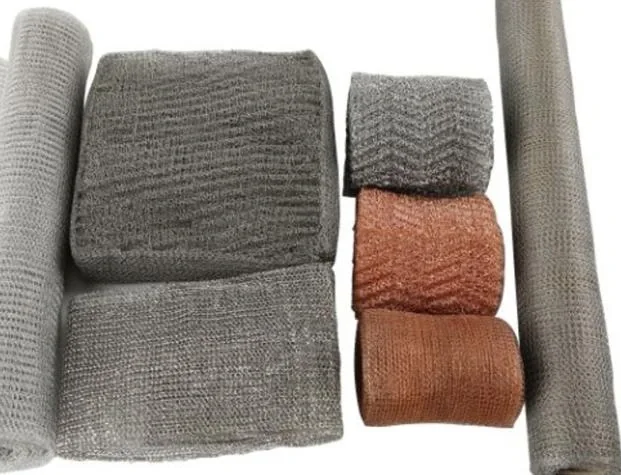
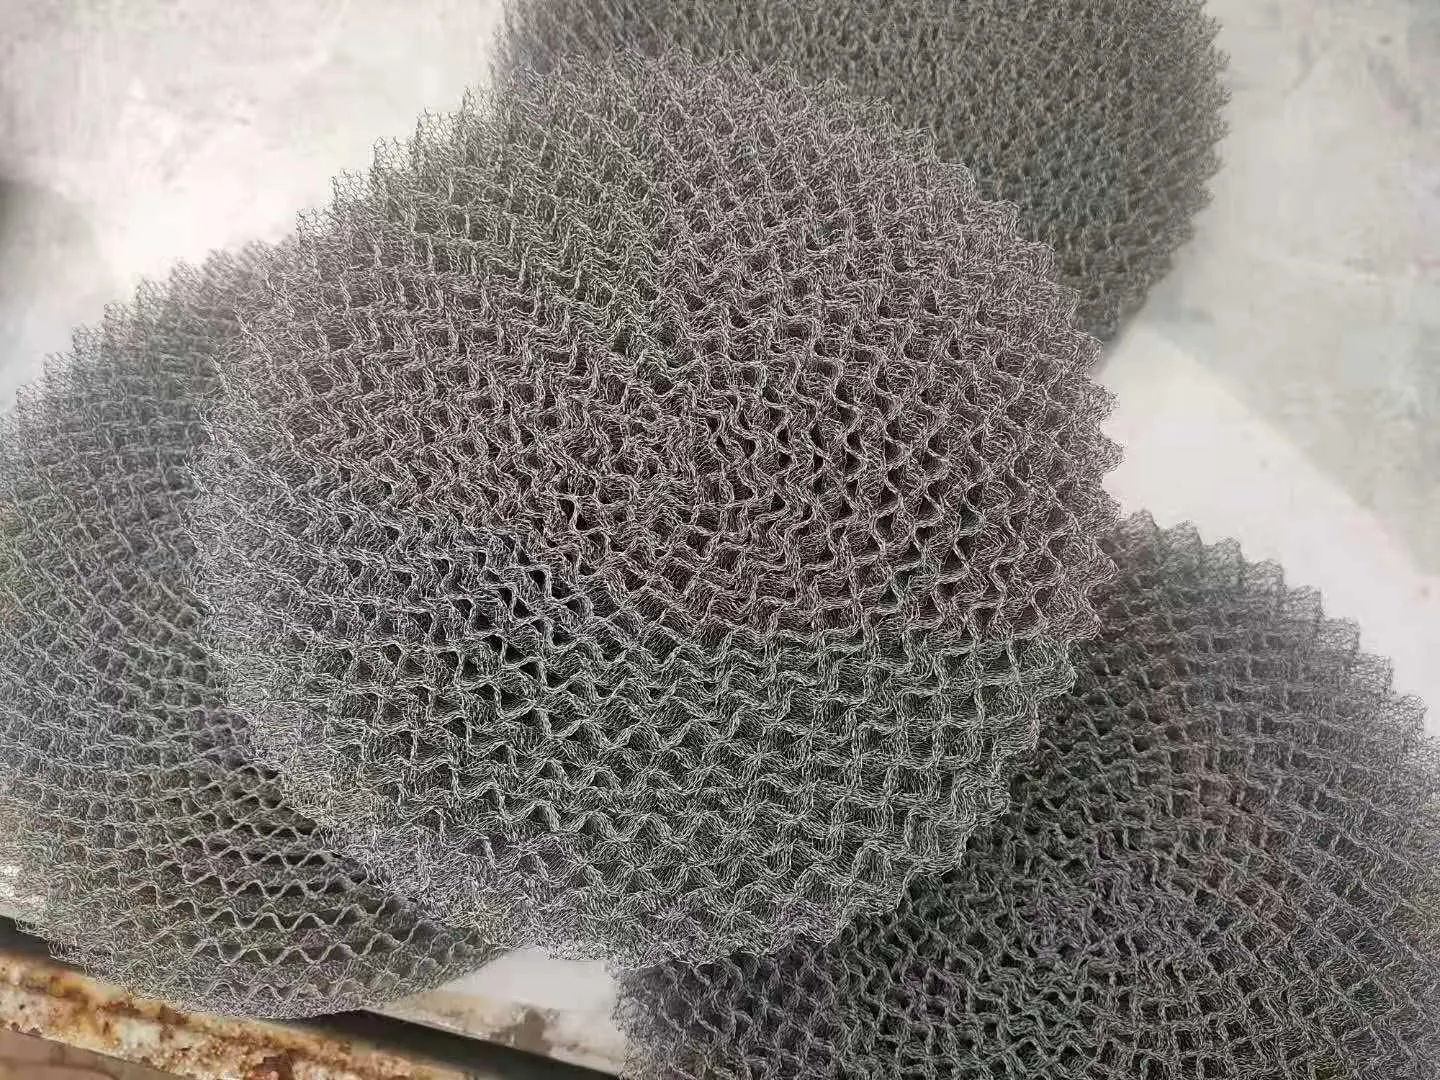
以针织网带及装模用网质量为起点,折叠、卷绕和模压形成最终网环或网块。丝材标识和装模质量随压制尺寸保存,使重复批次复现同一金属网络及外形。
自由状态和安装状态具有不同高度,配合腔体、接触面及固定套规定压缩量和拆卸路线。成品尺寸随压缩方向及质量一起记录。包装支撑成型外形,避免外露丝端勾住相邻零件。
| 部位 | 技术定义 |
|---|---|
| 丝材与形状 | 合金、丝径;环形、圆柱或块体 |
| 密度与压缩 | 质量、成品体积、压缩方向与安装预紧量 |
| 固定 | 腔体、接触面、固定套筒与拆卸路径 |
| 网块计算几何 | 块体50×50×25 mm;投影面积2500 mm² |
| 高度压缩量计算 | 自由高30 mm;安装高25 mm;压缩量5 mm |
| 部件或阶段 | 功能 | 图纸或检查定义 |
|---|---|---|
| 针织网带 | 提供互套线圈 | 合金、丝径和来料网体标识 |
| 装模网料 | 确定金属用量和铺层 | 质量及折叠或卷绕方向 |
| 压制网环或网块 | 形成成品多孔体 | 自由尺寸、质量和压缩方向 |
| 安装腔体 | 确定工作压缩量 | 安装高度、接触面及固定 |
| 原料尺寸 | 数值选项 | 单位 | 交付状态 |
|---|---|---|---|
| 圆丝直径 | 0.10–0.55 | mm | 压缩成型前针织网带中的丝材直径。 |
| 常用圆丝选项 | 0.20–0.25 | mm | 在所列圆丝系列中选择。 |
| 网带宽度 | 40 / 80 / 100 / 150 / 200 / 300 / 400 / 500 / 600 | mm | 来料网带宽度,压制件尺寸按模具及装配图定义。 |
| 供货项目 | 订货依据 |
|---|---|
| 生产周期 | 订单及图纸确认后2–3周。 |
| 试订单 | 支持用于装配及工艺验证的小批量试单。 |
| 常规生产订单 | 每单50件或3000美元。 |
| 报价依据 | 材料、成品尺寸、过滤结构、连接方式及数量。 |
压紧线圈在预紧状态下变形,并在规定工作位移内回弹。
多孔嵌件在壳体内提供丝线接触面与排液路径。
| 参数 | 规格 | 说明 |
|---|---|---|
| 原料圆丝直径 | 0.10–0.55 mm | 针织原网的丝材规格,压制网体另有成品尺寸及堆积密度。 |
| 密度与压缩 | 质量、成品体积、压缩方向与安装预紧量 | — |
| 固定 | 腔体、接触面、固定套筒与拆卸路径 | — |
| 网块计算几何 | 50 × 50 × 25 mm | 所列50×50 mm端面及25 mm安装高度定义计算几何,毛端面积=50×50=2500 mm²。 |
| 高度压缩量计算 | 30 − 25 = 5 mm | 自由高度30 mm与安装高度25 mm之差为5 mm轴向压缩量。 |
| 材质 | 304 / 316L不锈钢 | — |
沟通选型需求时,请提供以下信息。
查看产品参数图纸区分自由高度与安装高度,并定义配合腔体、接触面与固定结构。环形件另行标注内外径。验收包括尺寸、质量、压缩后的回弹、松散丝端及壳体内固定状态。丝材按温度、清洗和接触条件指定,框架或固定套筒单独指定材质。
针织金属丝叠层后机械压制成环、圆柱或块体,套接线圈形成有弹性的多孔金属结构。成品质量与外形体积定义体积密度,压缩方向和安装预紧量定义力学工作状态。压制体按安装结构分别用于油气聚结、振动缓冲或排气消声。
了解相关产品与技术资料。
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。