
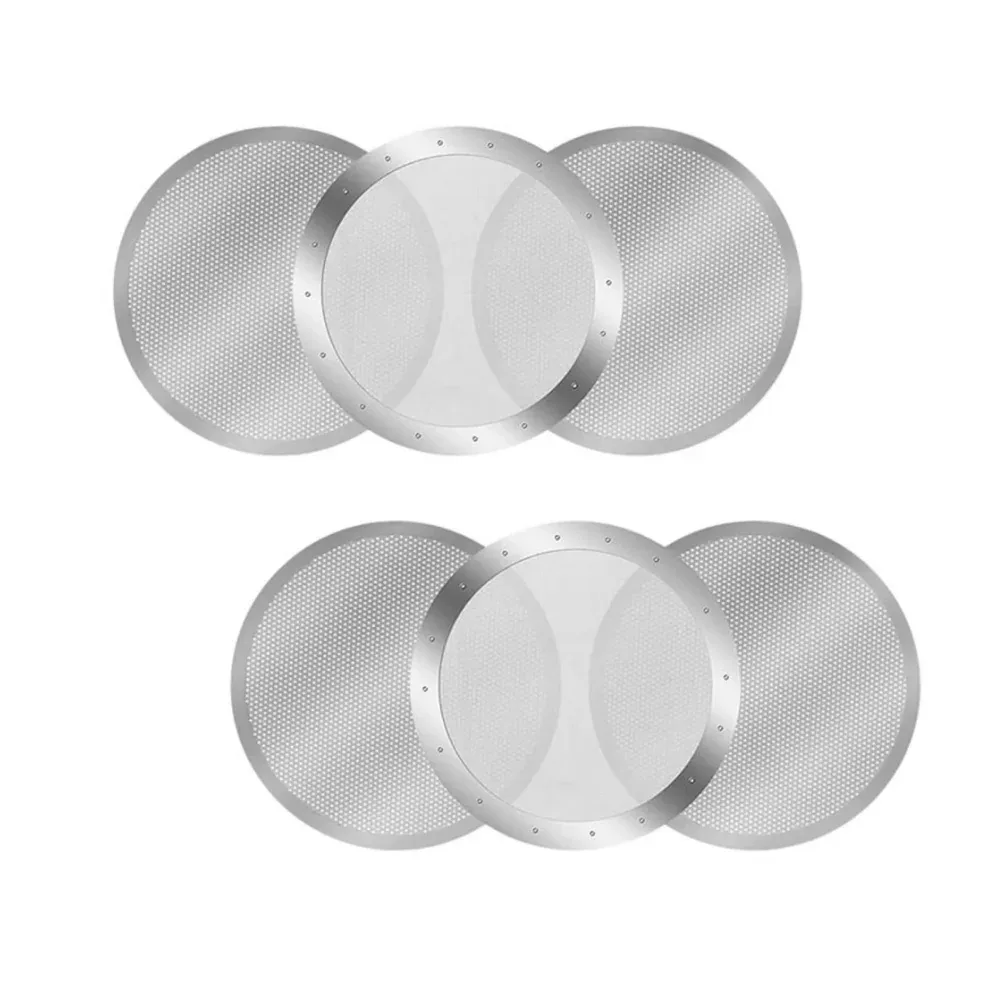
结构与工艺
制造工艺
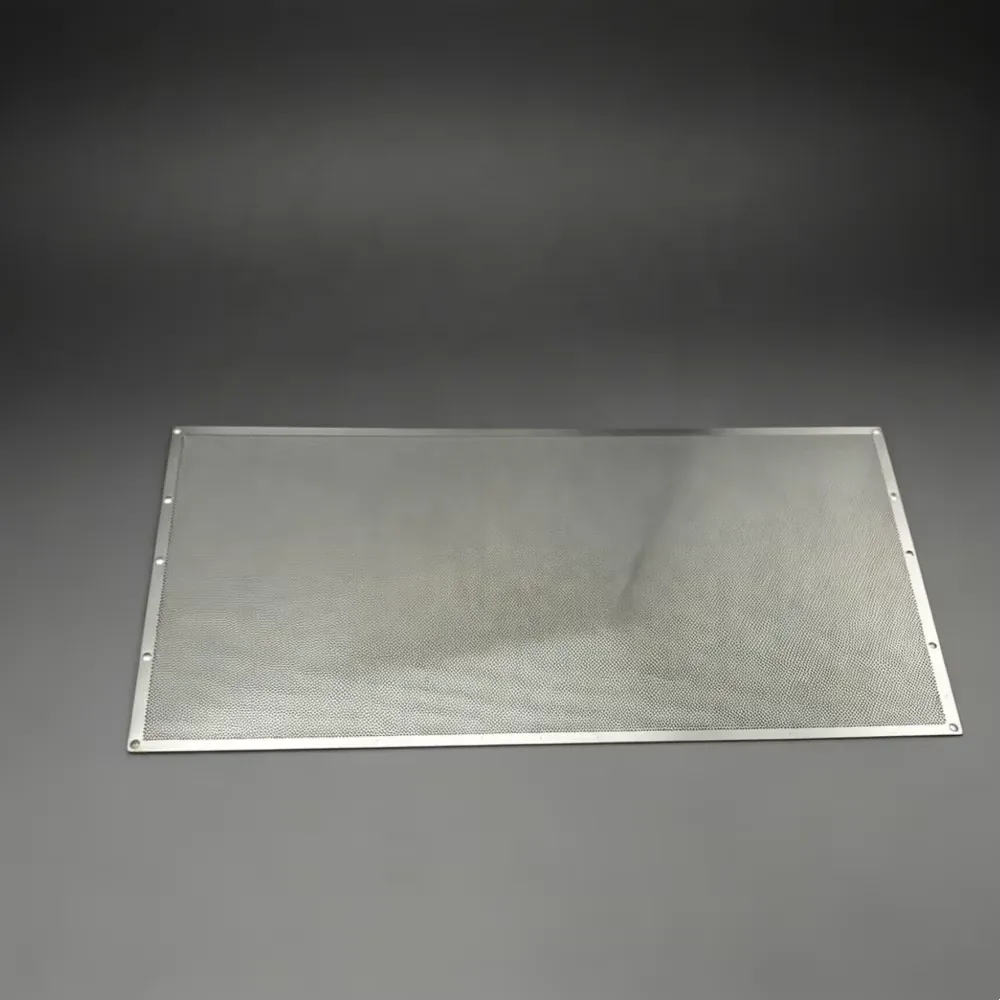
- 产品形态平片保留安装实边;圆片增加外径、内径和就位密封带。定制孔型件将多个孔区及定位特征统一到同一成品轮廓。
- 精密孔口开口与节距、最小孔间金属桥和厚度配套规定。标明测量面与锥度,使有效孔区在安装后保持规定朝向。
- 制造工艺光化学蚀刻从板材中去除指定区域的金属;电铸在成形芯模上沉积金属形成筛网。两种工艺可制造包括锥孔在内的精密孔型,并明确工作面和有效筛分区域。 电铸镍结构可选 0.04 mm(40 µm)孔口。
- 材料与连接304/316L 不锈钢和电铸镍分别适配不同介质。边框、背衬与夹持实边支撑薄筛片;通过光学孔径检查、尺寸检验及保护包装保持成品几何形状。
- 孔区与安装定位有效孔区、实边与定位特征采用共同基准。开孔图与安装图使用相同版本和表面方向。
01产品形态
02精密孔口
03制造工艺
04材料与连接
05孔区与安装定位
制造路径与材质一同选择
光化学蚀刻从金属板中去除指定区域;电铸在图案化芯模上沉积金属,逐步形成筛面。因此蚀刻不锈钢与电铸镍分别规定材质和结构。镍丝编织网属于另一种结构,归入编织金属网分类。
在受控表面规定开口,同时给出节距、孔间金属桥和厚度。锥形开口明确窄口面及安装朝向。精密工艺指南比较制造路径;过滤等级指南说明开口几何与规定截留试验的关系。
在搬运和安装中保持开孔区域
精细薄片配有明确的安装实边与支撑布置。有效孔区位于夹持边框内,固定孔和定位特征相对外轮廓定位。背衬和框架支撑薄筛面,同时保留所需暴露通流区域。
组装和运输时从实边取持,保护有效孔区。规定的成型或连接工序完成后再次检查筛孔区。清洁度、平面度、边缘状态和支撑就位共同保持成品图纸规定的开口。
光化学蚀刻薄片、过滤片与电铸镍筛
按精密筛网形式选择
精密筛片与滤片结构
光化学蚀刻从板材中去除指定区域的金属;电铸在成形芯模上沉积金属形成筛网。两种工艺可制造包括锥孔在内的精密孔型,并明确工作面和有效筛分区域。 电铸镍结构可选 0.04 mm(40 µm)孔口。
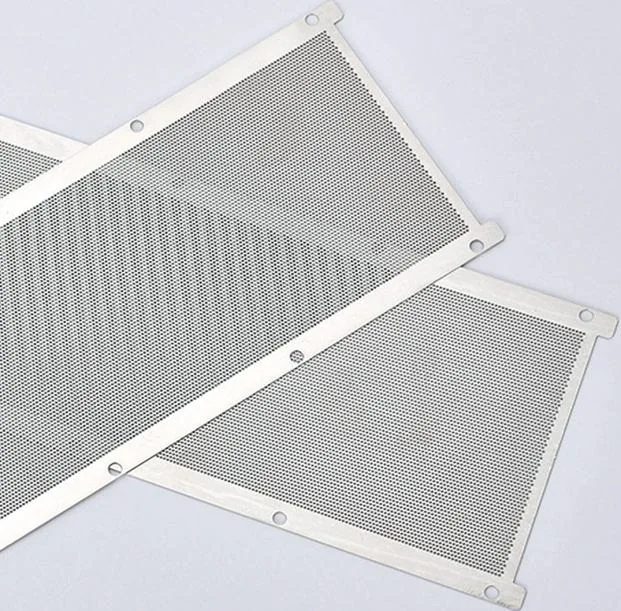
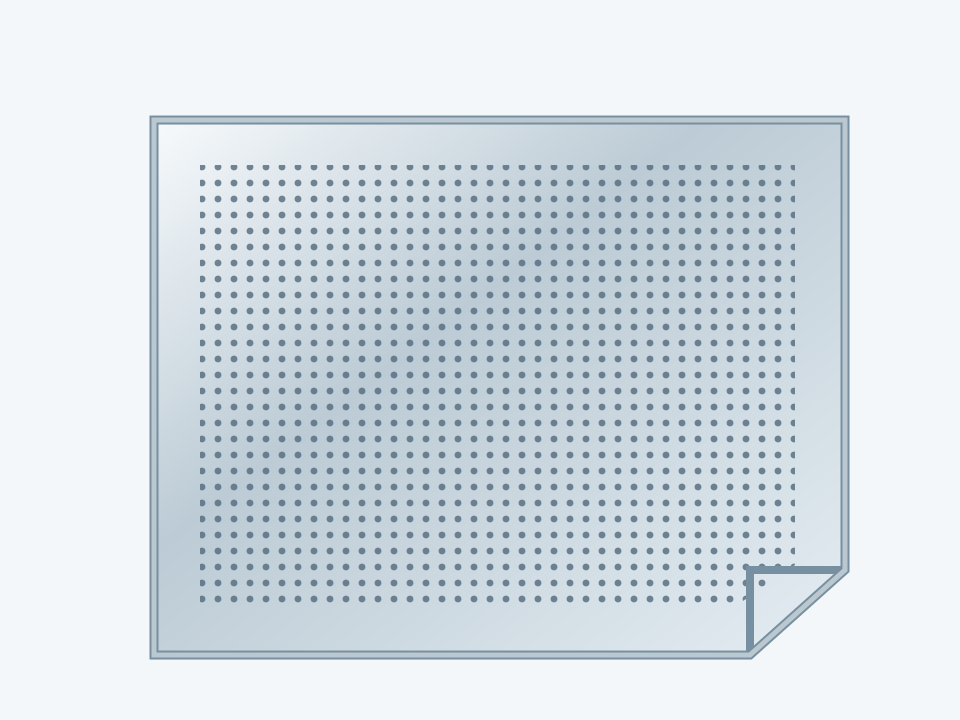
完整定义孔区与安装结构
测量面、完整孔型、材料厚度与安装支撑一同定义。受控图纸明确有效孔区、实边、定位基准及检验要求。
工作面孔口
不锈钢蚀刻原材厚度覆盖0.01–2.5 mm的箔材和板材结构。0.1 mm精细通孔采用薄箔,孔径、节距和孔间桥宽与原材厚度配套设计。
节距、孔间桥与开孔率
规定排孔方式、中心距、最小孔间金属桥宽和净通流面积,同时定义流道及剩余箔材结构。
材质与厚度
蚀刻片规定304/316L不锈钢,电铸件规定选定的沉积金属(常用镍),并说明腐蚀介质、温度及清洗条件。
安装几何
提供平片轮廓或滤片外径/内径、有效孔区、无孔实边、固定孔、安装朝向和可用背衬。
工况与清洗
说明流体、颗粒、运行流量、压差、反冲洗或人工清洗,以及保持薄片无折痕、隔离磨蚀接触的搬运方法。
图纸与验收
标明开口和孔型位置公差、测量面、抽样位置、表面缺陷验收标准及保护包装。
把精细开口作为受支撑组件验收
| 控制项 | 蚀刻不锈钢 | 电铸镍 | 装配检查 |
|---|---|---|---|
| 材质与工艺 | 从规定板材去除开口区 | 金属沉积形成筛面 | 明确实际金属和厚度 |
| 工作开口 | 在规定蚀刻面测量 | 在规定沉积面测量 | 图纸保留锥孔朝向 |
| 孔型定位 | 孔区对应板材外轮廓 | 孔区对应成品外形 | 对齐孔区、实边与定位特征 |
| 薄筛面支撑 | 夹持实边与背衬布置 | 夹持实边与背衬布置 | 检查接触、平面度和净通流区 |
蚀刻和电铸筛网
应用场景
按介质、颗粒负荷和安装位置选择结构。
仪表入口保护
薄片保护传感器与计量通道,同时规定有效孔区、安装实边、流体介质和清洗空间。
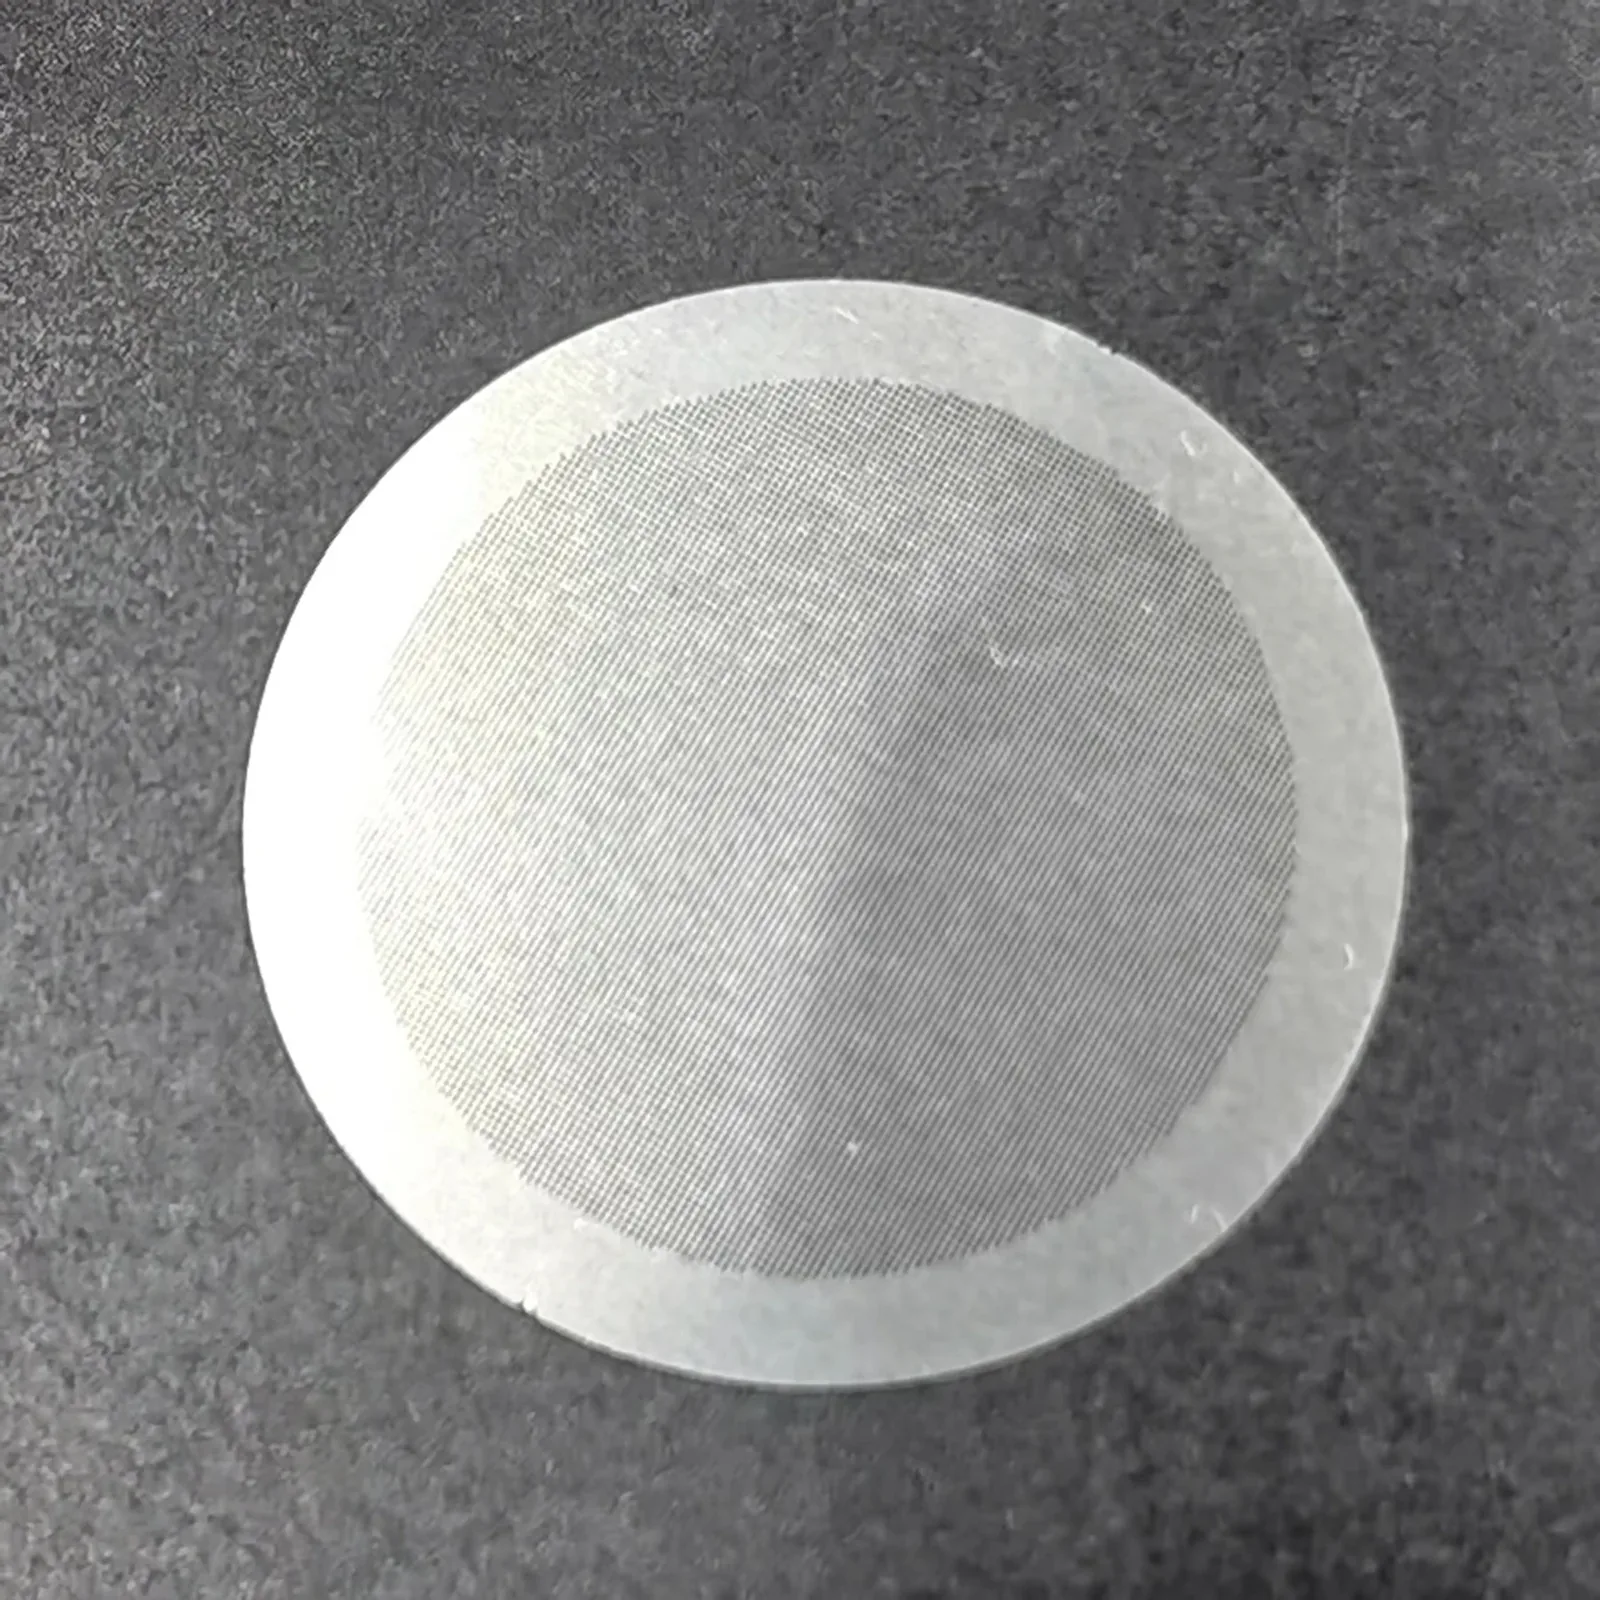
小型精密滤片
圆形筛片在可拆卸端口就位,有效孔区外围设置实心密封带,薄片下配置背衬。
液体与浆料筛分
重复精细开口分离液体和浆料颗粒;孔型、暴露面积和支撑对应流量、压降及清洗条件。
定制孔型组件
多个孔区、成形特征与安装基准按同一图纸集成在一个金属零件中。
围绕受控孔口制定检验依据
验收应对应图纸及可在样品和后续批次重复执行的测量方案。
01有效孔区在有效区的规定位置测量受控孔口,包括边缘及不同孔型区之间的过渡区域。
02孔间桥与定位按成品轮廓核对节距、最小孔间桥宽、有效区位置及无孔安装边。
03薄片与表面装配和包装前检查平面度、撕裂、折痕、堵孔、化学残留和边缘状态。
04带支撑的最终检验背衬与边框分配夹紧载荷并保留有效通流面积。精细筛面装入后,在最终构造中核对背衬接触、夹持实边、孔径和孔区位置。
蚀刻和电铸筛网
询价前常见问题
光化学蚀刻和电铸有什么区别?
蚀刻从板材去除金属;电铸在图案化芯模上逐步沉积金属。蚀刻不锈钢和电铸镍分别规定材质、厚度、开口几何及安装结构。
哪一面控制开口?
图纸指定测量面。锥形开口同时标明窄口面与扩张方向,并对应规定的进料和清洗朝向。
精细薄筛面怎样支撑?
明确的夹持实边、背衬与框架分配安装载荷并支撑有效孔区,同时记录接触区域和剩余暴露面积。
装配时怎样保护有效孔区?
从实边取持,防止薄片形成折痕,孔区与磨蚀接触面隔开。成型、连接和安装后检查开口与平面度。
精密筛面图纸包含什么?
同一受控图纸包含材质、厚度、外轮廓或滤片外内径、开口、节距、最小孔间桥、有效孔区、实边、测量面及安装基准。
相关产品与技术资料
技术询盘
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。