
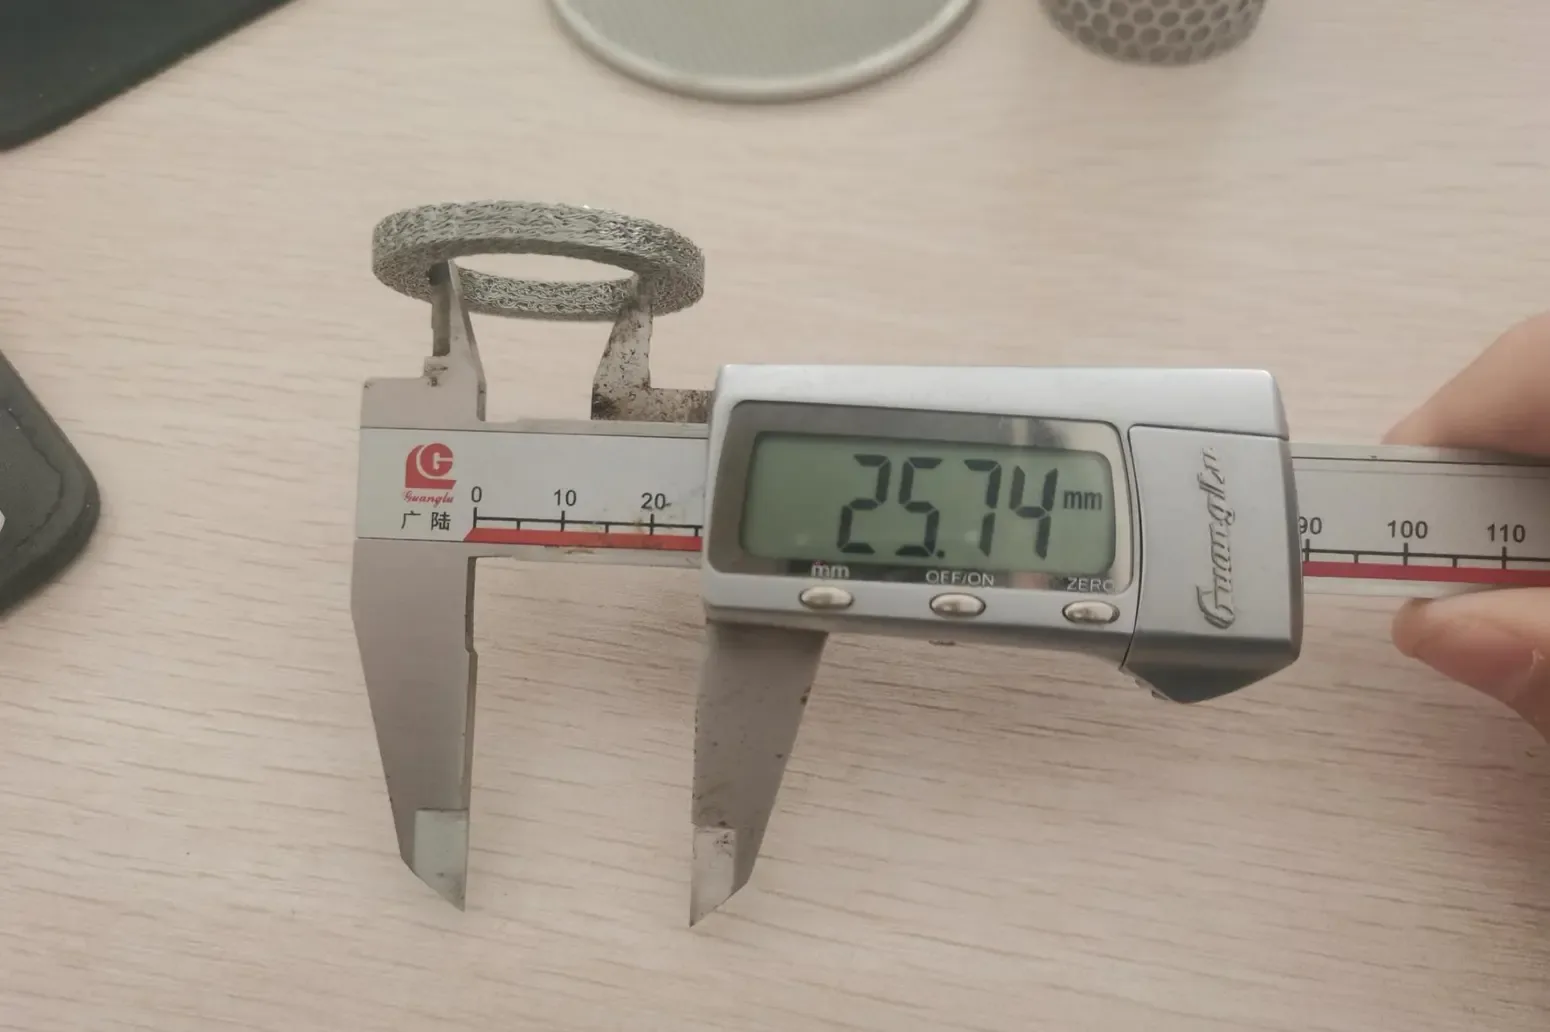
检查真正影响安装的特征
过滤片检查外径和安装边缘;滤筒检查直径、长度和焊缝;过滤篮检查法兰、篮体和取出手柄。检验点应根据零件确定,而不是所有产品共用一张检查清单。
区分材料证明与成品记录
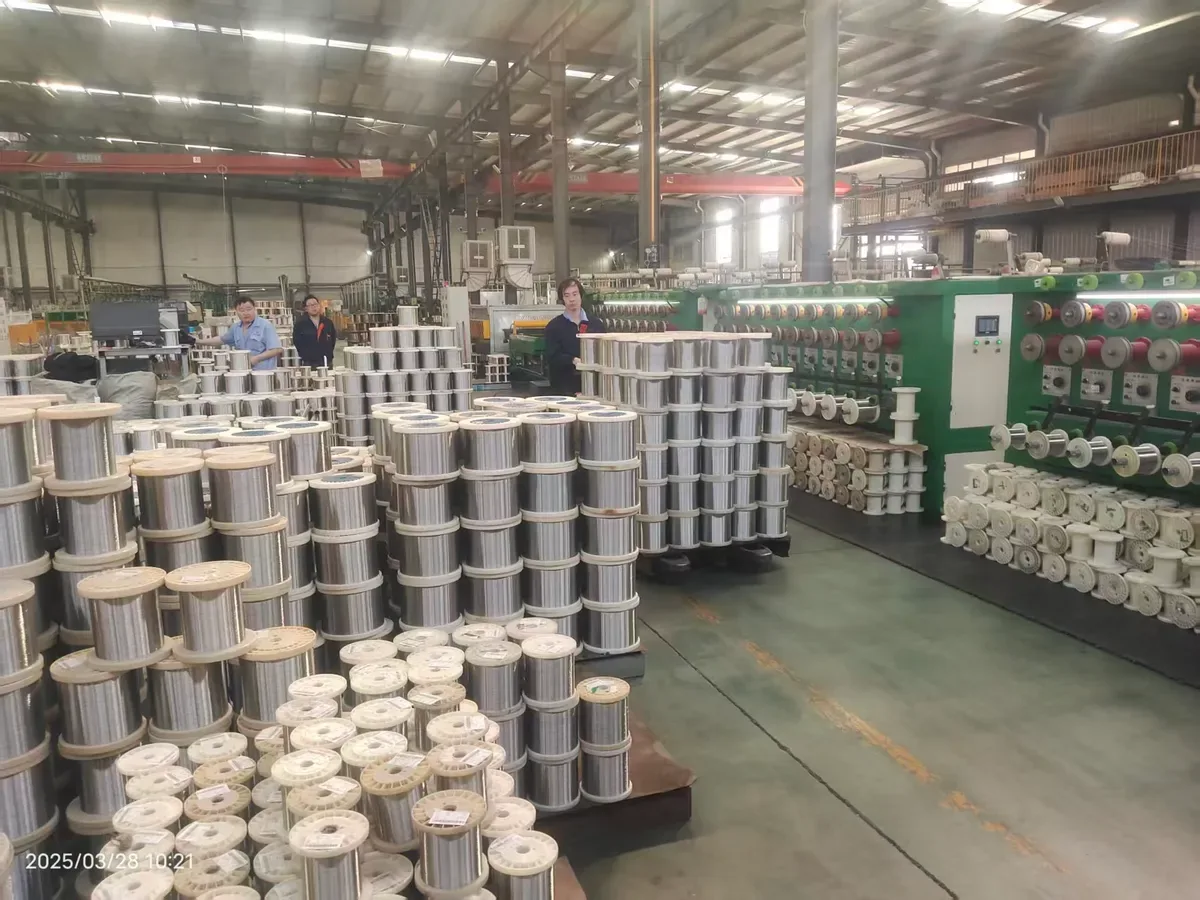
材料证明用于追溯供应的金属批次,尺寸报告则记录加工后的零件。EN 10204 3.1 证书、符合性声明和首件检验记录可纳入订单要求;任何文件都不能替代尚未实施的测试。
抽样与质量异常
生产前应约定抽样数量、关键特性和验收限值。出现质量问题时,请提供零件编号、订单信息、实测结果和照片,以便确定受影响批次,并将结果与已批准的规格比较。
产品检验矩阵
| 检验对象 | 方法或检查特征 | 按订单范围提供的记录 |
|---|---|---|
| 来料丝网与线材 | 目数、丝径、表面状态与材料标识 | 材料批次与约定的材质证明 |
| 切割或成形件 | 卡尺或量规核对内外径、长度、厚度和关键配合 | 对应图纸的尺寸结果 |
| 焊接部件 | 焊缝连续性、对齐、变形与网面损伤 | 焊接及组装检查记录或照片 |
| 多层筛网组 | 层序、对齐、边缘固定与总厚度 | 叠层结构及尺寸检查 |
| 首件 | 批量生产前核对约定图纸特征 | 首件清单、测量值与照片 |
| 包装与发货 | 数量、零件标记、边缘保护与包装状态 | 装箱单与约定的出货照片 |
压力、完整性及其他专项试验需要明确方法和夹具,在报价时确认可执行范围与第三方见证安排。
检验方法与产品检查项目
展示设备与尺寸检查示例。每份订单的检验方法、抽样和报告均依据图纸与规格约定。
检验与文件问题
常规检验使用哪些工具?
包括目数核对、数显卡尺、量规,以及焊缝与组件的目视检查。测量方法须满足图纸公差的分辨要求。
每个零件的每个尺寸都全检吗?
取决于订单抽样方案和特征的重要程度。需要全检、首件批准或指定抽样方案的项目,应在订单确认前注明。
可以安排第三方验货吗?
项目订单可以协调第三方检查,需提前约定机构、范围、停检点与时间。
在工作面和装配基准处测量
在部件图纸上标明受控特征及测量位置。编织孔测相邻丝之间的净开口,楔形槽测工作面的窄缝,成型件按规定座面和深度基准测量。每项结果保存测量方法、抽样位置和验收限值,使检验记录对应成品。
通过订单编号关联材料批次、部件标识和尺寸报告。具有独立网层、支撑、口沿和密封材料的组件,分别记录材料。成品标识与防护包装将这种对应关系保留到交付,收货人员可据此核对零件和记录,并区分介质等级及流向。
按产品形态划分的检验位置
| 特征或结构 | 在组件中的作用 | 图纸或验收检查 |
|---|---|---|
| 编织网或轧花网 | 两向孔口与丝径 | 工作区、边缘及指定抽样位置 |
| 滤片或网组 | 外形、层序和成品厚度 | 安装边、中心孔及装配叠层 |
| 滤杯或凸顶网帽 | 深度、顶面和安装口沿 | 口沿基准、成型壁面和座面接触 |
| 网筒或过滤篮 | 直径、接缝及安装尺寸 | 多个截面、端部配合和拆卸结构 |
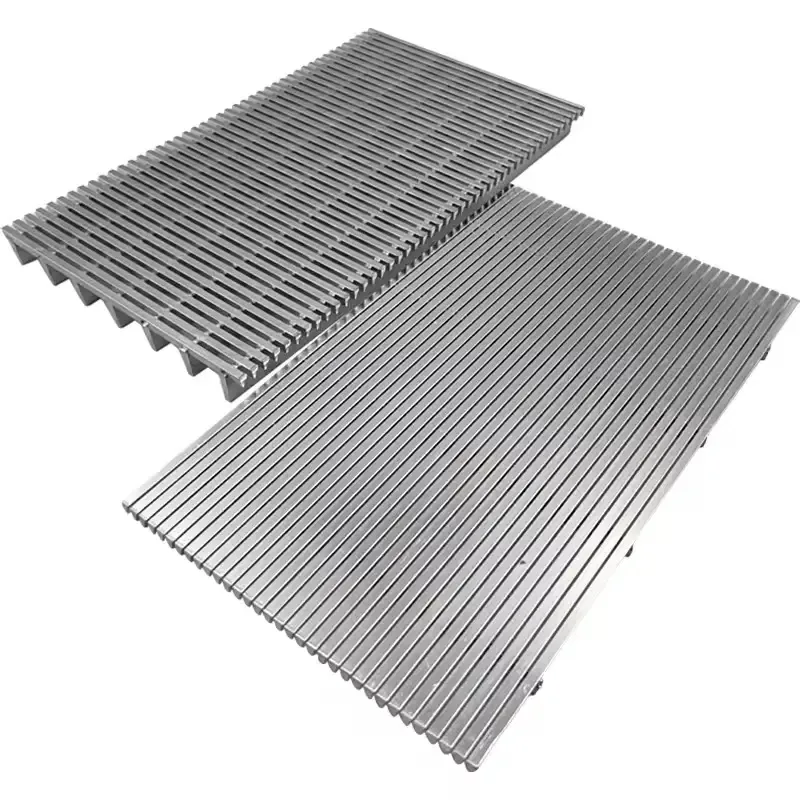
| 楔形丝筛网 | 槽口和支撑几何 | 工作面、连接附近及安装边界 |
| 多孔金属元件 | 介质标识及明确定义的测试结果 | 试样或零件编号、方法和试验条件 |
了解 Kaifil
相关产品与技术资料
楔形丝筛板
查看详情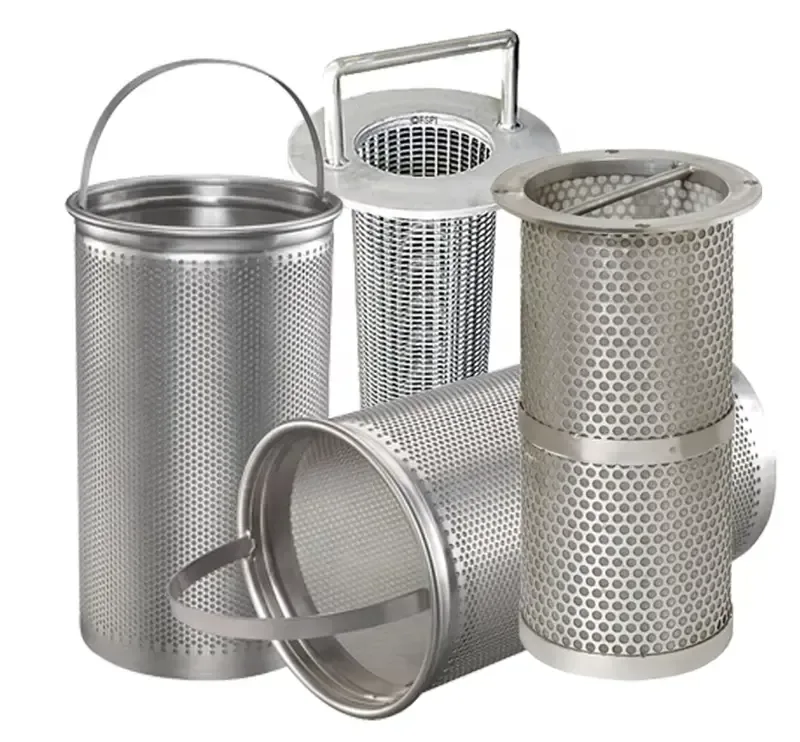
网衬过滤篮
查看详情
多层叠层筛网
查看详情
金属丝网过滤片
查看详情
不锈钢折叠丝网滤芯
查看详情
提交技术询价
查看详情
如何编制定制金属过滤件规格
查看详情
金属丝网出口包装与发运
查看详情
过滤网裁边、包边压圈与拼缝选择
查看详情
滤杯与网帽成型、口沿及安装指南
查看详情
金属丝网过滤筒
查看详情
带边金属丝网过滤片
查看详情
带边挤出机叠层筛网
查看详情
肾形叠层筛网
查看详情
深拉伸金属丝网滤杯
查看详情
法兰滤杯
查看详情
圆顶金属丝网筛
查看详情
不锈钢烧结网咖啡过滤片
查看详情
楔形丝滤水帽
查看详情
弧形楔形丝筛板
查看详情
离心机筛篮
查看详情
制浆压力筛筛鼓
查看详情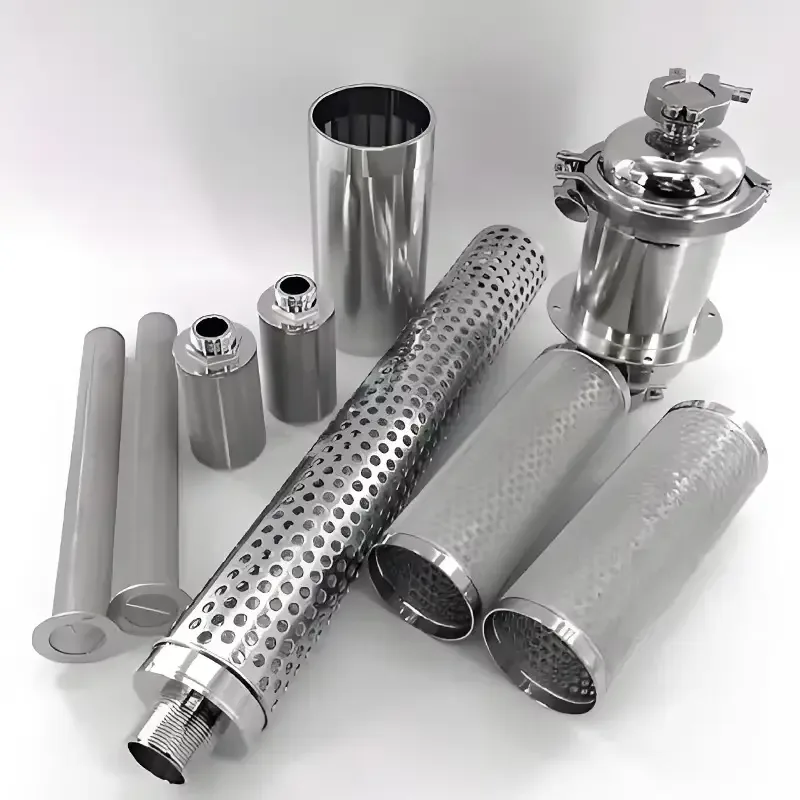
清洁可重复使用的金属过滤元件
查看详情楔形丝筛网规格填写表
查看详情