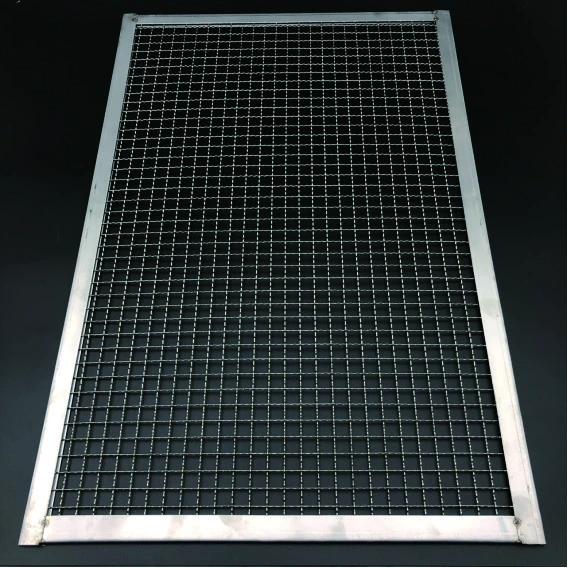
先轧花,再编织
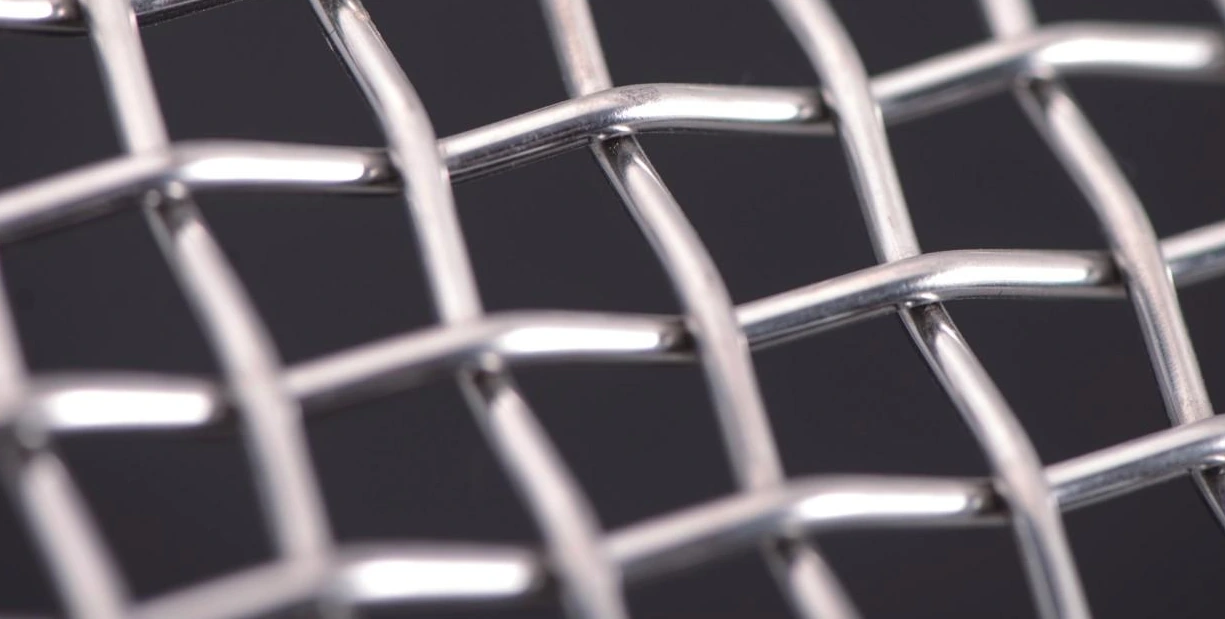
网丝先加工出周期性弯曲,再将经丝与纬丝交织。预成形弯曲使交叉点定位,并建立稳定的网孔排列。成品的可见结构由丝径、净孔和轧花形式共同确定,订货时应同时标明这三项。
| 参数 | 规格 | 说明 |
|---|---|---|
| 编织结构 | 预轧花交织 | 经纬丝在交织前完成预成形。 |
| 轧花形式 | 双向/间隔/紧锁/平顶 | 在图纸上标明工作面。 |
| 净孔 | 方孔或矩形孔 | 以mm记录两个方向的净开口。 |
| 丝径 | 经纬方向分别规定 mm | 与净孔及轧花形式配套。 |
| 交付形式 | 裁切网片/带框筛板 | 成品轮廓和丝向由图纸定义。 |
| 网丝材料 | 304/316L | 框架与压紧件单独列牌号。 |
| 边缘状态 | 裁切/框架夹持 | 明确外露丝头和夹持区域。 |
| 支撑结构 | 边框与背面支撑 | 列出支撑间距、接触和拆卸空间。 |
| 验收项目 | 净孔、丝径与安装几何 | 按成品图纸检查组装筛板。 |
| 304粗网净孔径 | 6.35 / 25.4 / 50.8 / 101.6 mm | 每行对应一种304方孔编织结构,孔径测量基准为相邻丝表面之间的净距离。公制数值按1 in = 25.4 mm换算。轧花形式与工作面随孔径—丝径配对确定,裁切尺寸、框架净窗口及支撑另行定义成品筛板。 |
材料: 不锈钢304、316L;网丝、框架、压紧件及连接材料分别规定牌号。
网丝先加工出周期性弯曲,再将经丝与纬丝交织。预成形弯曲使交叉点定位,并建立稳定的网孔排列。成品的可见结构由丝径、净孔和轧花形式共同确定,订货时应同时标明这三项。
双向轧花使两个方向的网丝在交点处弯曲;间隔轧花在交点之间增加弯曲;紧锁轧花在交点形成明确的嵌合位置;平顶结构将弯曲主要安排在一侧,另一侧形成较平整的工作面。成品图纸标出进料面。
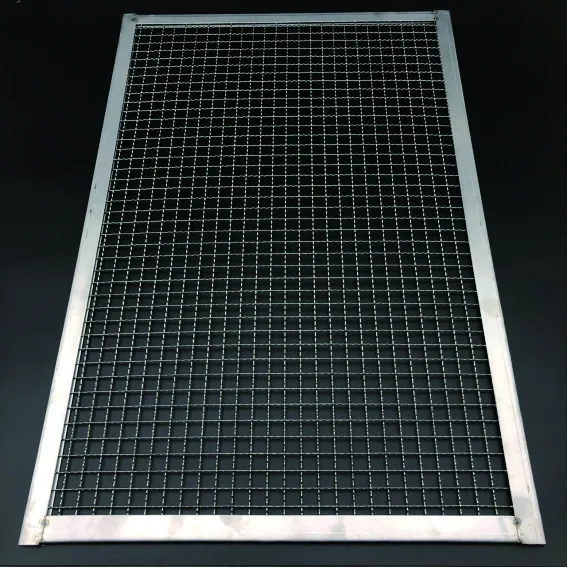
净孔是相邻网丝之间的通透间隙,两个方向分别测量。规则方孔网的投影节距等于净孔加丝径;矩形孔则同时规定长、短向尺寸。目数是另一种订货描述,净孔和丝径共同定义实际网面几何。
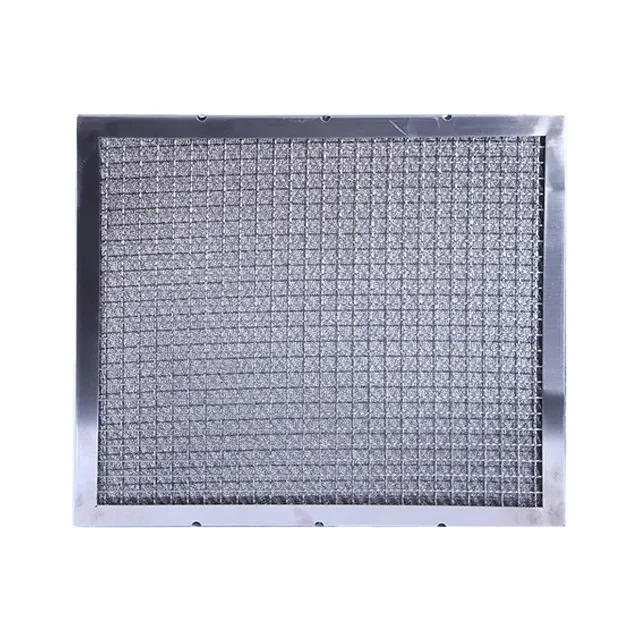
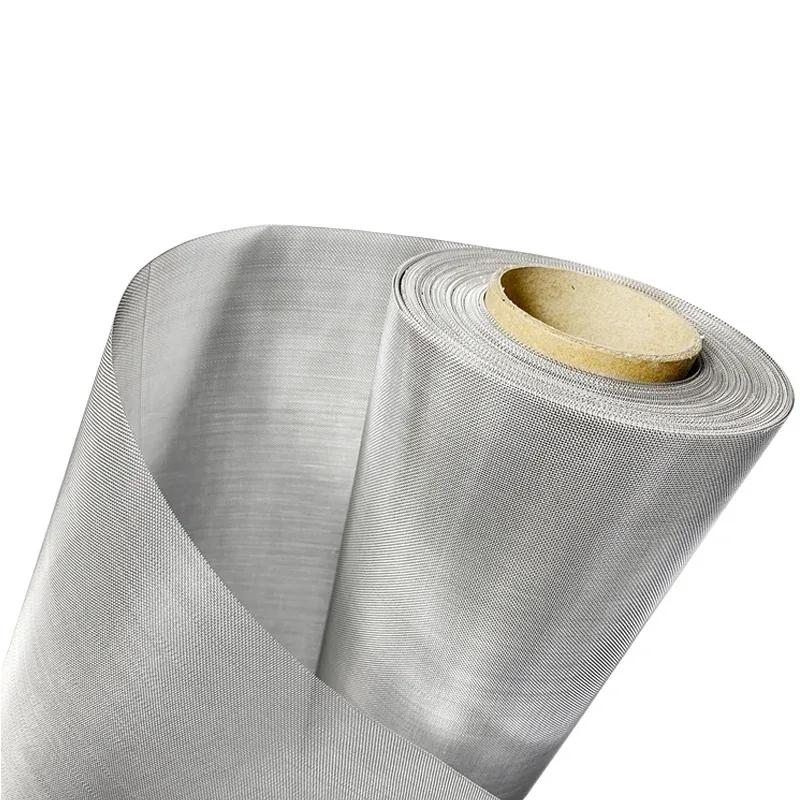
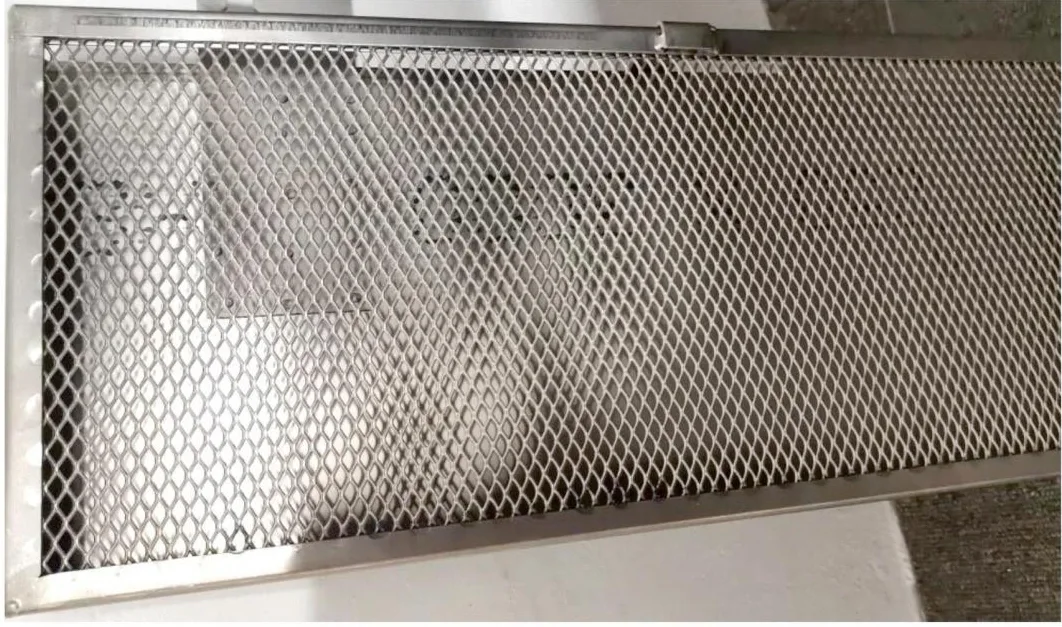
提供裁切网片与带框筛板。网片规定成品轮廓、丝向和裁边状态;带框结构还规定框架外形、有效窗口、紧固位置与背面支撑。支撑布置在筛分物料载荷和清洗过程中保持筛面的安装位置。
304和316L网丝按筛分物料、工艺液体及清洗介质选择,框架和压紧件单独列出牌号。交点磨损、连接处腐蚀及背面清洗通道共同决定维护安排。更换时保留原有支撑接触和工作面方向。
检查两个方向的代表性净孔、丝径、轧花形式、断丝与切断丝头;组装后检查框内窗口、方正度、平面度和紧固配合。更换件同时匹配工作面、支撑位置和外形尺寸。
| 结构 | 可见几何 | 筛分选择 | 图纸项目 |
|---|---|---|---|
| 双向轧花 | 两向网丝在交点弯曲 | 通用预轧花筛面 | 两向净孔与丝径 |
| 间隔轧花 | 交点之间有额外弯曲 | 定位较疏的网孔排列 | 轧花间距与支撑 |
| 紧锁轧花 | 交点有明确嵌合位置 | 固定所选交织几何 | 交点轮廓与净孔 |
| 平顶结构 | 一侧较平整 | 提供平整的物料运动面 | 工作面与支撑方向 |
| 名义孔径(in) | 净孔径(mm) | 丝径(mm) |
|---|---|---|
| 1/4 | 6.35 | 3.048 |
| 1 | 25.4 | 3.048 |
| 2 | 50.8 | 3.048 |
| 2 | 50.8 | 4.8768 |
| 2 | 50.8 | 6.35 |
| 4 | 101.6 | 6.35 |
每行对应一种304方孔编织结构,孔径测量基准为相邻丝表面之间的净距离。公制数值按1 in = 25.4 mm换算。轧花形式与工作面随孔径—丝径配对确定,裁切尺寸、框架净窗口及支撑另行定义成品筛板。
| 供货项目 | 订货依据 |
|---|---|
| 生产周期 | 订单及图纸确认后2–3周。 |
| 试订单 | 支持用于装配及工艺验证的小批量试单。 |
| 常规材料订单 | 按选定卷材、板材或裁切长度计量,常规订单金额3000美元。 |
| 报价依据 | 合金牌号、滤材结构、丝径或基材厚度、交付形式及数量。 |
预轧花筛网在支撑筛分组件中以明确的网孔分离物料。
周边框架便于重复定位、清洗和更换。
较粗网面承托独立过滤层,并保留排液通道。
沟通选型需求时,请提供以下信息。
轧花网的网丝先预成形再交织,应规定轧花、净孔和丝径,不能只用精细滤网目数代替。
给出两个方向的净间隙和丝径;等边方孔标出统一净孔及公差。
较平整的一面作为工作面,在图纸上标明其与进料、支撑和清洗方向的关系。
可以,需明确框架截面、外形、有效窗口、紧固点及背面支撑位置。
同时匹配净孔、丝径、轧花形式、工作面、安装尺寸和支撑接触,外形相同不等于筛面相同。
了解相关产品与技术资料。
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。