产品形态
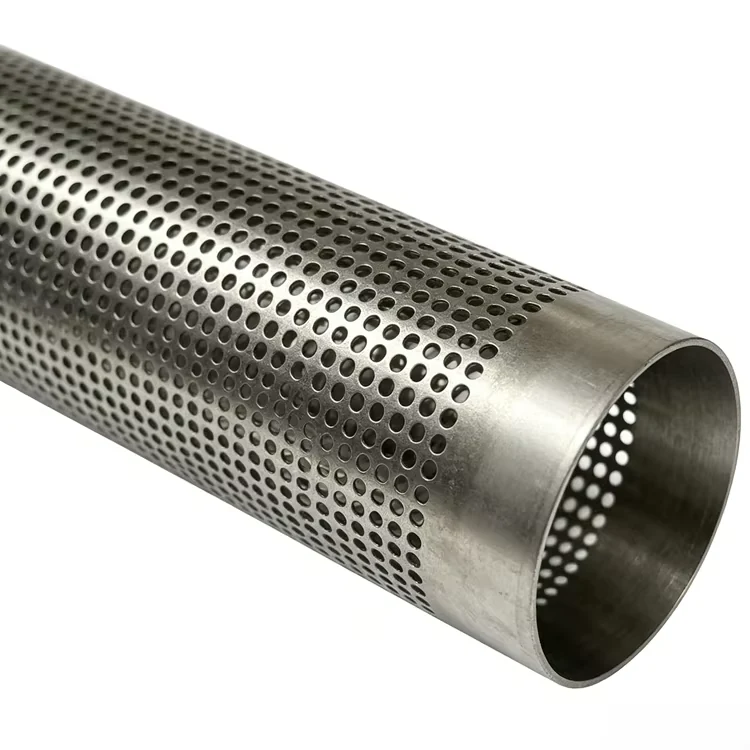
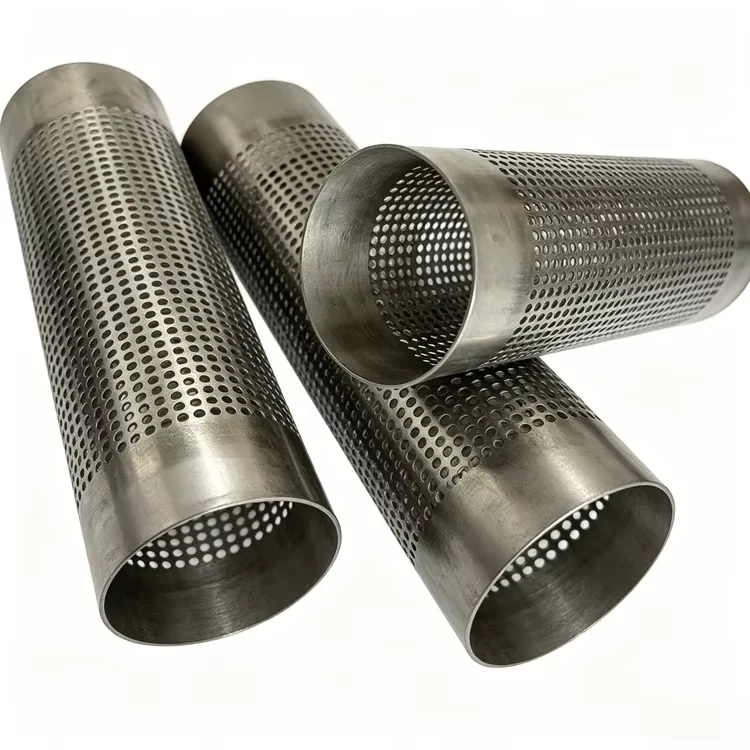
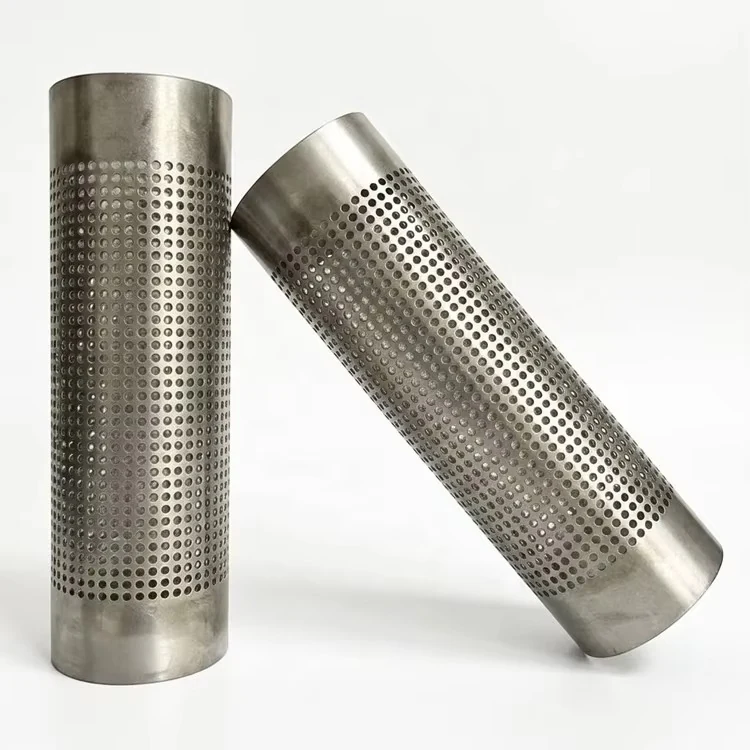
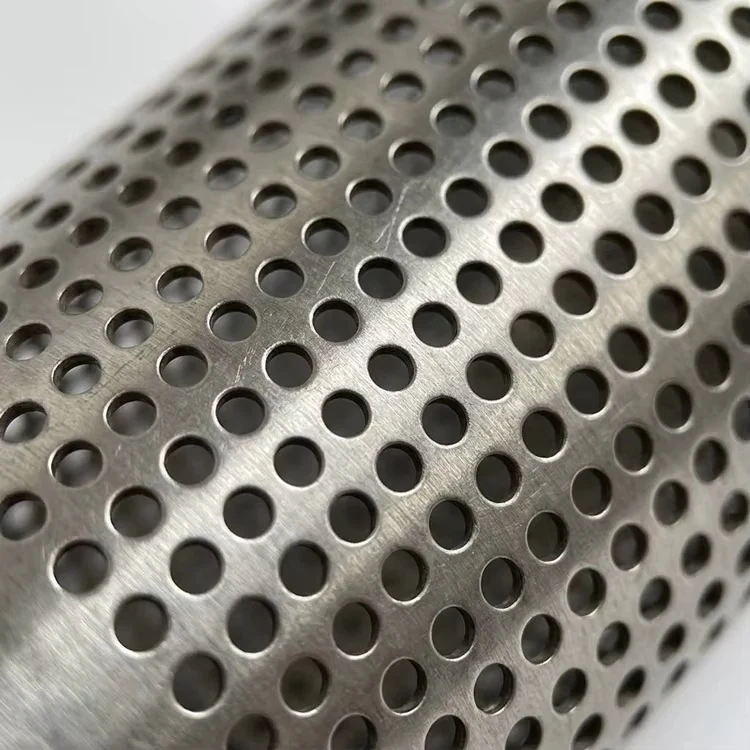
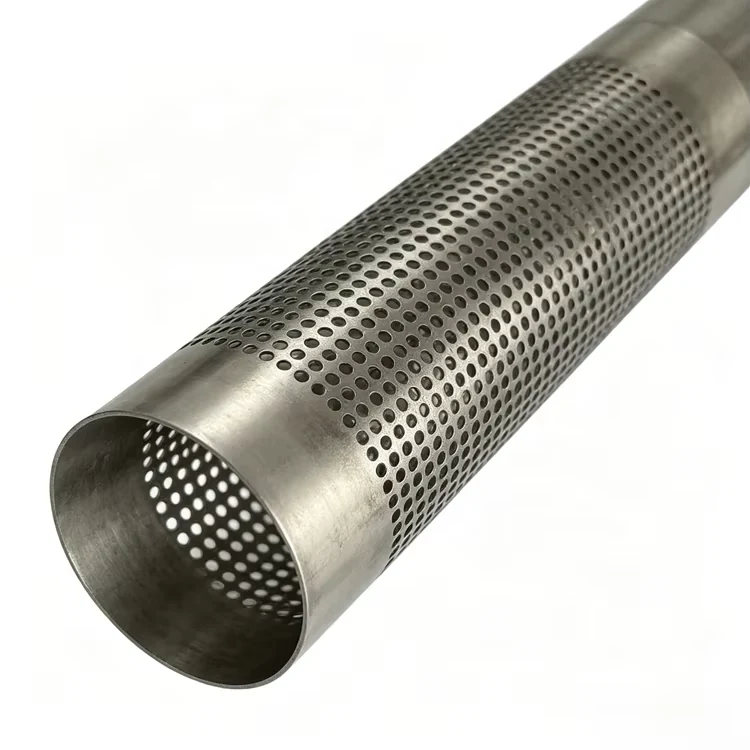
Kaifil 制造激光圆孔不锈钢过滤管,孔区可采用直排、错排及无孔端带,适用于设备筛管、流体分配管和精细滤材支撑芯。
Kaifil 制造激光圆孔不锈钢过滤管,孔区可采用直排、错排及无孔端带,适用于设备筛管、流体分配管和精细滤材支撑芯。
管体图纸将外径D、壁厚t和长度与圆孔布置区域分别定义。对于正方排列的圆孔,孔径0.5 mm、中心距1.0 mm时,布孔区域的几何开孔率为19.63%。无孔端带、焊接实边与安装区域另行纳入管体布置。孔径表示工作面的实际圆形开口;当管体用作支撑骨架时,细滤材承担截留功能。
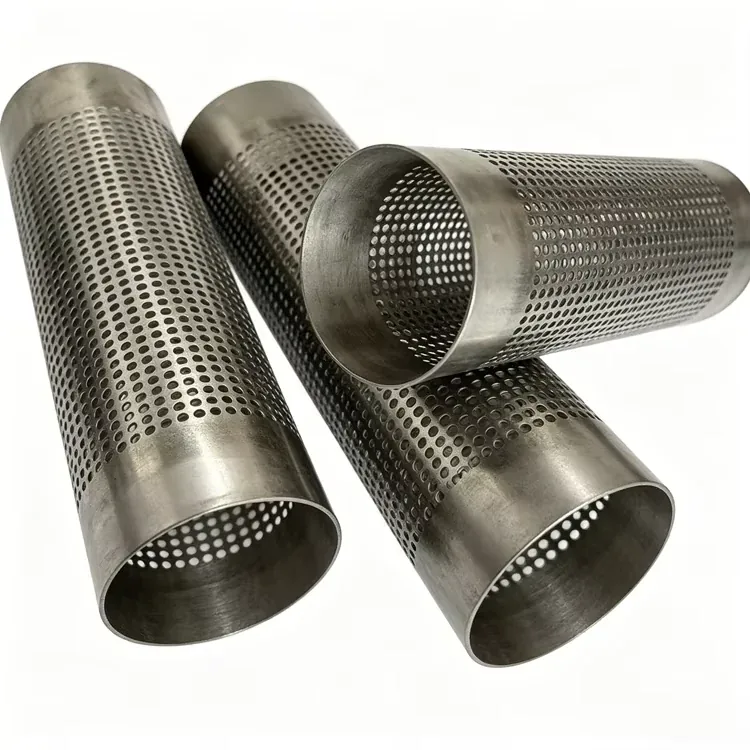
材质可选 304、316L、钛及指定合金,管体可选无缝或焊接结构,端部可选开口、封闭、带环或法兰。管长、有效孔区、孔距和接口按图制造。
孔径表示实际几何开口。正方形孔阵列的开孔率为 πd²/(4p²),其中 d 为孔径、p 为中心距。检验覆盖孔口、切边、管体尺寸和圆度。
管件图纸分别定义激光开孔区和未切割连接区。孔位表列出孔径、轴向节距、周向间距及行间错位。端部实心带为焊接、螺纹、法兰及密封提供完整材料。当管件承托精细金属网时,网布承担截留功能,开孔提供导流与支撑。检验测量工作面的实际开口,检查内外切边,并核对有效孔区至实心带的过渡。
| 部件/接口 | 功能与检验要求 |
|---|---|
| 激光圆孔 | 实际开口与切边状态 |
| 孔位布置 | 轴向节距、周向间距、行间错位 |
| 实心连接区 | 用于端接与密封的未切割宽度 |
| 精细滤材支撑 | 网布接触面及后方导流 |
| 成品管 | 直径、壁厚、圆度与端接配合 |
| 参数 | 计算数值 | 单位 | 定义 |
|---|---|---|---|
| 圆孔孔径d | 0.5 | mm | 工作面的孔径输入值。 |
| 正方孔列中心距p | 1.0 | mm | 两个布孔方向采用相等中心距。 |
| 布孔区域计算开孔率 | 19.63 | % | 100×πd²/(4p²),适用于布孔区域。 |
| 供货项目 | 订货依据 |
|---|---|
| 生产周期 | 订单及图纸确认后2–3周。 |
| 试订单 | 支持用于装配及工艺验证的小批量试单。 |
| 常规生产订单 | 每单50件或3000美元。 |
| 报价依据 | 材料、成品尺寸、过滤结构、连接方式及数量。 |
| 参数 | 规格 | 说明 |
|---|---|---|
| 管体外径D | D mm | 管体外径与布孔区域分别定义。 |
| 管壁厚度t | t mm | 沿管表面法向测得的壁厚,与规定孔形配对。 |
| 圆孔孔径d | d mm | 在指定工作面测得的圆形净开口。 |
| 孔排列 | 直排或交错排列 | 请注明孔中心距、孔列角度及所需开孔率。 |
| 实心端部区域 | 按图 | 保留就位、焊接和连接区域。 |
| 材料与连接 | 304 / 316L / Ti · 特殊合金 | — |
| 端部配置 | 开口 / 封闭 / 带环 / 带法兰 | — |
| 检验范围 | 成品尺寸、切边、圆度与接口检验 | — |
圆孔在紧凑圆筒安装位阻挡较大杂质,可结合壳体结构设计成可拆检部件。
冲孔芯管支撑金属丝网或烧结滤材,同时保留通流和连接区域。
分区孔型可沿筒长分配或收集液体,需结合开孔率和压降核算。
沟通选型需求时,请提供以下信息。
圆孔按正方形排列时,开孔率(%)= 78.54 ×(孔径 / 孔中心距)²。孔径为 0.5 mm、孔中心距为 1.0 mm 时,开孔区域的开孔率为 19.63%;计入两端无孔区和安装区后,整根管体的开孔比例会相应降低。
可以。管体不同区段可采用不同孔径、孔距和孔列排列,并为焊接、夹持及密封预留无孔区。请在图纸上标明各区段及其长度。
了解相关产品与技术资料。
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。