用于连续过滤的定向编织网带
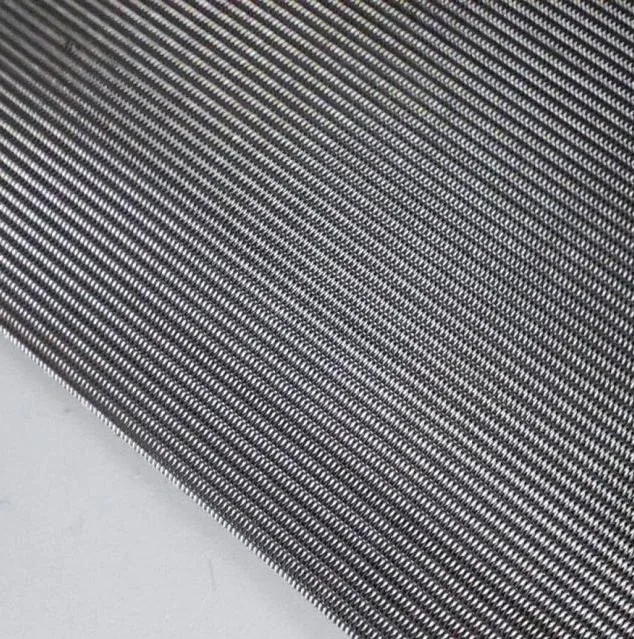
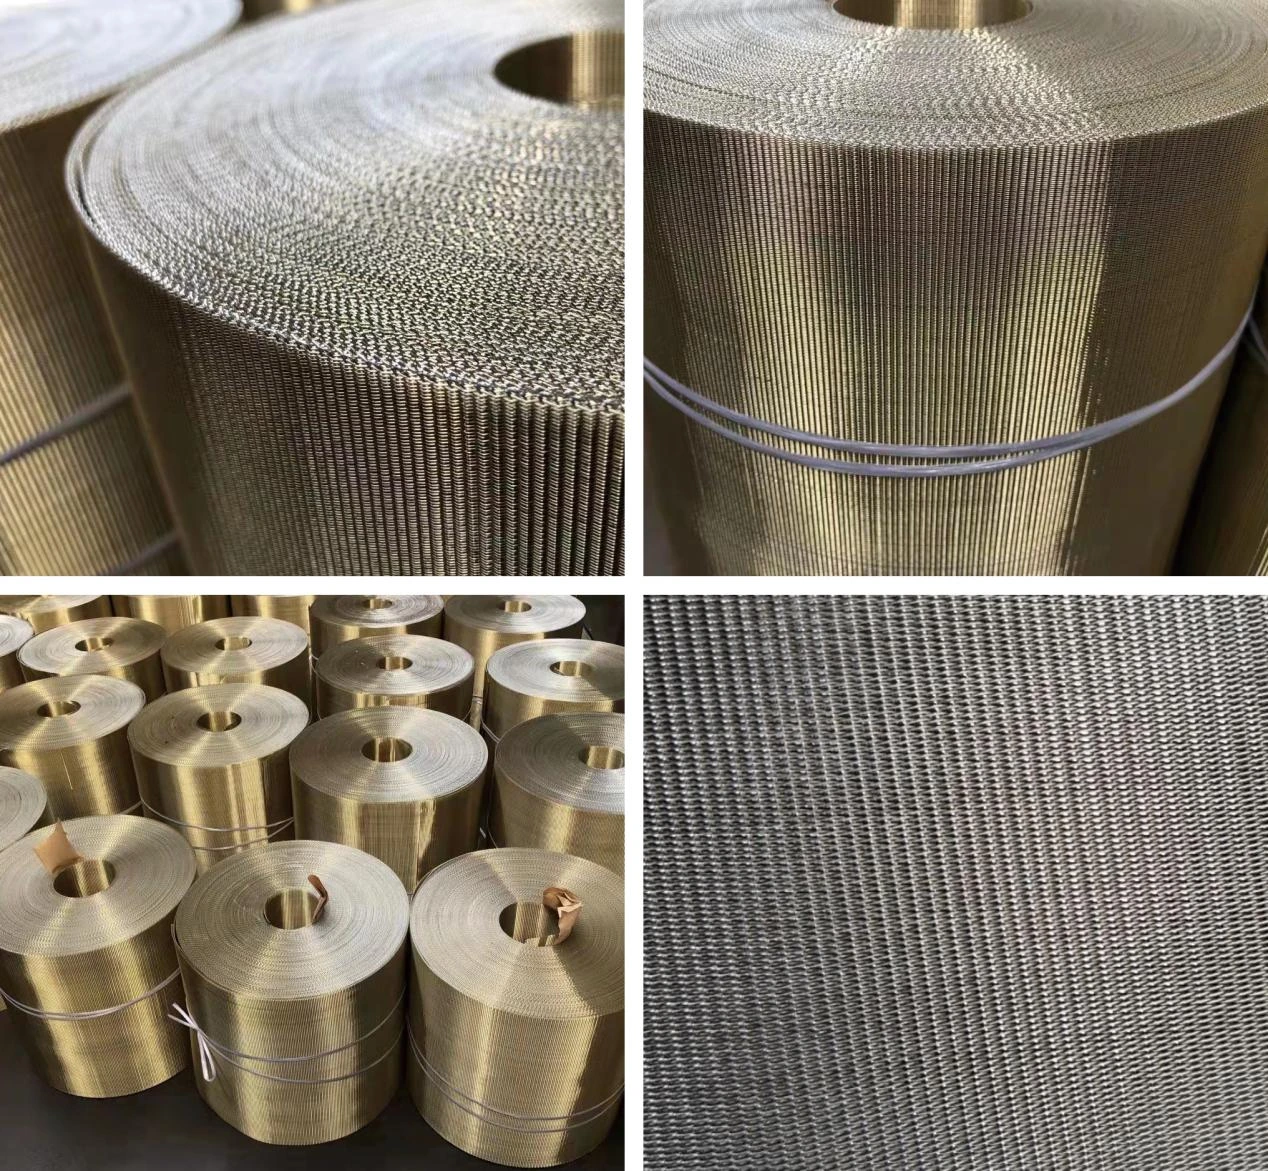
反向密纹编织将较细的经向金属丝密集排列,与较少、较粗的纬向金属丝交织。纵向金属丝系统支撑网带在换网器中运行,而编织通道提供过滤表面。网带将指定编织方式与受控宽度和洁净边缘相结合,以便在设备中运行。
| 参数 | 规格 | 说明 |
|---|---|---|
| 编织方式 | 反向密纹编织 | — |
| 编织结构 | 54×15 / 72×15 / 132×17 / 160×18 / 200×40 / 260×40 / 300×40 / 350×40 | — |
| 网带厚度 | 0.6–1.75 mm | 厚度在尺寸表中与编织结构配对列出。 |
| 不锈钢牌号 | 304 / 316L | — |
| 网带宽度 | 50–1500 mm | 宽度范围随所选编织结构而定。 |
| 供货形式 | 分条带材 / 卷材 / 预制过滤网带 | — |
| 安装位置 | 连续式及自动换网器 | — |
材料: 304 / 316L 不锈钢
反向密纹编织将较细的经向金属丝密集排列,与较少、较粗的纬向金属丝交织。纵向金属丝系统支撑网带在换网器中运行,而编织通道提供过滤表面。网带将指定编织方式与受控宽度和洁净边缘相结合,以便在设备中运行。
规格表将每个经向×纬向金属丝数量对应到两种金属丝直径、网带厚度和宽度范围。54×15 结构使用 0.45×0.60 mm 金属丝,厚度为 1.75 mm。在该系列较细的一端,350×40 使用 0.13×0.27 mm 金属丝,厚度为 0.6 mm。请选择整行以保持网带的几何形状。
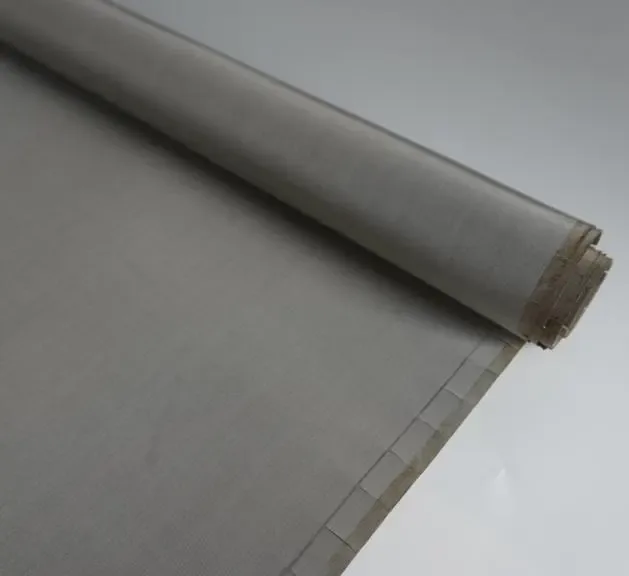
网带宽度、厚度、运行方向和边缘处理决定条带如何通过导板、密封块和进料机构。替换图纸应显示安装宽度、运行间隙、卷长、缠绕方向以及任何接头或夹具。过滤支撑和多孔分流板建立移动滤布背后的载荷路径。
请提供聚合物类型、熔体温度、产量、污染物以及网带两侧压差。这些输入将编织方式和支撑面积与过滤任务联系起来。检验重点关注金属丝数量、金属丝配对、宽度、厚度、边缘质量和缠绕状态,以确保交付的网带一致地沿机器路径运行。
经丝方向沿网带长度延伸。卷料图纸同时标明起始端、行进方向、卷绕面和卷芯。分切边经过设备导向件,平直整洁的边缘和一致的带宽保持走带对中。有效过滤窗口、密封边距和送料接触面分别作为独立区域标注尺寸。
304和316L对应运动中的编织网带。多孔支撑板、导向件和密封部件属于换网器总成。熔体类型、温度、流量及压差定义装机网带的使用工况,网布几何、设备支撑尺寸和运行条件分别列明。
反差网带用于塑料拉丝、拉伸膜和涂布生产线的自动过滤送料。再生加工中的污染物类型和负载增长速度决定换网需求,网带图纸将这一过滤任务对应到有效窗口和送料布置。
选择完整的编织方式和金属丝配对,然后在相应范围内指定网带宽度。
| 经×纬(每英寸) | 丝径(mm) | 厚度(mm) | 网带宽度 (mm) |
|---|---|---|---|
| 54×15 | 0.45×0.60 | 1.75 | 50–800 |
| 72×15 | 0.45×0.55 | 1.7 | 50–800 |
| 132×17 | 0.23×0.45 | 1.2 | 50–1000 |
| 160×18 | 0.28×0.45 | 1.27 | 50–1000 |
| 200×40 | 0.17×0.27 | 0.7 | 50–1500 |
| 260×40 | 0.15×0.27 | 0.65 | 50–1500 |
| 300×40 | 0.15×0.27 | 0.65 | 50–1500 |
| 350×40 | 0.13×0.27 | 0.6 | 50–1500 |
| 接口部位 | 图纸定义 | 作用 |
|---|---|---|
| 送料与卷绕 | 起始端、行进箭头、卷绕面、卷长及卷芯尺寸 | 使网带以指定方向进入送料路径。 |
| 边缘与导向 | 成品带宽、平行边、导向间隙及边缘处理 | 保持网带通过导向件及密封块时的横向对中。 |
| 过滤窗口与背衬 | 有效面积、支撑孔、密封边距及网带厚度 | 将编织过滤面与设备支撑和密封几何结构配套。 |
连续换网器用过滤带由编织结构及其在换网器中的运行路径共同定义。成品带宽、边缘状态、卷长和收卷方向应与经纬丝规格一起规定。图纸分别标出网带移动方向与过滤流向。
过滤带应贴合换网器的支撑和密封台面。带边和接头的位置按规定避开工作区域。重复采购时保留织法标识、两向丝径、收卷朝向和批次记录;完整网带由这些结构数据共同定义。
| 特征或结构 | 在组件中的作用 | 图纸或验收检查 |
|---|---|---|
| 编织带体 | 提供过滤结构 | 两向织法与丝径规格 |
| 成品带宽和边缘 | 配合导向及密封区域 | 宽度公差、裁边和直线度 |
| 网带移动 | 确定运行路径 | 送带方向、导向和收卷朝向 |
| 支撑与密封台面 | 支撑并密封工作网带 | 接触面、露出窗口及边缘搭接 |
| 卷材交付 | 保持搬运朝向 | 卷长、收卷方向、批次和边缘保护 |
| 供货项目 | 订货依据 |
|---|---|
| 生产周期 | 订单及图纸确认后2–3周。 |
| 试订单 | 支持用于装配及工艺验证的小批量试单。 |
| 常规材料订单 | 按选定卷材、板材或裁切长度计量,常规订单金额3000美元。 |
| 报价依据 | 合金牌号、滤材结构、丝径或基材厚度、交付形式及数量。 |
沟通选型需求时,请提供以下信息。
在连续换网设备中,移动网带可更新过滤表面。
配对的编织方式和支撑尺寸将网带集成到熔体流动路径中。
网带结构和有效过滤面积根据回收熔体的污染物负荷进行选择。
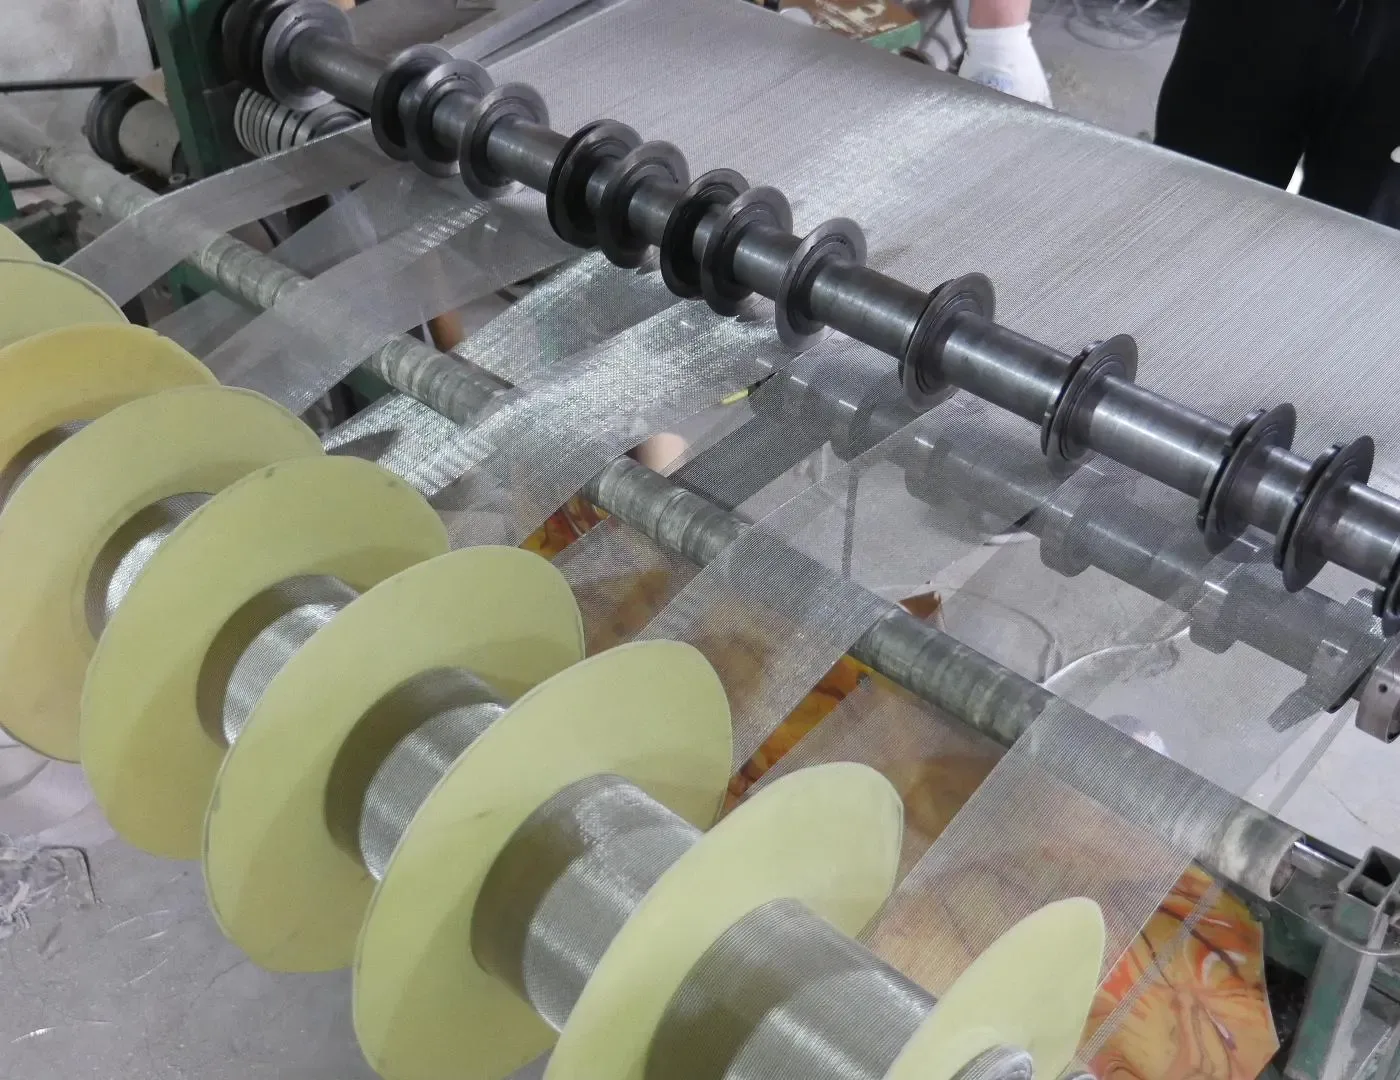
反向密纹编织将较细的经向金属丝密集排列,与较少、较粗的纬向金属丝交织。纵向金属丝系统支撑网带在换网器中运行,而编织通道提供过滤表面。网带将指定编织方式与受控宽度和洁净边缘相结合,以便在设备中运行。
反向密纹编织使用更密集的较细经向金属丝和较少、较粗的纬向金属丝。平纹密纹编织使用较粗的经向金属丝和密集排列的较细纬向金属丝。
第一个直径是经向金属丝;第二个是纬向金属丝。目数采用相同顺序。
换网器导板、密封面和进料机构决定安装宽度。表格显示了每种编织方式的宽度范围。
请发送机器图纸或样品尺寸、完整编织方式标识、金属丝配对、厚度、网带宽度、卷长和缠绕方向。
了解相关产品与技术资料。
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。