原料調成工程のスクリーン分離
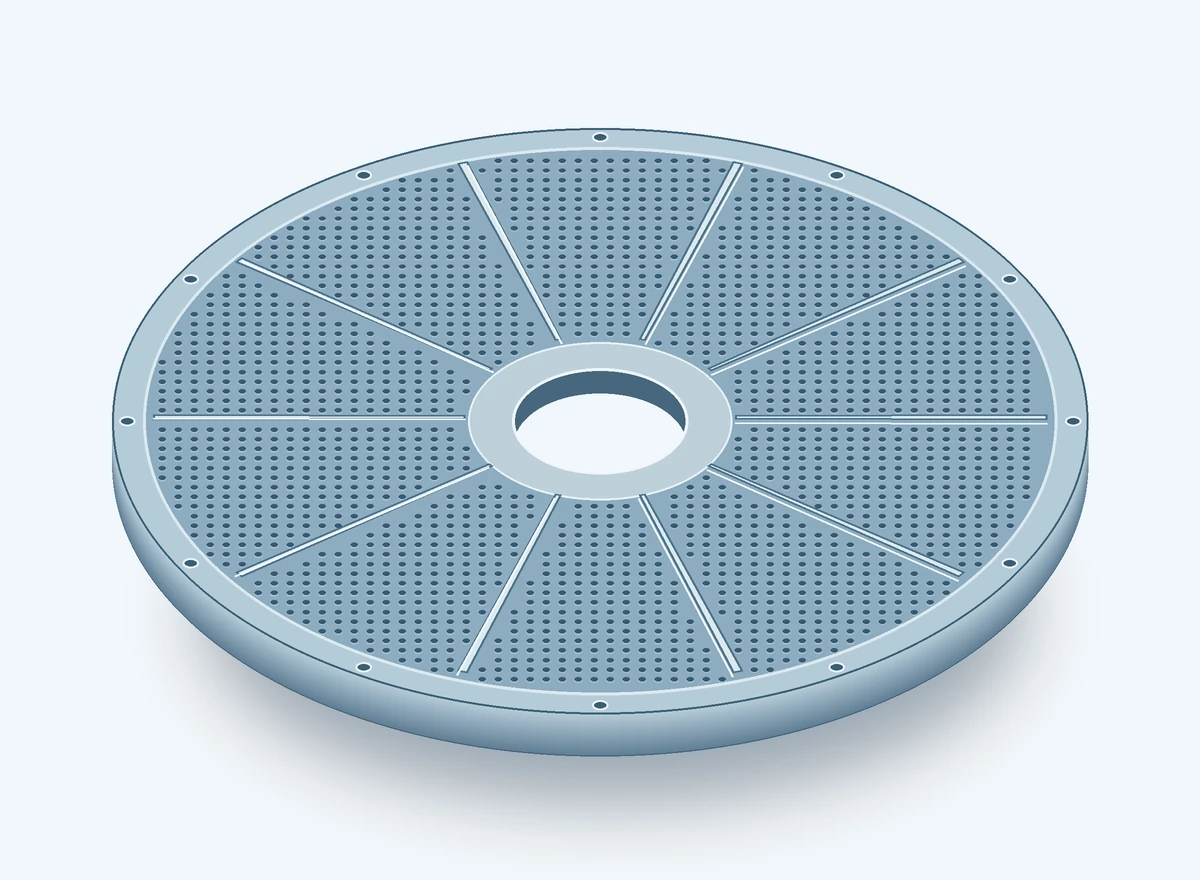
プレートはハイドラパルパーまたは繊維分離機の良原料出口に取り付きます。離解した原料は有効開孔部を通過し、粗大異物や未離解物は処理または排出のため作業面側に残ります。
製紙原料調成工程のハイドラパルパーおよび繊維分離機に用いる円形の交換用スクリーンプレートです。開孔部、取付寸法、ローター側の形状は装置図面に基づいて決定します。
パンチングメタルスクリーン構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
| 項目 | 仕様 | 備考 |
|---|---|---|
| プレート形状 | 円形、図面指定 | 仕上がり外径、板厚、取付座面を指示します。 |
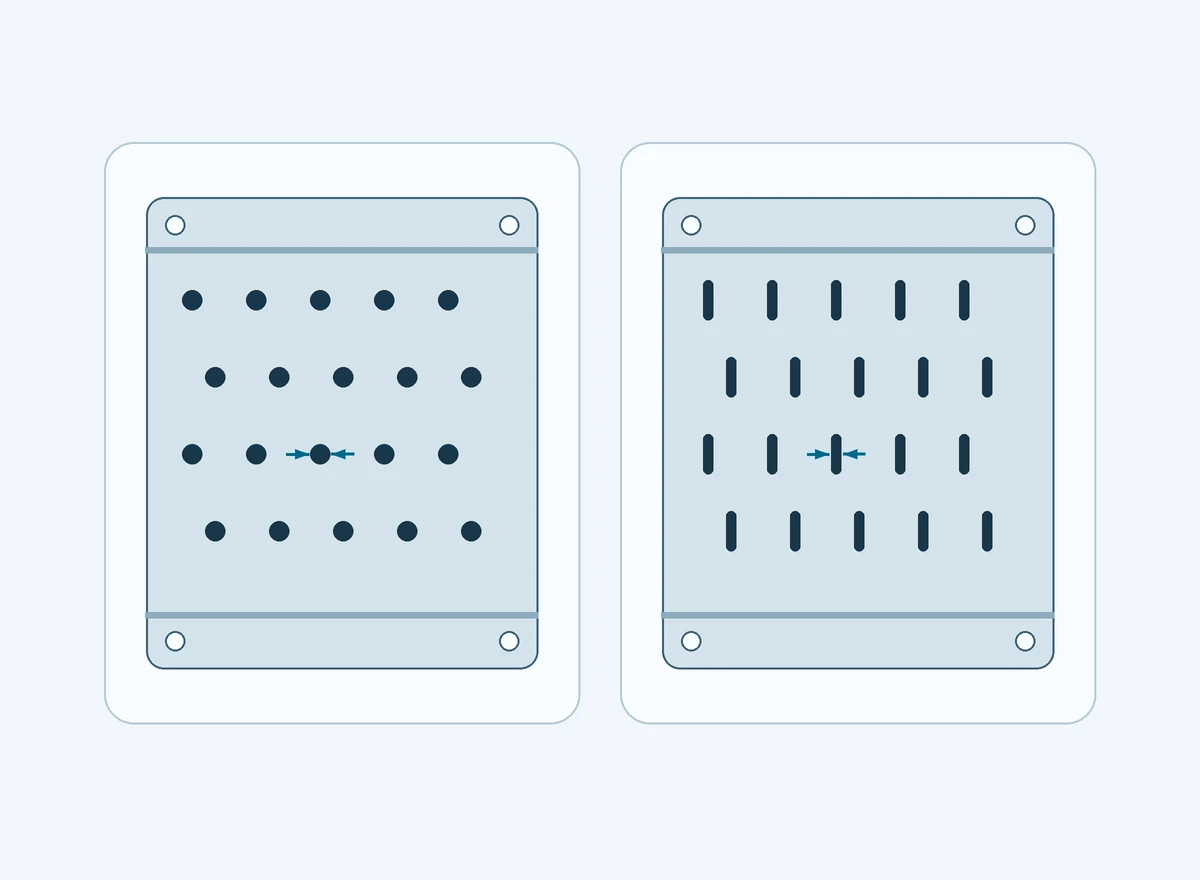
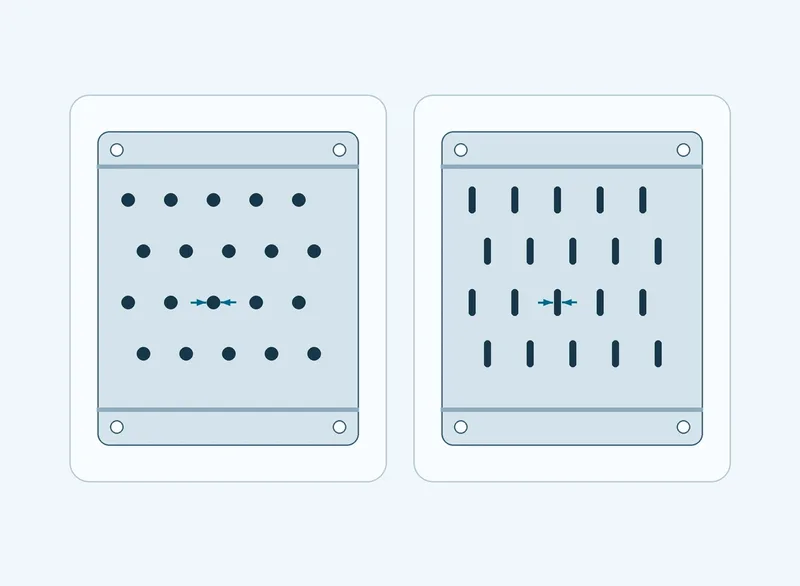
| スクリーン開口 | 丸穴またはスリット | 丸穴径またはスリットの幅と長さに加え、ピッチと有効範囲を指定します。 |
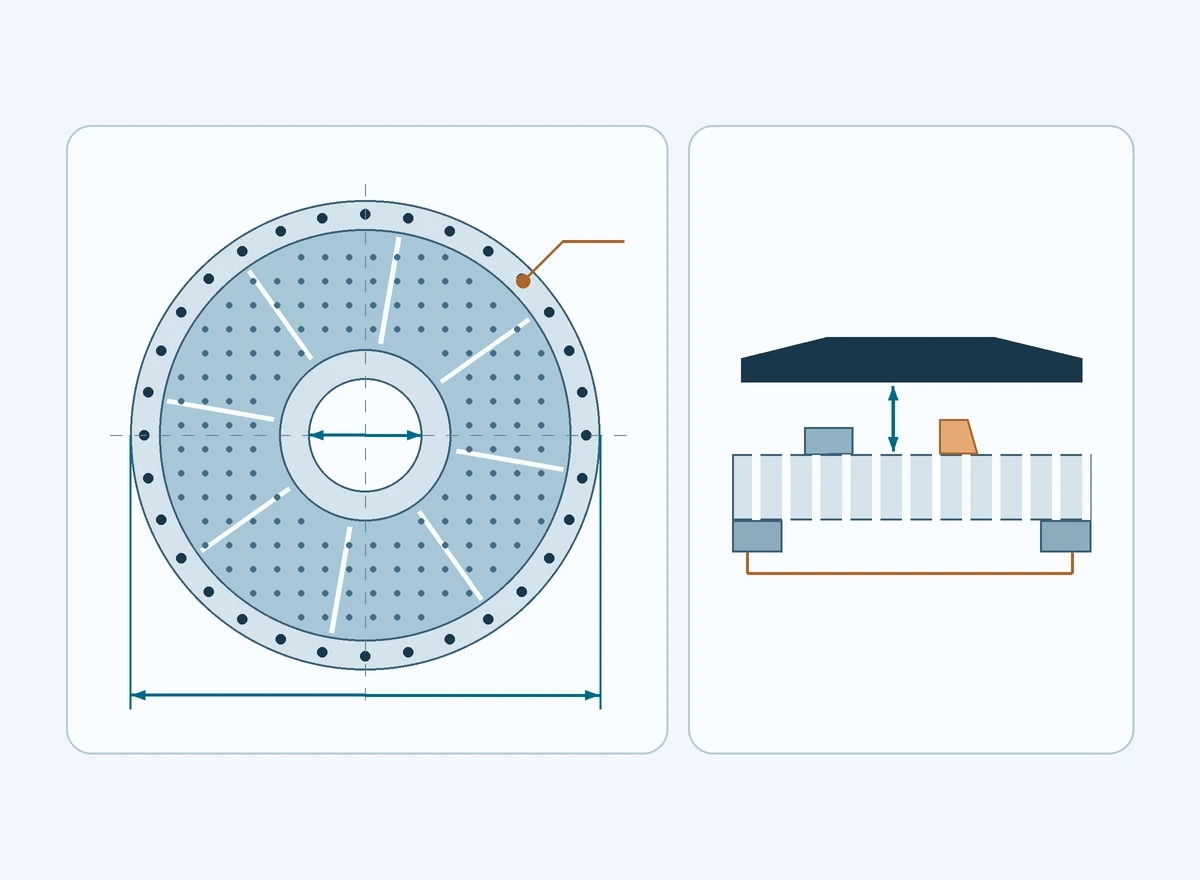
| 取付部 | ボルト穴配列と中央開口 | 穴数、穴径、ピッチ円径、角度基準、必要に応じて中央開口の寸法を指定します。 |
| ローター側の形状 | 図面指定のリブと埋込み固定刃 | 断面、位置、作業面からの突き出し量、ローターとのすきまを指定します。 |
| プレート外径 · 参考範囲 | Ø600–2135 mm | 機械の取付座に合わせた仕上がり外径。 |
| 丸穴径 · 参考範囲 | Ø2.0–8.0 mm | 丸穴式に適用。スリットの寸法は別に指定します。 |
| 一般的な板厚 · 参考範囲 | 10–20 mm | 参考設計で一般的な厚さの範囲。 |
| 特注板厚 · 参考範囲 | 6–25 mm | 選んだ厚さを取付座とローターすきまに照らして確認します。 |
| 耐摩耗処理 | 部品図による | 熱処理と硬質クロムめっきはそれぞれ個別に選び、対象面と処理方法を指定します。 |
| 受入検査 | 寸法と取付適合 | 開口、座面平面度、ボルト穴位置、ローター側の部品高さの許容差と検査方法を取り決めます。 |
材質: 原料スラリーの化学条件、摩耗状況、表面処理に合わせてステンレス鋼または指定の耐摩耗鋼種を選定します。
プレートはハイドラパルパーまたは繊維分離機の良原料出口に取り付きます。離解した原料は有効開孔部を通過し、粗大異物や未離解物は処理または排出のため作業面側に残ります。
作業面での丸穴径、またはスリットの幅・長さ・方向を指定します。穴のない外周座、中央開口、リブを避けて有効開孔部を配置します。開口寸法と配列で開孔面積が決まります。 初期選定の目安です。発注前に、製作可能な寸法の組み合わせ、許容差、処理を承認図面で確定します。
取付座面と機械中心線を図面基準とし、外径、中央開口、ボルト穴ピッチ円径、穴位置の角度を指示します。作業面、リブおよび固定刃の高さ、ローターとの必要すきまも明示します。
プレートと埋込み固定刃の材質を別々に指定します。熱処理または硬質クロムめっきを指定する場合は、処理範囲と合否基準を記載します。開口寸法、座面の平面度、穴位置、座面基準の固定刃・リブ高さの検査方法を取り決めます。
離解した原料を良原料出口へ通し、粗大異物を離解側に留めます。
現行組立に合わせ、座面、ローターとのすきま、固定刃とリブの位置を確認します。
ご相談の際は、次の情報をお知らせください。
板厚、座面形状、中央開口、ボルト穴配列も必要です。角度基準のある平面図とローター側の断面図があれば、刃・リブの位置や運転すきまを確認できます。
スリットの幅・長さ・方向は別に指定します。作業面上での開口寸法と配列を図面に示してください。
刃の断面、材質、刃座、位置、突出量を示します。ローターすきまと、組立後の刃高さの検査方法も指定してください。
関連製品と技術資料をご覧ください。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。
