図面仕様による製作
スクリーンパック
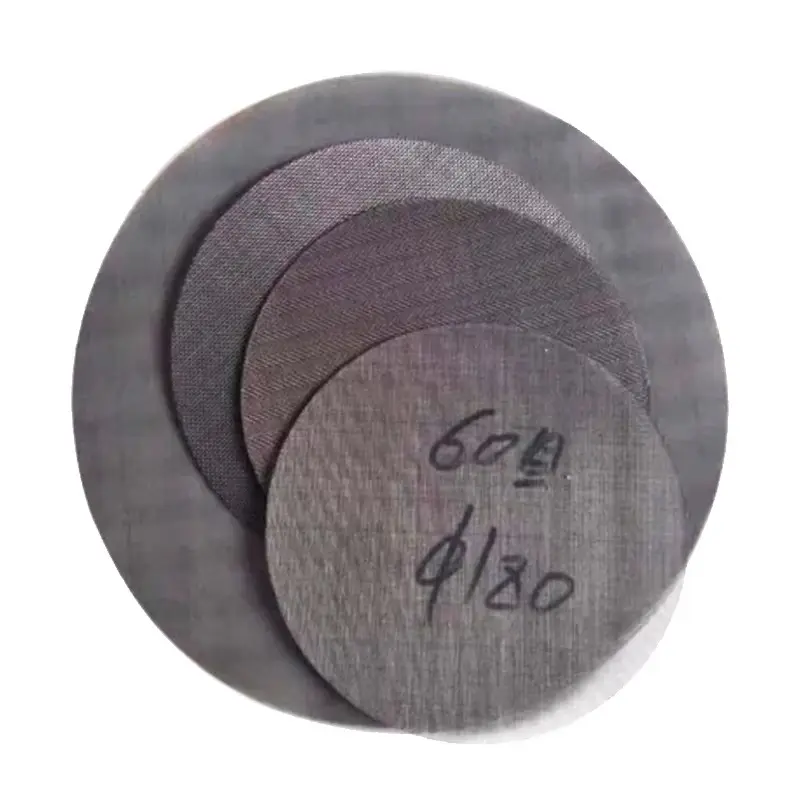
ポリマー溶融濾過用の交換可能な金属スクリーンパックは、ルース スタック、スポット溶接パック、リム付きパック、拡散接合エレメントとして供給されます。完全な層の順序、直径、ワイヤと開口部、サポートおよびスクリーンチェンジャーインターフェイスを指定します。例には、20/40/20 および 40/80/200/80/40 メッシュ アセンブリが含まれます。
- レイヤーの例
- 20 / 40 / 20 メッシュ
- 五層の例
- 40 / 80 / 200 / 80 / 40
- 組み立て
- ルーズ・スポット溶接・リム付き
金属濾過部品スクリーンパックの構成
設置外形から選ぶ
スクリーンパックの構成
キャビティの形状とチェンジャー インターフェイスから始めて、層の順序、サポート、結合方法を定義します。
スクリーンパック
製品を検索
3 製品
結果が見つかりませんでした。別の用語を試してください。
フィルターをクリア
パックを構築するために必要なもの
パックは、単一のメッシュ数ではなく、層の順序、合金、保持する圧力によって定義されます。
レイヤースケジュール
各層を上流から下流まで、織り、メッシュ数、線径、材質をリストします。
チェンジャーキャビティ
外側のプロファイル、中心穴、着座ランド、および最大完成スタック高さを提供します。
溶融条件
ポリマー、リサイクル内容、スループット (kg/h)、溶融温度、汚染物質の種類を含めます。
圧力の傾向
クリーンスタート時と同等のスループットと温度での切り替え時の差圧を記録します。
レイヤーシーケンス
例えば、20/40/20 メッシュや 40/80/200/80/40 メッシュなど、各層の線径、織り方、位置を指定してください。積層の順番のみから耐圧性能を推測しないでください。
保持率の評価
公称保持または絶対保持の主張が必要な場合は、制御層の有効開口をμm 単位で記載し、テスト方法を記載します。メッシュ数だけではどちらの評価も確立されません。
溶融圧力
通常およびピークライン圧力、承認されたスクリーン交換差圧、およびブレーカープレートサポート形状を提供します。この設置に対する組み立てられたパックの定格を確認してください。
溶融温度
ワイヤー、リム、接合プロセスを選択できるように、ポリマーおよび洗浄剤とともに通常および最大の溶融温度を提供します。
構造
パックの重ね方と結合方法
- 微細層選択された最も細かいレイヤーが、主要な幾何学的バリアを提供します。汚染が蓄積するにつれて発生する荷重に対してサポートする必要があります。
- サポート層目の粗いバッキングスクリーンがブレーカープレートの開口部を橋渡しします。サポートが不十分な場合、ファインクロスがプレートの穴に入り込んで変形する恐れがあります。
- パックの取り扱いスポット溶接は秩序を保ちます。リムには周囲が含まれます。どちらのフォーマットも、ろ材の構造が変わらない限り、異なるミクロン評価を正当化するものではありません。
- 上流側の粗いろ過犠牲層は通常 20 ~ 60 メッシュで、細かいメッシュに到達する前に繊維や大きな粒子を捕らえます。
- ファインコア有効なミクロン定格、つまりパックが実際に保持するものを定義する開口部を持つディスクを設定します。
- 下流側の粗いろ過サポート層は、溶融圧力下で細かいメッシュが膨張したり破裂したりするのを防ぎます。
01微細層
02サポート層
03パックの取り扱い
04上流側の粗いろ過
05ファインコア
06下流側の粗いろ過
スクリーンパックを比較する
緩い、スポット溶接または縁のあるエッジを備えた多層押出機スクリーン。円形、環状、腎臓形のパックは、ブレーカー プレートまたはスクリーン チェンジャーに適合するサポート層と微細な分離層を組み合わせています。
スクリーンパック
アプリケーション
スクリーンパックは、溶融ポリマーがダイに到達する前に洗浄する必要があるブレーカー プレートのすぐ上流に配置されます。
フィルム押出成形
溶融圧力を制御しながら、フィルム欠陥の原因となる汚染を抑制します。
リサイクルと配合
圧力の傾向を使用して、荷重と溶融粘度の変化を区別します。
ペレット化
チェンジャーキャビティとスタックサポートを一致させて、安定した溶融物を供給します。
PETとエンジニアリングレジン
約 400 °C までの溶融温度で焼結またはリム付きパックを、定格 20 ~ 80 µm で高せん断下で保持します。
パイプ、プロファイル、ケーブル
公称 150 ~ 425 µm の 三 層パックで、ライン圧力に合わせたサイズで、時間通りではなく圧力上昇に応じて変更されます。
プラスチック再生と PCR
急激な圧力上昇および機械的負荷に対応する設計の、72/15および132/17グレードの高耐久リム付きパックまたはリバースダッチ織りメッシュ。
積層状態のパックを確認する
レイヤーのアイデンティティと順序は、外側のプロファイルと同じくらい重要です。
01レイヤースケジュール本数、順序、織り、線径を確認します。
02登録センター穴、異形孔プロファイル、およびリムの位置合わせを確認してください。
03設置高さ溶接部やエッジリングを含む組み立て後の厚さを測定します。
スクリーンパック
ご注文前の質問
どの層が入ってくる溶融物に面しているのでしょうか?
承認された上流から下流へのレイヤー スケジュールを使用します。上流の粗い保護層と下流の支持層は異なる役割を果たします。フロー方向を指定せずにスタックをコピーすると、それらのジョブが逆になる可能性があります。
急激な圧力上昇の原因は何ですか?
汚染物質の負荷、低温化や高粘度化による溶融樹脂の状態、開口率の低下、不適切なスタック構成、あるいはブレーカープレートの流路制限などがすべて原因となります。メッシュを変更する前に、温度とスループットを比較してください。
常に 三 つまたは 五 つのレイヤーが必要ですか?
いいえ。各層には、分離、保護、排水、またはサポートなどの目的がある必要があります。チェンジャーとメルトデューティによってスタックが決まります。
レイヤーシーケンスはどのように指定すればよいですか?
上流から下流までの各層をメッシュ グレードと直径とともにリストするか、承認された物理スタックを送信します。ブレーカープレートの寸法と保持方法が含まれます。
スクリーンパックには何層必要ですか?
二 ~ 五 層が一般的ですが、その配置は樹脂、汚染物質、溶融温度、スループット、およびブレーカー プレートのサポートによって決まります。例には、20/40/20 および 40/80/200/80/40 メッシュが含まれます。各層の線径と織りを指定します。
メッシュ数は実際にどのくらいの値を示しますか?
メッシュ数だけではミクロン単位の評価にはなりません。有効な開口部は、ワイヤーの直径と織りによっても異なります。パックの保持力は、制御層とアセンブリの流路によって制御されます。各層の実際のメッシュ仕様または測定された開口部を記載します。
関連商品・ご案内
技術的なお問い合わせ
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。