図面仕様による製作
ろ材(ロールおよびシート)
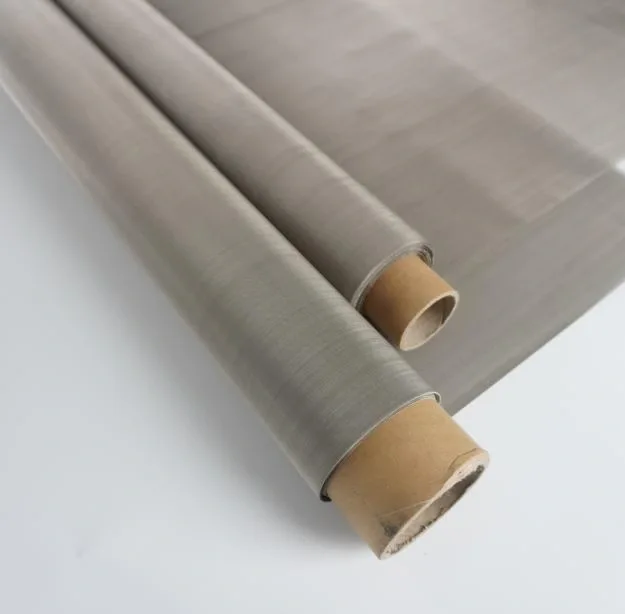
フィルター製作用の金属ろ材を、全幅ロール、スリット帯、シート、切断ブランクで供給します。織金網は線と織り方の完全な仕様、焼結金網は結合した層構成、金属繊維フェルトは等級・厚さ・試験方法で定義し、次工程に合わせた形態を選びます。
- ろ材
- 織物・焼結・繊維フェルト
- フォーマット
- ロール・シート・スリットストリップ
- グレード
- 完全な織り方または試験済みろ材コード
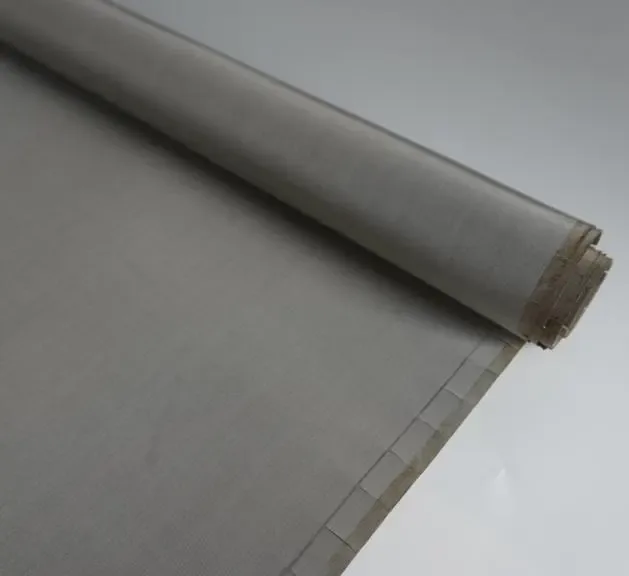
金属濾過部品ろ材(ロール・シート形状)
供給形態で選ぶ
ろ材(ロール・シート形状)
ろ材の種類と供給形態を合わせて選び、後工程の裁断、成形、材料識別条件を定めます。
ろ材(ロールおよびシート)
製品を検索
18 製品






結果が見つかりませんでした。別の用語を試してください。
フィルターをクリア
織金網ロール・焼結金網シート・金属繊維フェルト
ロールストックを供給するために必要なもの
捕集条件と試験方法、または織金網の幾何仕様を定め、納入形態、合金、次の加工工程を指定します。
ろ材の種類と完全な仕様
部分的な名称による代替を防ぎます。納入形態を選ぶ前に、ろ材の系列と構成を特定します。
合金と適用規格
材料の基準を明確にします。各品目の合金を正確に指定し、純ニッケル織金網と電鋳ニッケルを区別します。
幅、長さ、シートサイズ
供給形態を明確にします。公称寸法と縁の余裕を除いた使用可能幅を記載します。
エッジ、平坦度、向き
後工程の加工を支援します。経線・緯線、ろ過面、巻き方向、接合用の無孔縁を示します。
数量と梱包方法
輸送中の材料を保護します。ロール・帯・シートごとに数量を定め、表面と端部を保護します。
定格の基準
角目金網は目開きと線径を指定します。畳織フィルタークロスは織り組織、孔径または捕集の受入基準を示し、工業用織金網には ASTM E2814 の対応する要求を用います。焼結金網と金属繊維フェルトは等級、厚さ、透過特性、捕集または完全性試験と試験液・条件を指定します。同じ仕様行の値を組として扱います。
加工工程と素材に必要な情報
| 次工程 | 切断前の定義 | 端部・方向 | 加工後の検査 |
|---|---|---|---|
| 円板打抜き | 輪郭、寸法、ろ材識別 | 切断縁と層保持 | 外形と線端 |
| 円筒曲げ | 展開ブランクと接合範囲 | 経線・緯線と巻き方向 | 直径、継ぎ目、支持 |
| プリーツ加工 | ろ過層、支持、折り配置 | 使用面と折り方向 | 折り形状と層の連続性 |
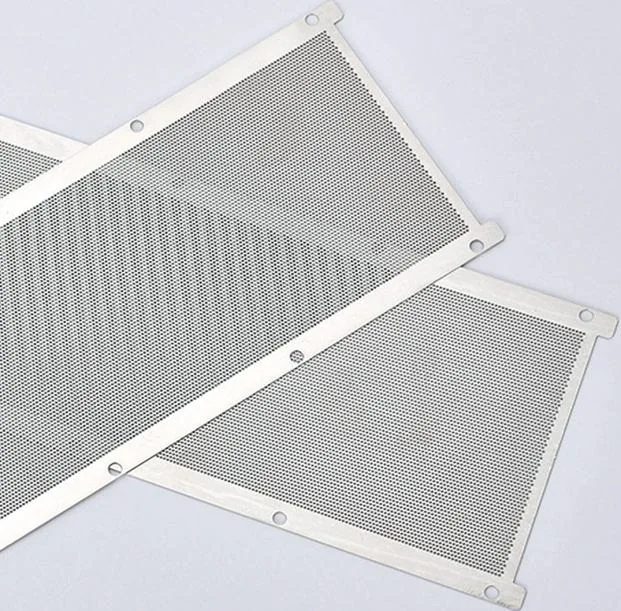
| 枠への組付け | 露出開口と固定余白 | 固定縁と支持側 | 露出面積と連続固定 |
構造
ろ材はどのように作られるのか
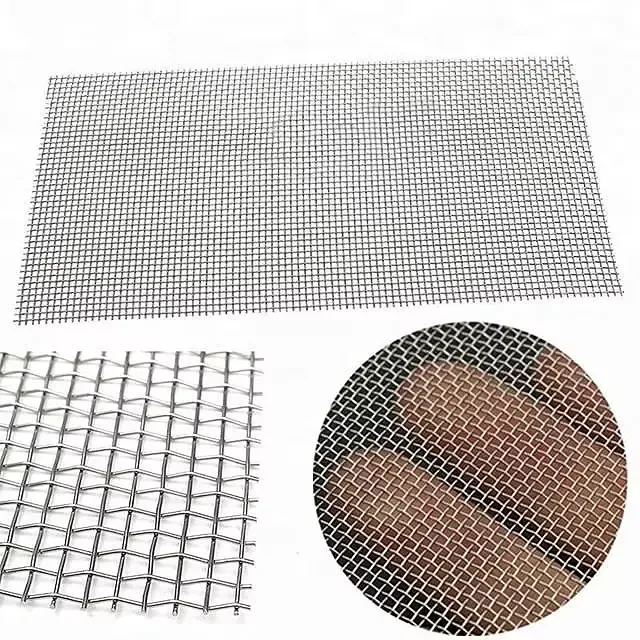
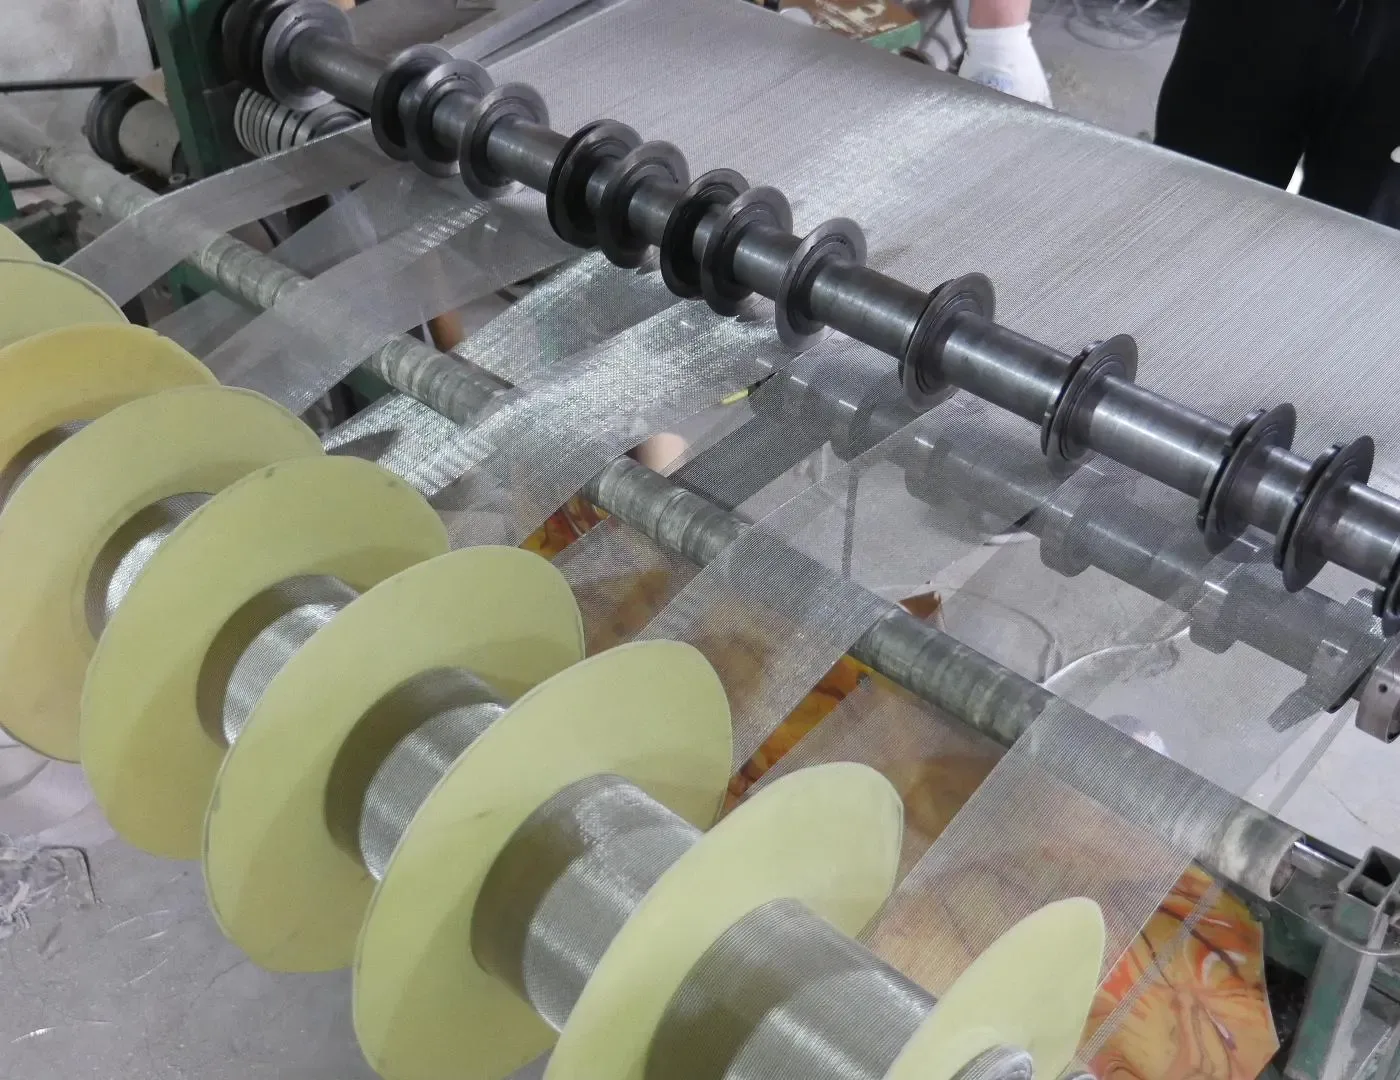
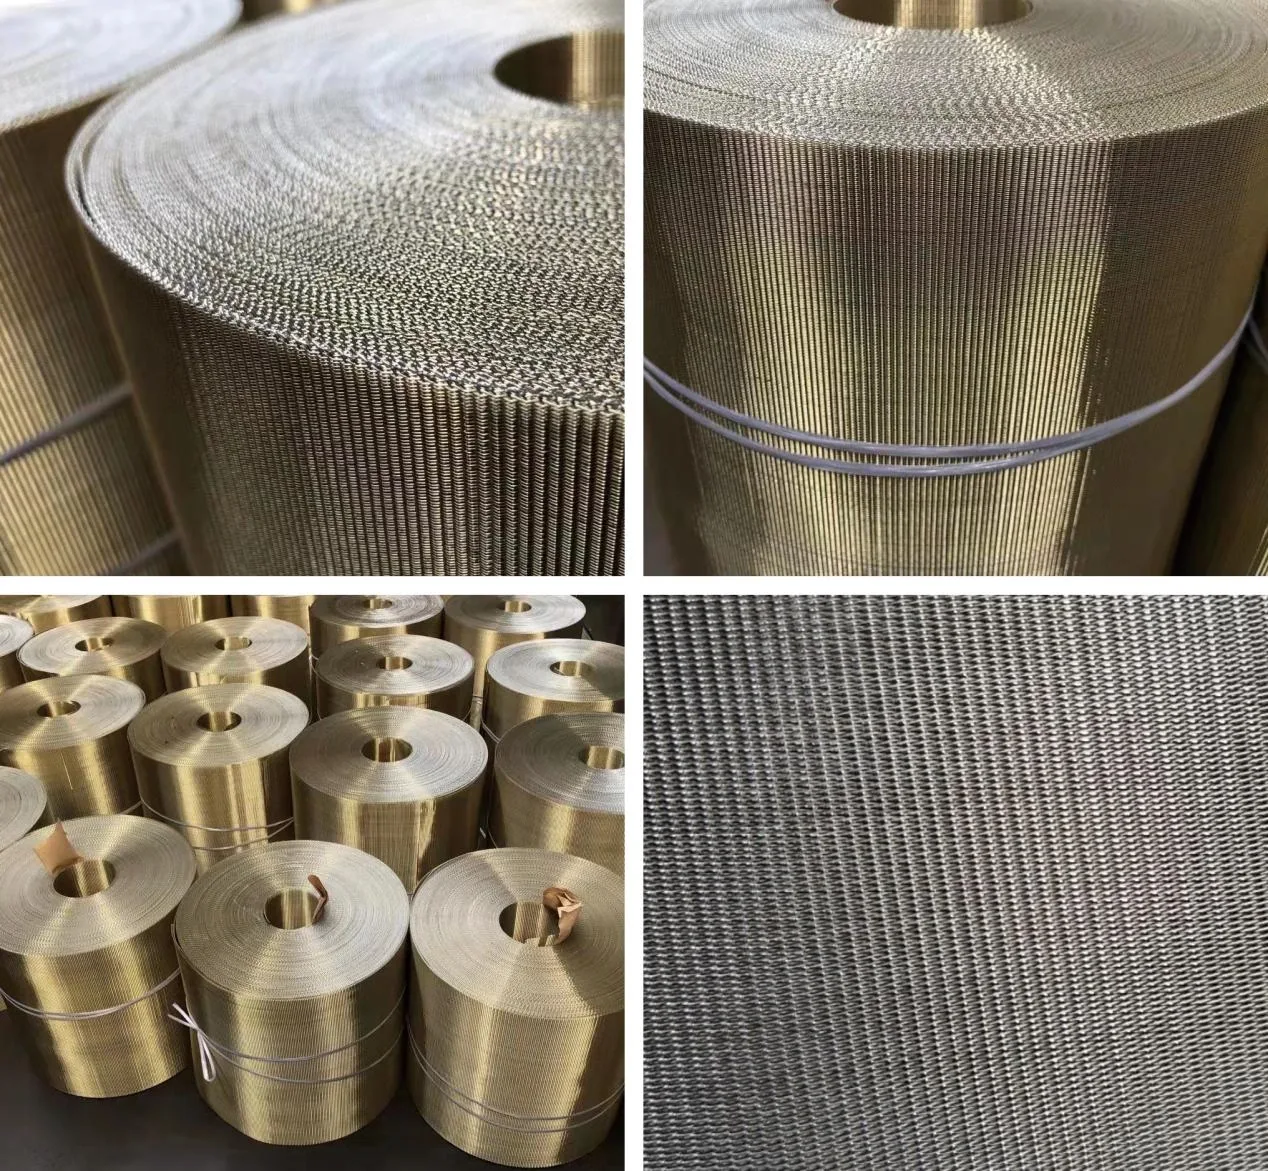
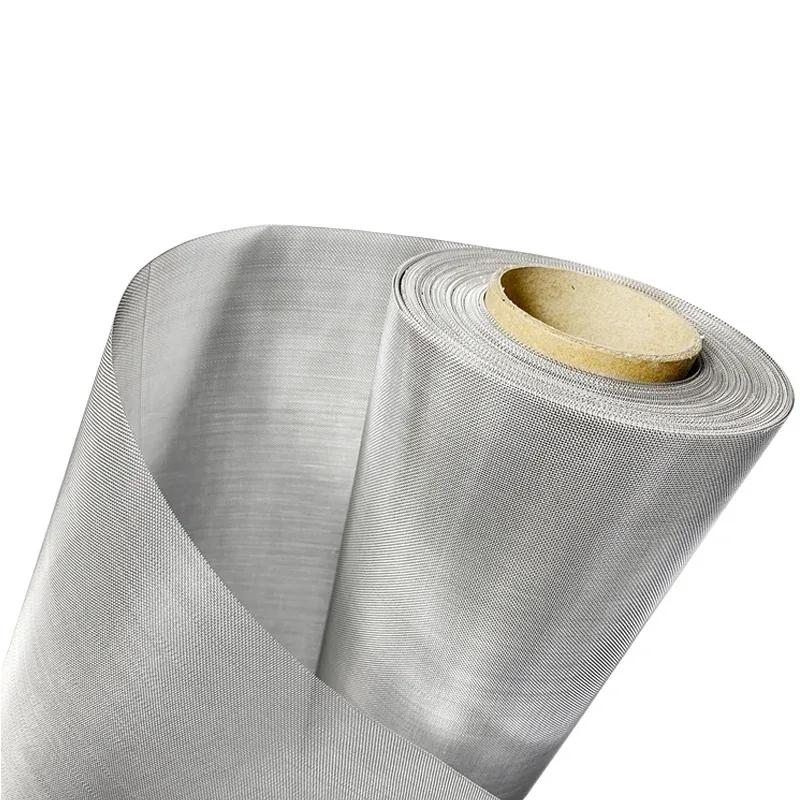
- 織ロール狭いスリットストリップには、取り扱い時に制御されたエッジとサポートが必要です。パーツが方向に依存する場合は、たて線とよこ線の方向を維持します。
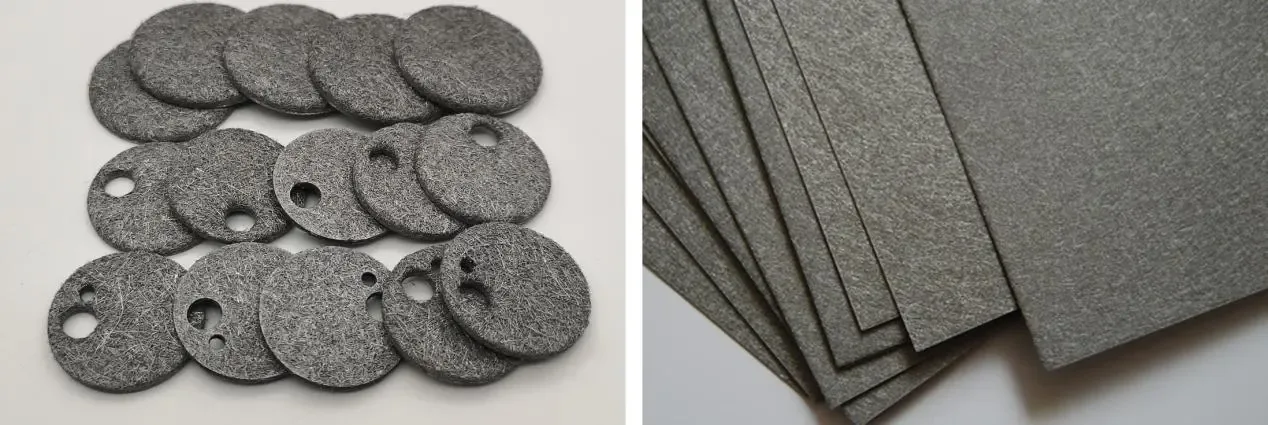
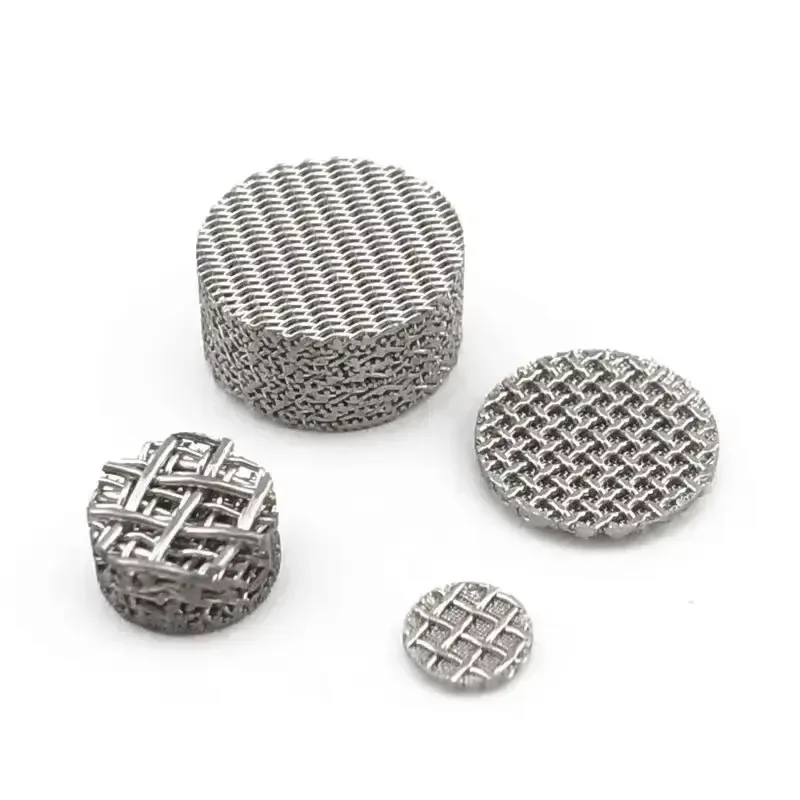
- 焼結シート接合されたラミネートには、定義された層構造と厚みが必要です。ロール成形には、適切な曲げ半径とシーム経路の選定が求められます。
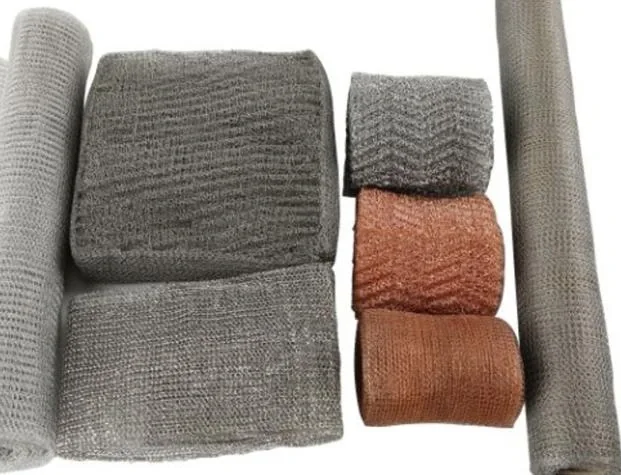
- 金属繊維フェルト多孔質の不織布媒体は、切断後もそのグレード、厚さ、および材質の識別を維持しなければならず、金網のメッシュ数で表現されるものではありません。
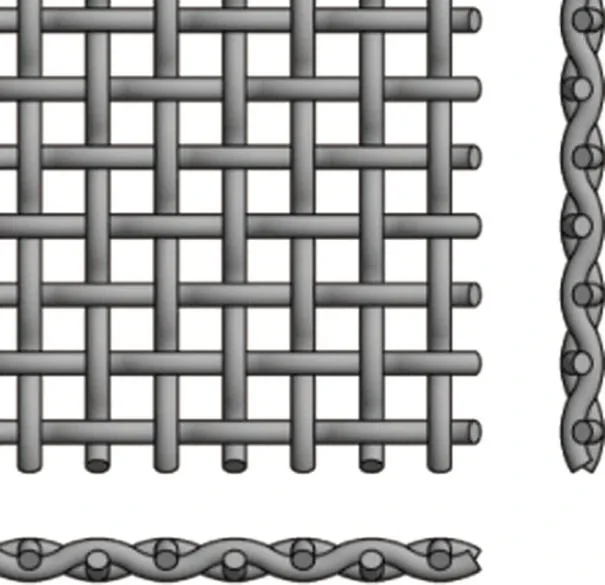
- 織り方平織りは各交点で線材が交差します。畳織りは線材を密に配置し、目に見える方孔ではなく屈曲したろ過経路を形成します。通常の畳織りと逆畳織りでは線材の配置が異なります。
- 使用可能幅とブランク配置公称幅には納入時の縁が含まれます。切断図で使用可能幅、耳切り範囲、ブランク方向を示します。スリット帯と端材にも元の仕様を引き継ぎ、加工後も材料を識別できるようにします。
01織ロール
02焼結シート
03金属繊維フェルト
04織り方
05使用可能幅とブランク配置
次の製造工程から素材を選ぶ
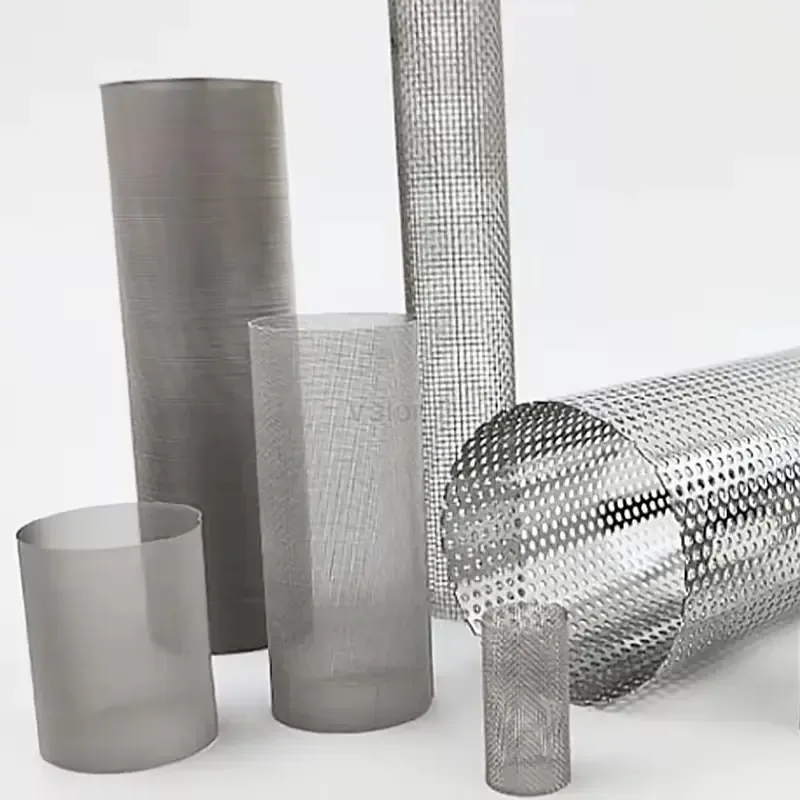
円板の打抜きでは輪郭と切断縁を定めます。円筒の曲げ加工では経線・緯線、曲げ方向、長手接合部を加えます。プリーツ加工ではろ過層と支持層を組み合わせ、枠付きまたは溶接パネルでは固定縁や無孔の接合余白を設けます。
柔軟な織金網、結合した焼結金網、不織の金属繊維フェルトは加工手順が異なります。構造が取扱い、層の識別、成形方法を決めます。完成フィルターの図面にこれらを引き継ぎ、支持、継ぎ目、取付部を定義します。
仕様行を組合せとして読む
角目金網のメッシュ数、線径、目開きは同じ行の組合せで、開口率もそこから決まります。平織と綾織は交差方法、畳織と逆畳織は異なる経線・緯線配置を表します。構造比較と仕様表でこの識別を保持します。
焼結ろ材では層構成、厚さ、等級、対応する試験条件を一緒に扱います。ミクロン表示にはその定義方法を対応させます。シートは間紙を入れて平置きし角を保護し、ロールラベルを見える状態にして指定素材から製作を始めます。
ろ材(ロールおよびシート)
アプリケーション
ロールとシートは円板、円筒、プリーツ、枠付きフィルターの製作に使用し、社内加工用には仕様を識別した交換素材を供給します。
装置メーカー向け加工
スクリーン切断やエレメント製作用のロール・帯材です。
フィルター製造
ディスク、シリンダー、パネル用のシート。
メンテナンス
仕様が特定された交換用ろ材により、見た目だけの代替品への差し替わりを防ぎます。
ポリマー溶融ろ過
連続スクリーンチェンジャーには逆畳織ベルト、溶融ろ過には畳織金網を用います。装置の運転方式と差圧管理に沿って送りと交換を行います。
カットピースでアイデンティティを保つ
製造を通じて原材料の指定を保持します。
寸法
有効幅、厚さ、およびブランクサイズを確認します。
表面
しわ、ワイヤーの断線、層間剥離、汚れを検査します。
トレーサビリティ
ストリップまたはブランクの各バッチを指定されたろ材にリンクします。
加工と梱包時の識別
ブランクや帯の各グループに元ロット、仕様、方向を表示します。シートは間紙で表面を保護し、ロールの支持と端部保護で切断・成形前の形状を維持します。
ろ材(ロールおよびシート)
技術リソース
テクニカルガイド
織られたメッシュの開口部とオープンエリア
線径と開口部を一緒に選択してください。メッシュ数だけでは、開口部や流れの面積は定義されません。
ガイドを読む→テクニカルガイド
ろ過精度、開口部およびベータ比
あらゆるミクロン数を同等のものとして扱うことなく、織物開口部、多孔質ろ材の性能表示、および試験定格フィルターエレメントを比較する方法。
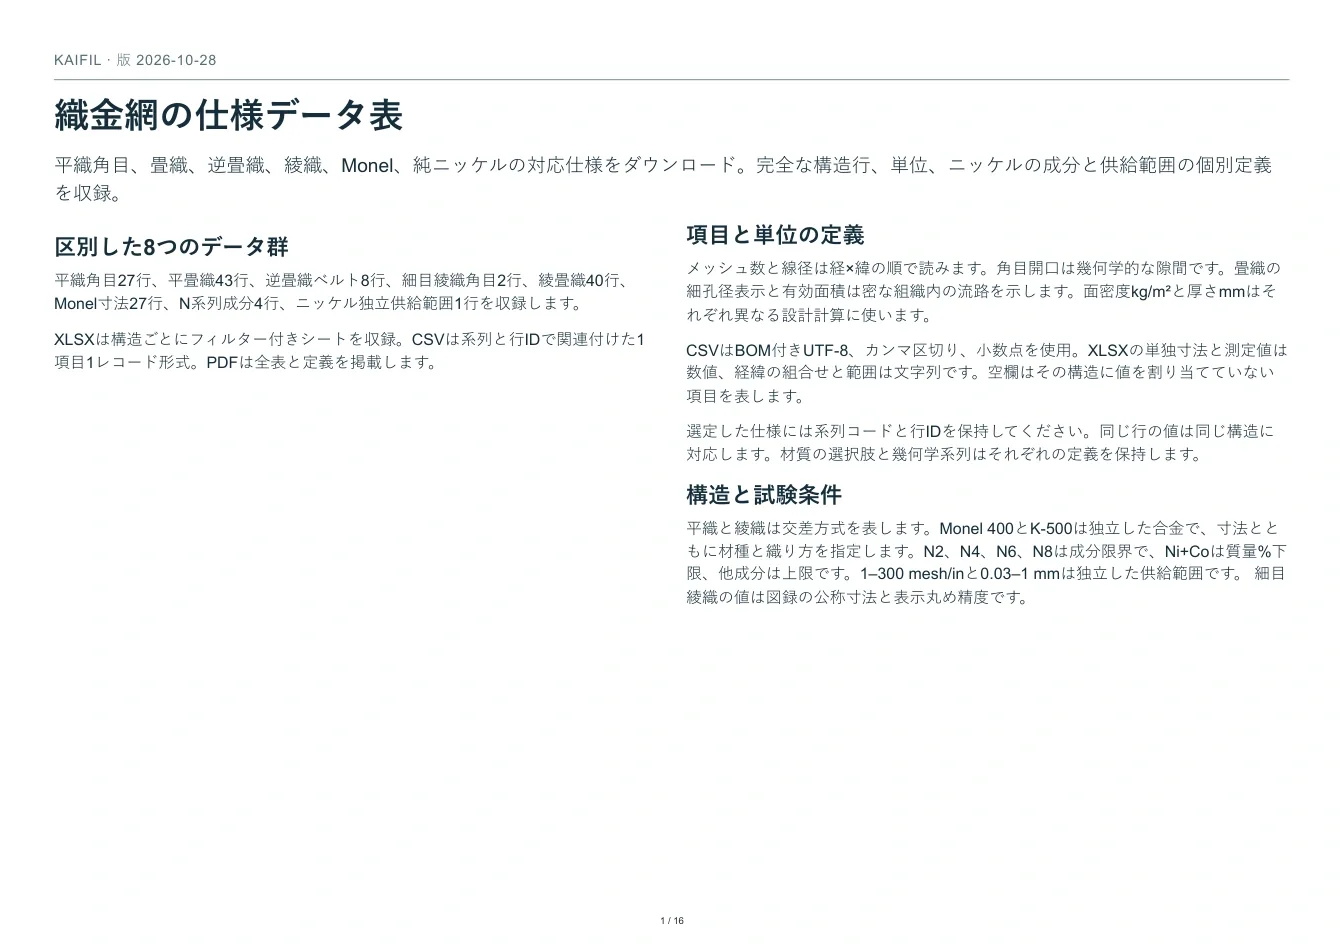
ガイドを読む→織金網の仕様データ表
平織、綾織、畳織、逆畳織の対応値を同じ仕様行として使用します。
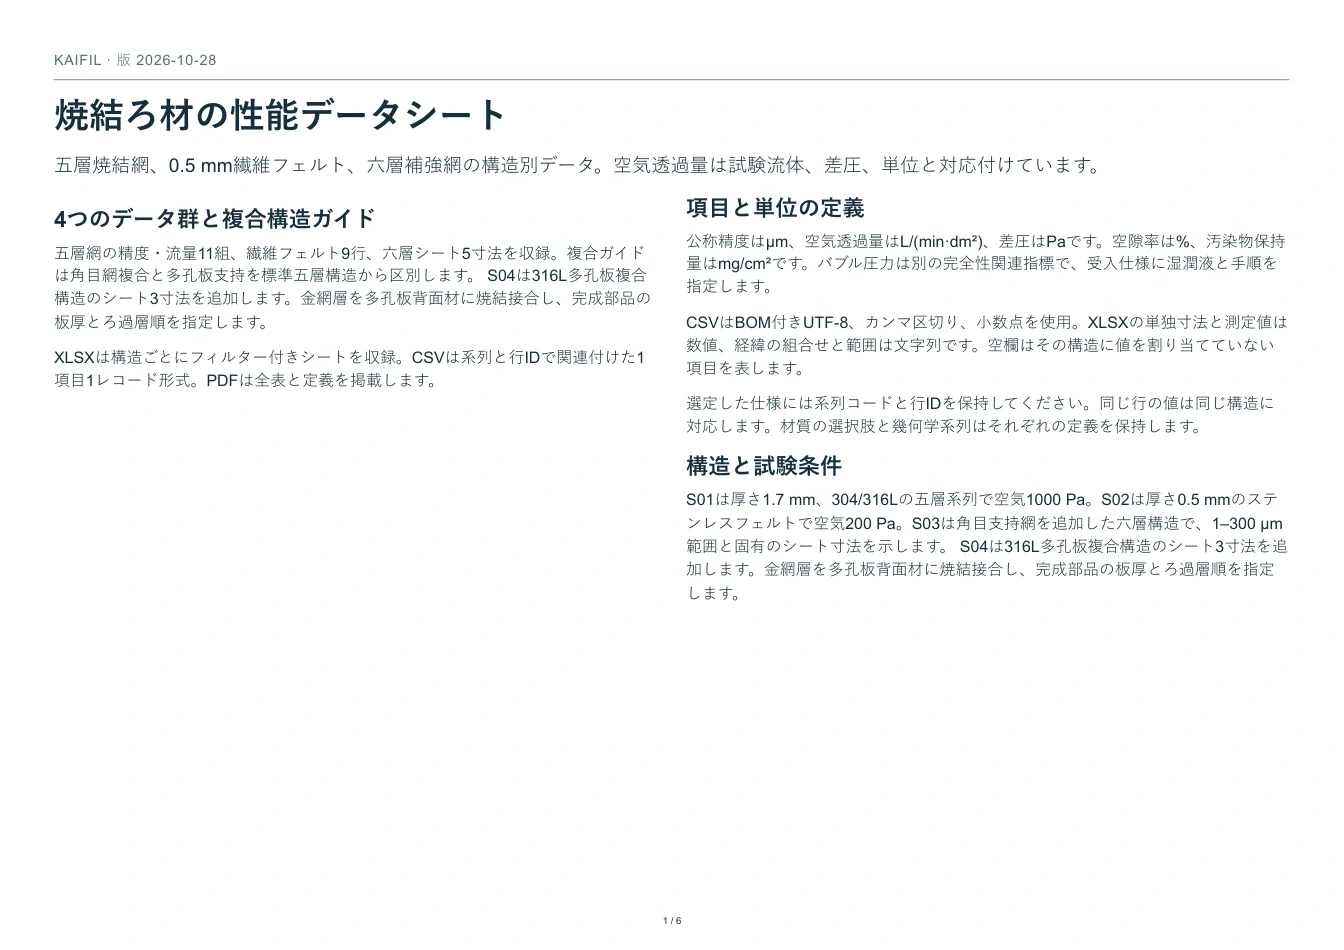
織金網の仕様データ表→焼結ろ材の性能データシート
焼結ろ材の構造、等級、試験条件を一緒に確認します。
焼結ろ材の性能データシート→平織・綾織・畳織・逆畳織の構造比較
加工用素材を選ぶ前に経線・緯線の配置を比較します。
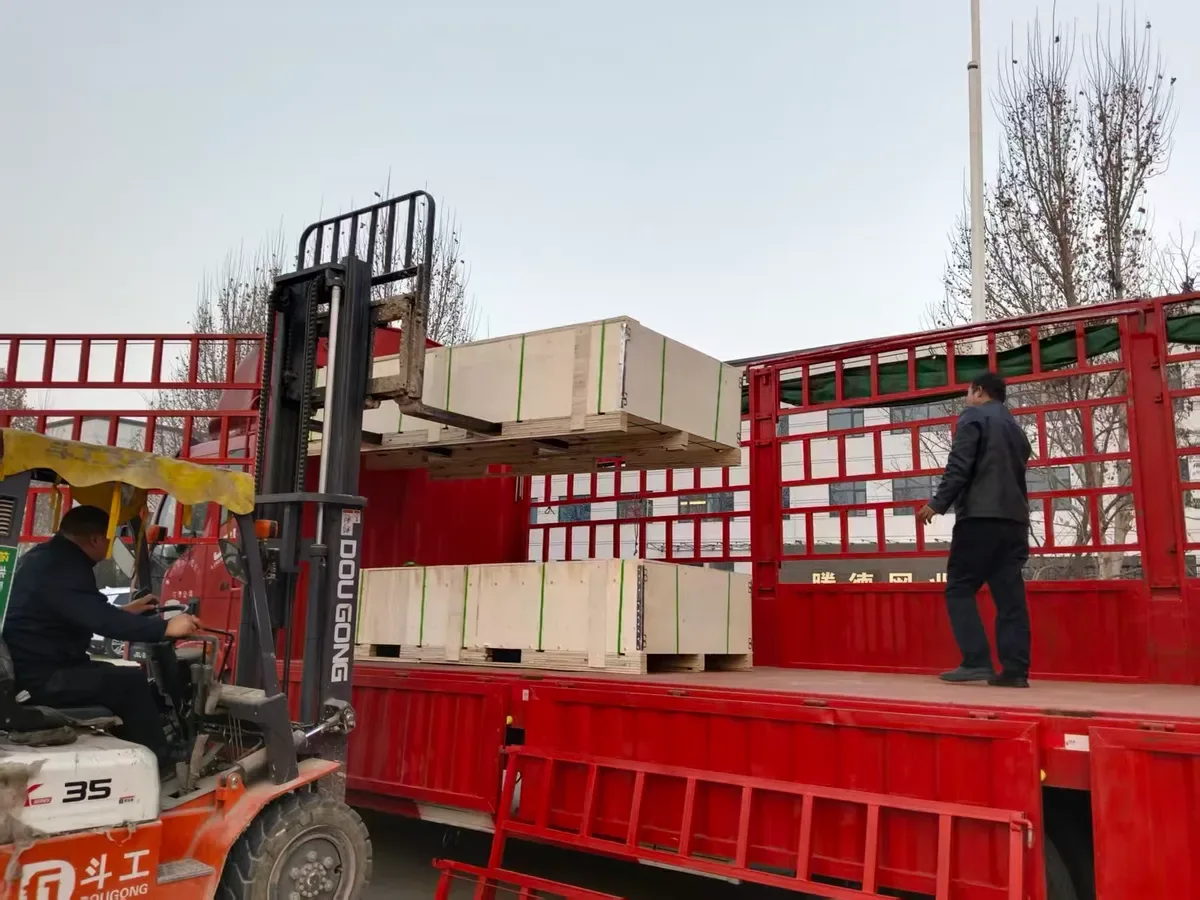
平織・綾織・畳織・逆畳織の構造比較→金網の輸出梱包と出荷
ロール、帯、シートの間紙、端部保護、ロット表示を計画します。
金網の輸出梱包と出荷→金網の切断端・縁巻き・接合部の選び方
切断端、点接合した積層、縁巻きリング、円筒の縦継ぎ目を組立上の役割で選びます。有効開口、挟持面、層保持、バイパスを防ぐ境界を一枚の完成図で定義します。
金網の切断端・縁巻き・接合部の選び方→ろ材(ロールおよびシート)
ご注文前の質問
同じミクロンラベルのろ材を置き換えることはできますか?
ろ材ごとに孔構造、厚さ、洗浄特性、等級の試験方法が異なります。同じミクロン表示の交換材も、構造と試験条件を組み合わせて比較します。
ロールサンプルにはどのような情報が付属しますか?
合金、幅、長さ、織り方、線径、方向、開口またはグレード、エッジの状態、および計画された加工方法。
ろ材ロールと完成したフィルターエレメントの違いは何ですか?
ロールまたはシートは、さらなる加工のための素材です。エッジの処理、成形、接合、サポート、および取り付けインターフェースは、完成品に対して個別に指定されます。
公称幅と使用可能幅はどう違いますか。
公称幅は納入材料の幅です。使用可能幅は指定した縁と耳切りの余裕を除き、合格ブランクに割り当てる範囲です。切断図ではこの幅と指定方向に沿って円板、帯、成形ブランクを配置します。
後で使用する端材はどう識別しますか。
元ロット、合金、織り方または等級、厚さ、方向を端材に残します。異なる構造は分けて保管します。新しいブランクも元材料と同じ識別を成形・組立まで引き継ぎます。
関連商品・ご案内
技術的なお問い合わせ
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。