図面仕様による製作
パンチングメタルスクリーン
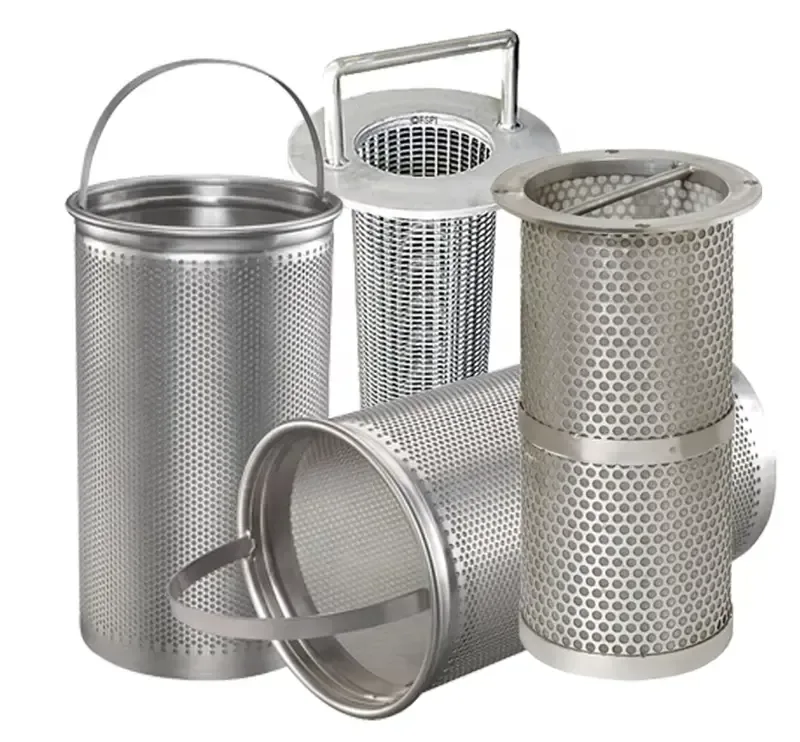
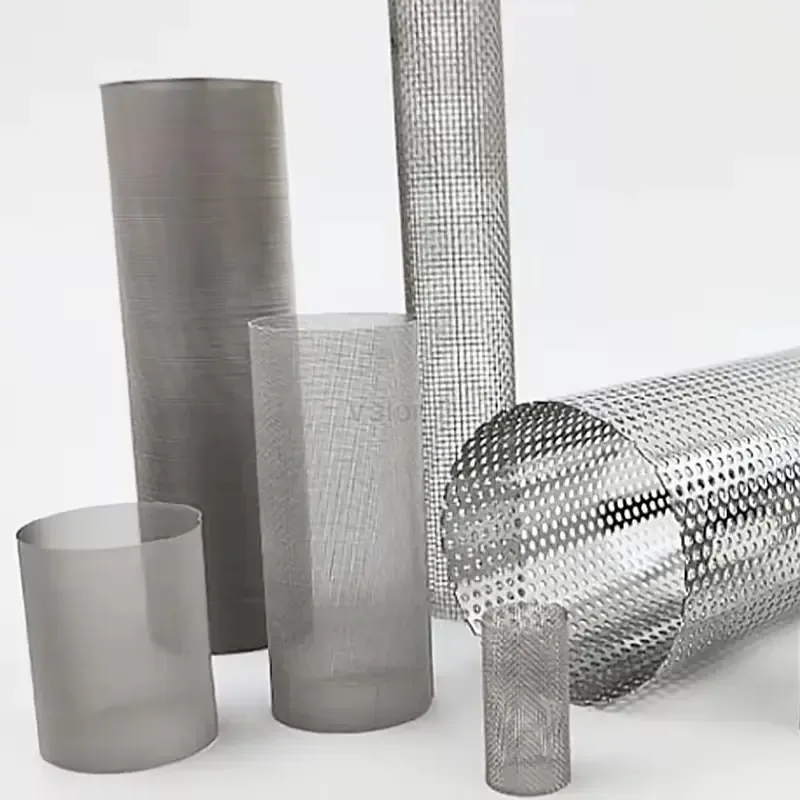
パンチングパネル、支持コア、取外し式バスケットは、規定した穴パターンを成形金属板に設けます。穴領域、無孔縁、支持間隔、完成形状を、ふるい分け、ろ材支持、ストレーナー用途に合わせます。
- 穴の設計
- 丸・溝・角
- パターン
- 穴径+ピッチ+千鳥配列
- 製品形状
- パネル・バスケット・サポートコア
構造
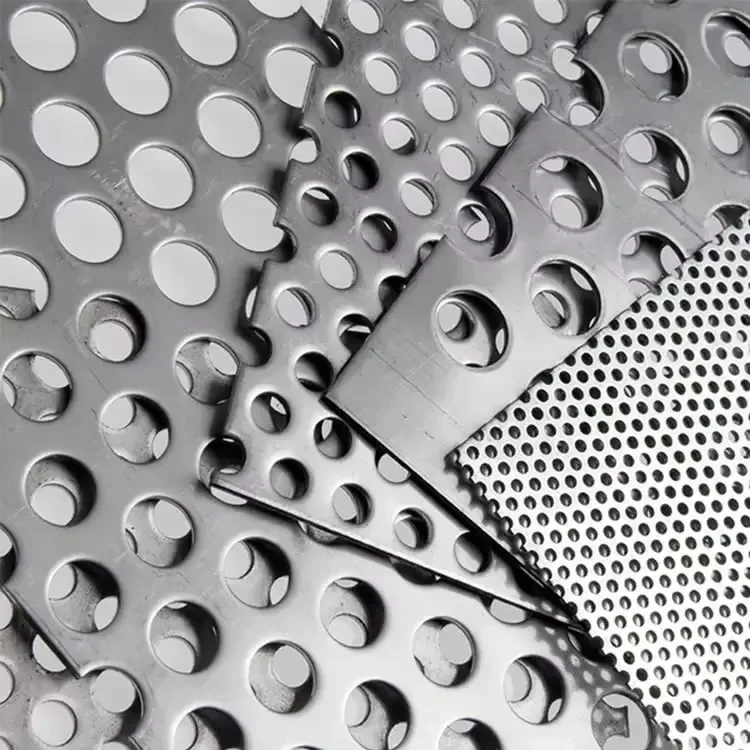
パンチングスクリーンの構造と加工
- 丸穴形状等ピッチの60°千鳥配列における丸穴の場合:開口率 = 90.69 × (穴径 / ピッチ)² %。3 mmの穴を5 mmピッチで配置した場合、約32.6%となります。
- 精密ろ材の支持支持穴は金網の下の無支持区間を短くします。排液と精密層の強度を合わせて穴寸法を定めます。
- 無孔縁と接合部無孔縁、溶接帯、取付部は部品全体の開口面積から差し引きます。巻き加工と接合に必要な連続した金属部を確保します。
- パンチング穴径と板厚に合わせて設定された金型を使用し、プレートに千鳥状、直線状、または斜めピッチで穴を打ち抜きます。
- 内張りとコアの接触部精密ろ材に合わせて支持穴と固定位置を決めます。溶接点、鋭い端部、クランプを必要な有効ろ過面の外に配置します。
穴パターンと支持機能を分けて設計する
穴径、中心間ピッチ、列配置が繰返しパターンを定めます。板厚と穴間の金属部が残る構造を決めます。精密ろ材を支持する場合、ろ過等級は精密層が定め、パンチングコアは流れを分配し、その層の無支持区間を短くします。
開口率は有孔領域を示します。部品全体には縁、溶接帯、取付点、遮蔽部分もあります。図面から据付後の露出穴領域を計算し、無限に繰り返すパターンの理論開口率と分けて記録します。
巻き加工、溶接、組立まで図面条件を引き継ぐ
巻き加工の接合線に沿って無孔帯を設け、溶接用の連続した金属部を確保します。端部リング、取付構造、内張り金網に対してシーム位置を定めます。無孔溶接縁の事例は、この領域を元図面に入れる理由を示します。
成形後に真円度または平面度、端面、支持部との接触を確認します。バスケットや仮設ストレーナーでは取外し経路と異物収容空間も定めます。ガイドで有効面積を圧力損失の監視と洗浄空間に結び付けます。
パンチングメタルスクリーンの比較
パターンのない開口率の数値だけでは不十分です。
| 構造 | 用途とフィット感 | 最初に確認してください | 製品を検索 |
|---|---|---|---|
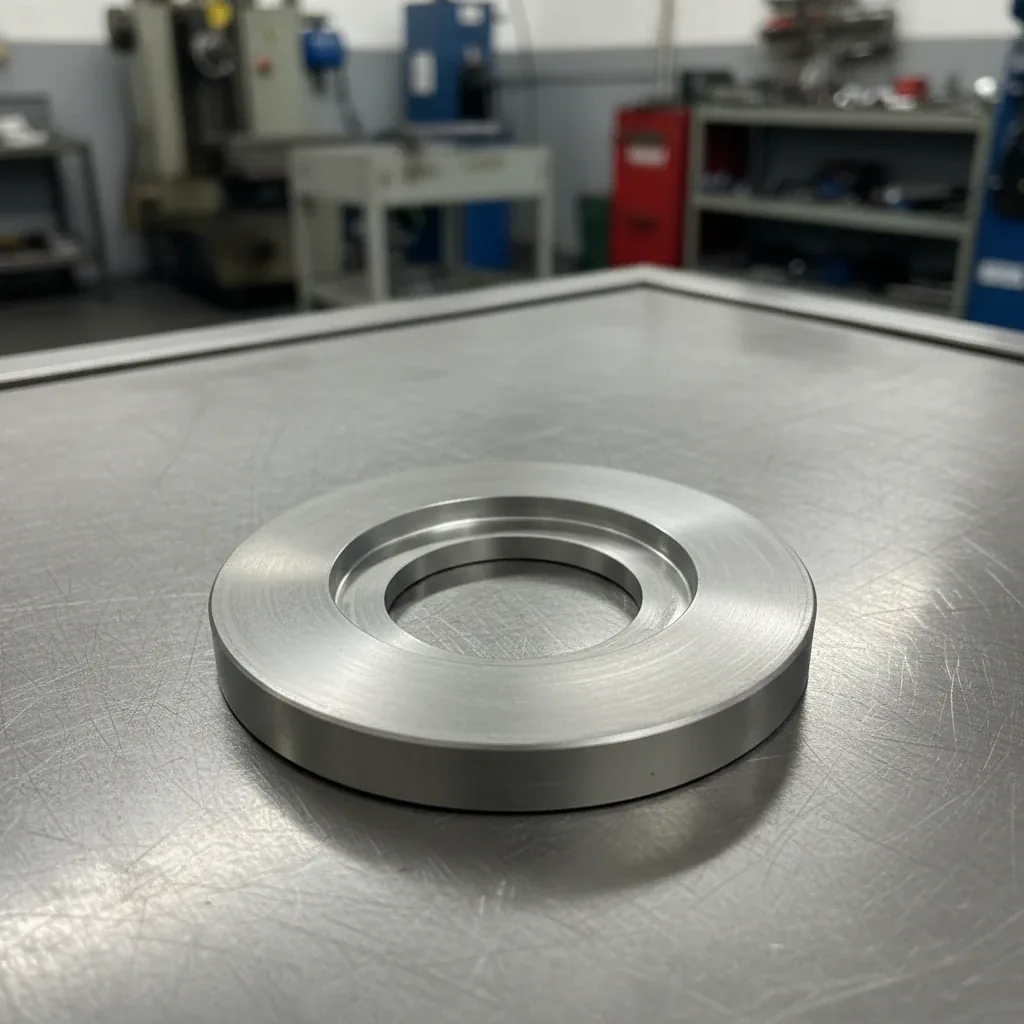
| フラットなパンチングメタル製スクリーン | コンポーネントは、取り付けられたアセンブリ内では平らなままです。 | 輪郭、穴のパターン、厚さ、マージン、平坦度、エッジ。 | フィルター適合製品 |
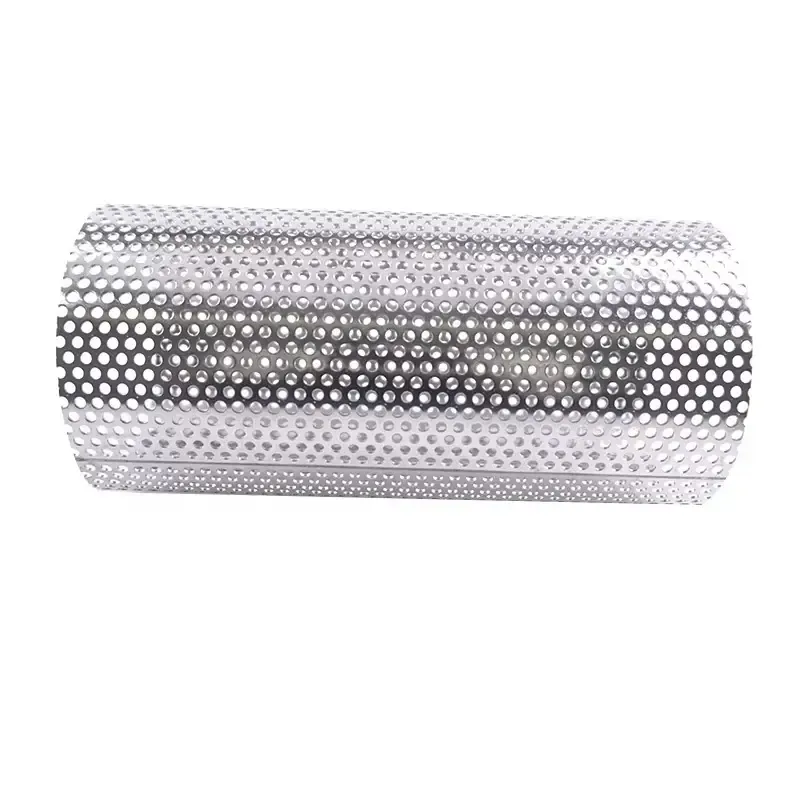
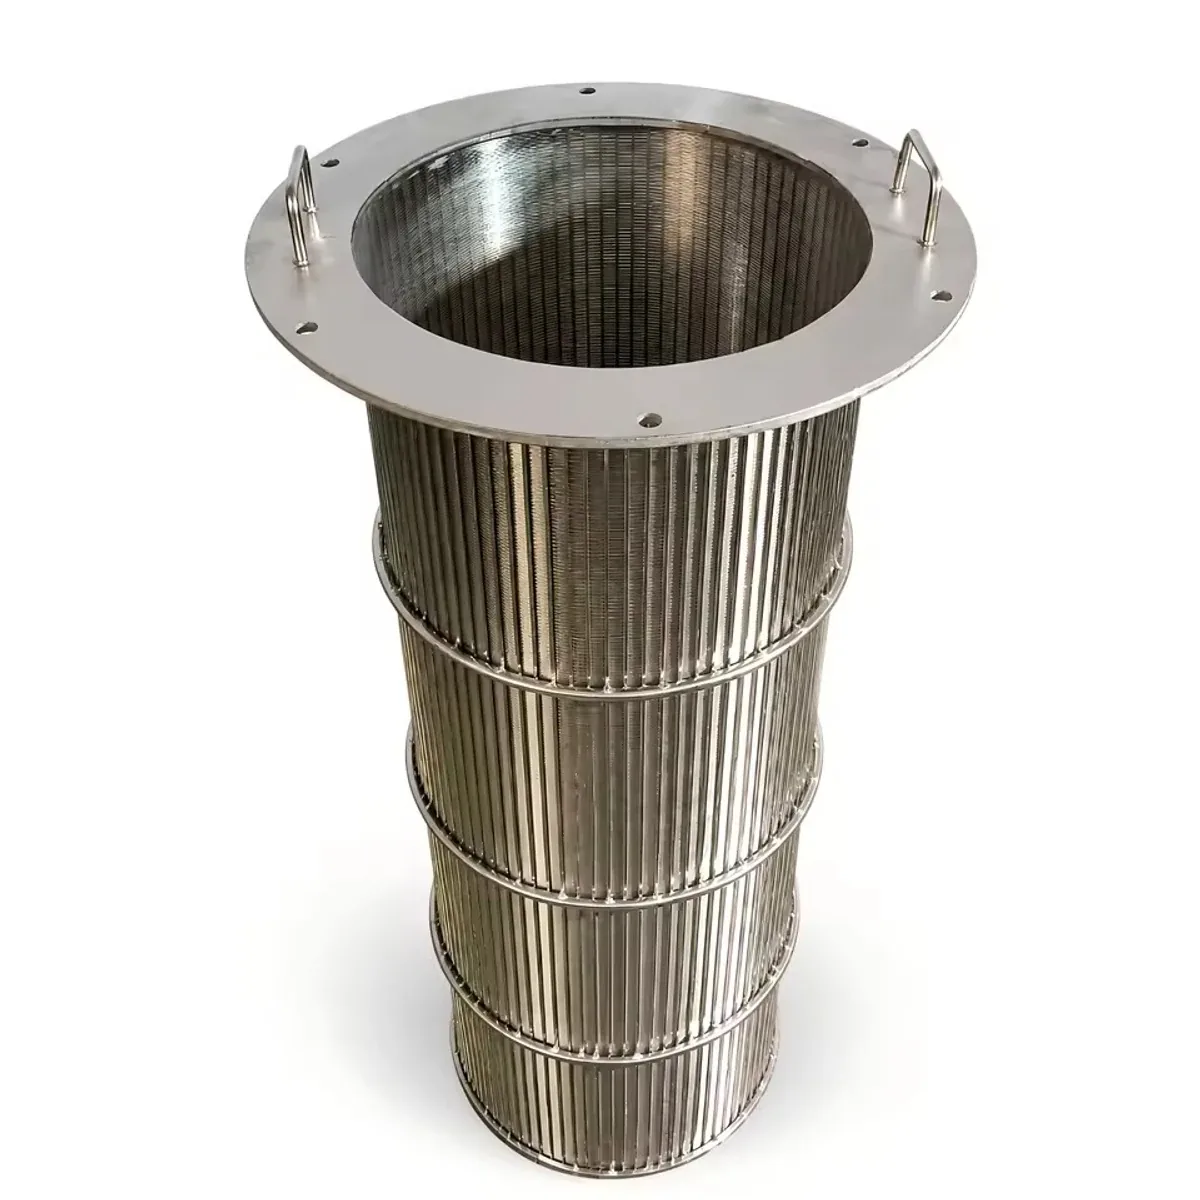
| 穴あきサポートチューブ | 円筒形の支持壁または排液壁が必要な場合。 | 直径、長さ、肉厚、継ぎ目、孔あき部、および圧力方向。 | フィルター適合製品 |
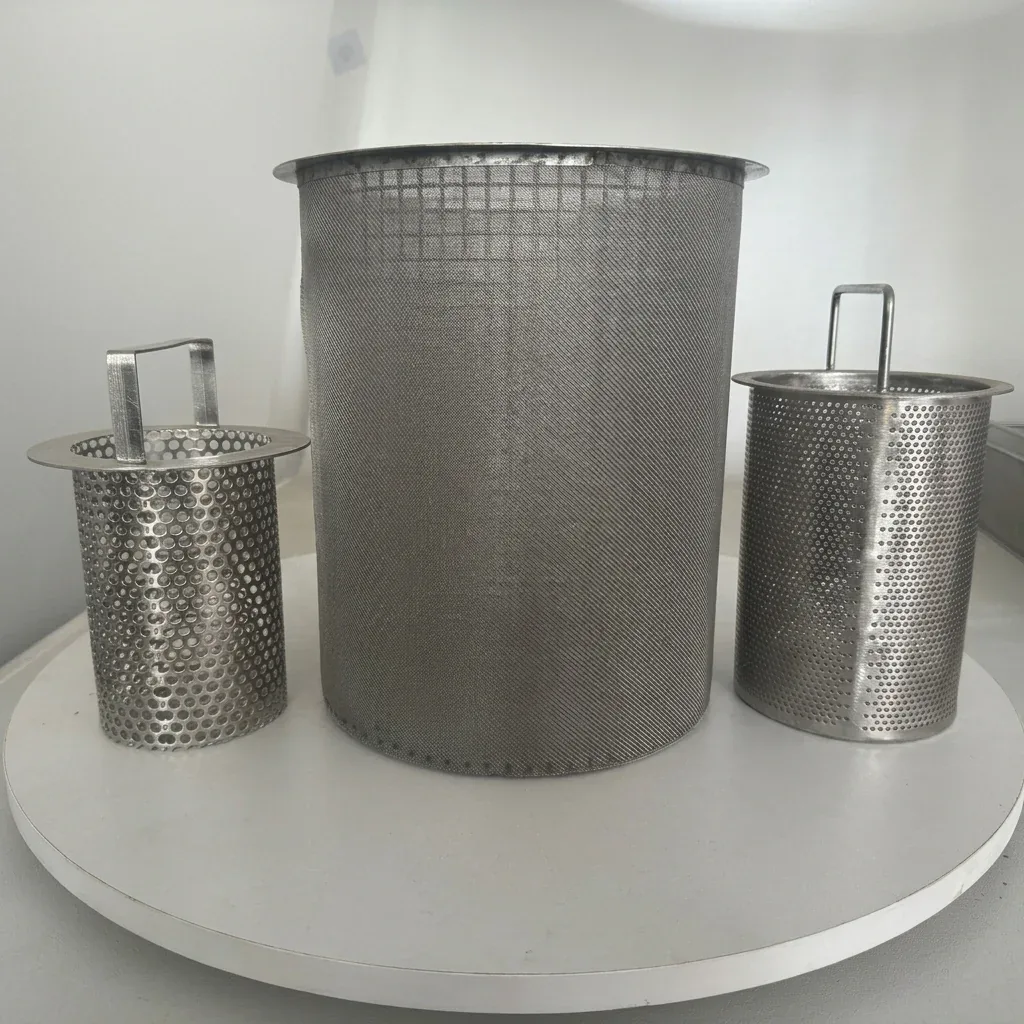
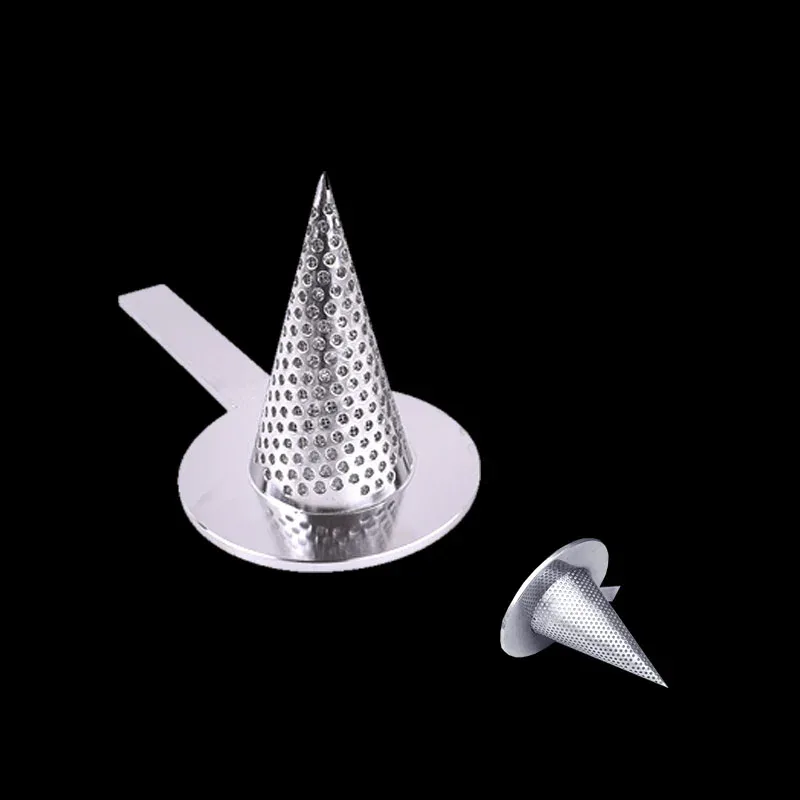
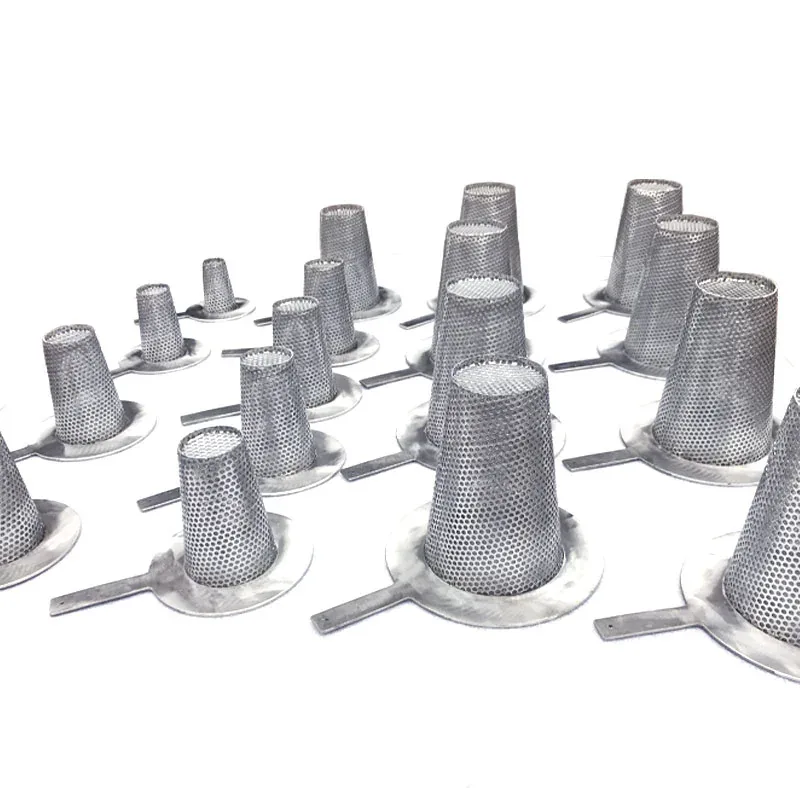
| 穴あきバスケット | スクリーンは取り外し可能な本体内に固体を収集する必要があります。 | 座面、本体形状、孔配置、底部、取出しハンドル、周辺すきま。 | フィルター適合製品 |
| フレーム付き穴あきパネル | 大型のパンチングメタルスクリーンには、規定のフレームまたは支持構造が必要です。 | パネル、フレーム、有効開口部、固定ポイント、パターン、荷重。 | フィルター適合製品 |
パンチングパネル、支持コア、取外し式バスケット
仕上がり形状で選ぶ
パンチングメタルスクリーンの構成
穴の形状、ピッチ、マージン、および板厚を選定する前に、仕上形状と構造上の役割を定義します。
パンチングメタルスクリーン
製品を検索
10 製品


結果が見つかりませんでした。別の用語を試してください。
フィルターをクリア
パンチングスクリーンの見積仕様
パンチングスクリーンは、穴径、ピッチ、配列、穴間の金属幅、板厚、パンチング加工ゾーン、および公差を含め、単一の管理図面(図面仕様による製作)で規定されます。
穴の形状とサイズ
開口部を定義します。
ピッチとパターン
開口率と穴間の金属幅を規定する
板厚と合金
強度と製造に影響を与える要素
ブランク寸法と無孔縁
接合部と取付部の寸法を定めます
最終形状と荷重方向
成形および構造検討の指針となります
端部と表面の状態
仕上げと取り扱いを定義します。
板材から据付まで四つの接点を確認する
| 接点 | 図面の管理項目 | 機能 | 完成品検査 |
|---|---|---|---|
| 穴領域 | 穴径、ピッチ、列方向 | 開口と排液 | 穴寸法とパターン位置 |
| 無孔縁 | 縁と溶接帯の幅 | 接合と取付 | 接合部の連続金属 |
| 巻き加工シーム | 位置と完成径 | 円筒の嵌合と荷重伝達 | 真円度と端部の整合 |
| 精密内張り | 被覆範囲と固定点 | 支持された捕捉層 | 接触、端部保護、シール |
パンチングメタルスクリーン
アプリケーション
パンチングメタルは剛性スクリーン壁、精密ろ材の支持体、バスケット本体を構成します。穴パターンが分離や排液を担い、板材と支持構造が据付荷重を受けます。
フィルター支持コア
精密ろ材を内側から支え、外側を保護する支持筒。
ストレーナーバスケット
剛性のある有孔壁を備え、必要な精密ろ過層を金網ライナーで構成します。
スクリーンパネル
無孔取付縁と規定の穴パターンを備える粗目スクリーン。
精密ろ材の背面支持
金網または焼結ろ材の差圧荷重を支持コアで受けます。支持穴は排液と支持構造を定め、ろ過等級は精密層で指定します。
パターンと仕上がり形状を確認する
穿孔と成形には個別の寸法チェックが必要です。
穴
直径、ピッチ、千鳥方向を確認してください。
端部
バリの方向と穴の開いていないマージンを検査します。
成形後
平面度、真円度、溶接シームの位置を測定します。
組立後の流路
シームの連続性、内張り固定、着座を確認し、リング、シール、支持材による遮蔽後の有効穴領域を図面と照合します。
パンチングメタルスクリーン
ご注文前の質問
開口率と剛性はどう両立させますか。
通流面積、穴間幅、板厚、曲率、支持間隔をまとめて定めます。この組合せで流体と荷重の経路を確保します。
ろ過開口はどう定義しますか。
単体板では実際の穴形状を指定します。内張り付きでは精密捕捉層を別に指定し、コアを排液と支持の構造として定めます。
板厚と穴パターンを同時に指定する理由は何ですか。
板厚、穴径、穴間幅が打抜き条件と残る金属断面を定めます。端部仕上げとバリ除去も併記します。
無孔溶接帯はどこに配置しますか。
接合縁に沿って配置し、穴領域から幅を寸法化します。連続した金属を確保し、溶接部を有効穴から分けます。
支持コアの巻き加工後に何を確認しますか。
完成径、真円度、シーム整合、端部の着座、ろ材との接触面を確認し、平面パターンを組立フィルターにつなげます。
関連商品・ご案内
技術的なお問い合わせ
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。