
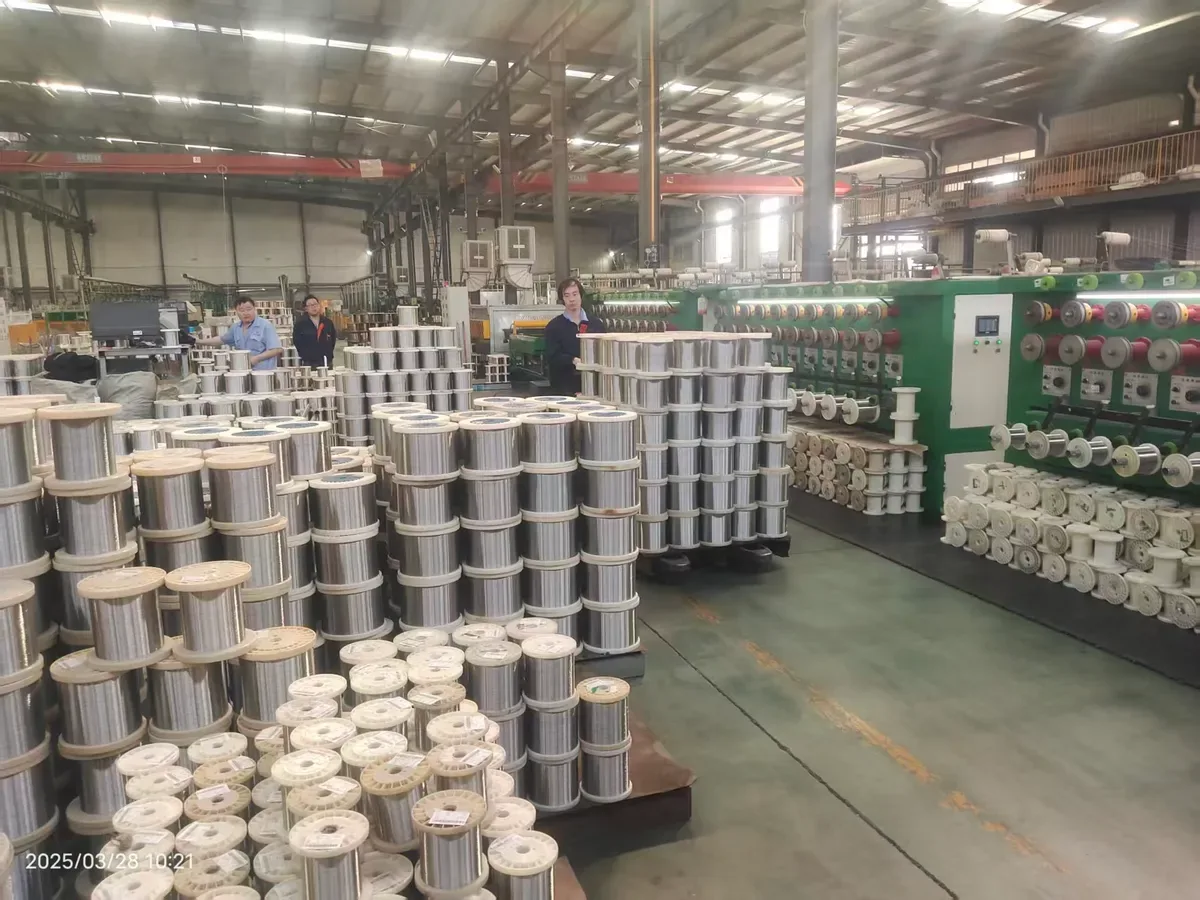
Materiał wyjściowy
Drut ze stali nierdzewnej dobierany jest na podstawie uzgodnionego stopu i średnicy drutu. Specyfikacja gotowej siatki wymaga również rodzaju splotu, apertury lub liczby oczek, szerokości rolki i wszelkich dalszych wymagań dotyczących cięcia.
Proces warsztatowy
Drut jest podawany przez urządzenia ciągarnicze i odbierany do dalszej produkcji siatki. Zwoje są przygotowywane do tkania, gdzie kontrolowana średnica drutu i konstrukcja splotu ustalają geometrię powierzchni filtracyjnej.
Co kupujący powinni określić
W przypadku elementu filtra siatkowego należy określić gatunek materiału, średnicę drutu, splot, otwór, wymiary rolki lub części oraz dokumenty kontrolne wymagane w zamówieniu. Rysunek lub próbka referencyjna pomaga dopasować siatkę do wyprodukowanej części.
Weryfikacja konstrukcji
Przygotowanie drutu należy uwzględnić na początku specyfikacji siatki tkanej. Należy wybrać stop, średnicę drutu i sposób ciągnienia odpowiedni dla wymaganego splotu. Identyfikacja materiału, stałość średnicy i stan powierzchni wspierają powtarzalną geometrię oczek w gotowej tkaninie.
Kontrola i kryteria odbioru
W zamówieniu należy podać gatunek materiału, średnicę gotowego drutu, splot, aperturę lub liczbę oczek wraz z towarzyszącym rozmiarem drutu, wymiarami rolek i wymaganymi zapisami kontroli. Potwierdź identyfikowalność i tolerancje przed tkaniem. Jeżeli drut jest następnie formowany w krążki lub cylindry, należy uwzględnić wymagania dotyczące formowania i krawędzi jako osobne pozycje akceptacji.
Uzupełnij specyfikację
Niestandardowe cylindry siatkowe ze stali nierdzewnej o średnicy 800 µm do urządzeń przemysłowych
Siatka o splocie płóciennym 316L określona przez aperturę i otwarty obszar
Powiązane postacie produktów
Siatka metalowa o splocie płóciennym