成形与过滤表面
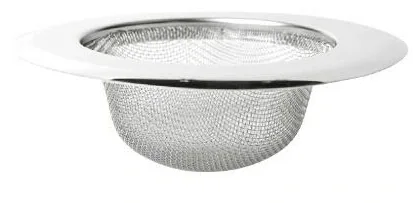
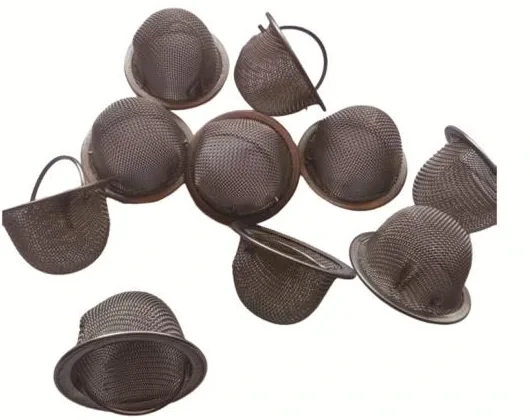
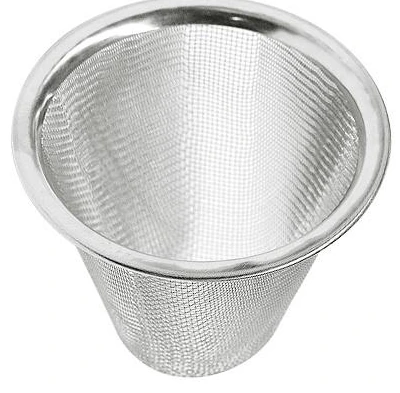
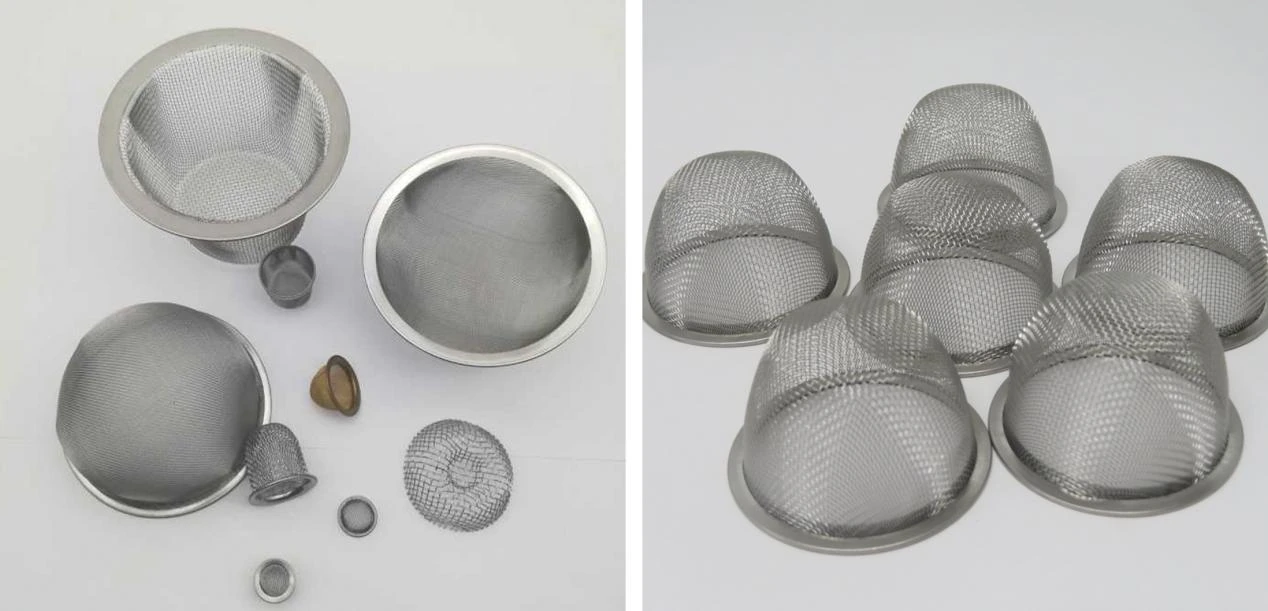
圆形编织网坯拉深成带连续侧壁的杯体,杯壁通过圆角过渡到底部。拉深使肩部和底部的经纬丝重新分布。原网由目数、丝径与织法定义,成品网孔在杯壁和变形集中的过渡区分别测量。单层与多层滤杯采用各自明确的层序。
圆形编织网坯拉深成带连续侧壁的杯体,杯壁通过圆角过渡到底部。拉深使肩部和底部的经纬丝重新分布。原网由目数、丝径与织法定义,成品网孔在杯壁和变形集中的过渡区分别测量。单层与多层滤杯采用各自明确的层序。
杯深从定位平面测至最深内点。杯体外径、杯口内径与底部半径分别描述不同部位。直边由安装座固定,卷边包住切断的丝端,翻边提供轴向夹持面。壳体图纸标出有效过滤面与周边支撑区。
检验覆盖深度、圆度、口沿平面度、底部圆角、外露丝端与网面连续性。平滑过渡保持杯肩处丝线连续,多层结构还检查层间贴合与夹褶。过滤网与独立压圈分别指定材质,304或316L对应工艺和清洗介质。
以规定杯口平面作为深度和杯体伸出量的基准,把成品体径、底部圆角及插入空间与设备腔体配合。成型侧壁和杯底提供过滤表面,杯口及保持肩部负责在流道中定位该表面。
拉伸会改变壁底过渡处的局部网丝几何。检查成品圆角和侧壁的断丝及开口连续性,再核对杯口形状和深度。在安装视图中标明压差受力方向与背衬接触,使网面在指定一侧得到支撑。
表中将成形前平面原网的目数、丝径和孔径配对列出。深拉伸使丝线在杯壁至杯底的过渡处重新分布。选网坯时保持目数与丝径组合完整,随后检验成品杯壁和底部圆角处的局部开口。杯口边缘分别定义被夹持的周边与露出的过滤表面。
| 部位 | 定义的尺寸或结构 |
|---|---|
| 杯体 | 外径、口部内径与侧壁轮廓 |
| 拉深底部 | 内部深度与底部过渡圆角 |
| 滤材层 | 织法、目数、丝径及入口至出口层序 |
| 口沿 | 直边、卷边或翻边;定位宽度与固定结构 |
| 受控特征 | 安装任务 | 成品检查 |
|---|---|---|
| 杯口基准 | 在安装架中定位 | 口径、口形与沿口平面 |
| 成型杯体 | 伸入设备腔体 | 体径、深度和底角 |
| 侧壁及杯底网面 | 提供有效过滤面 | 丝材完整与开口连续 |
| 背衬与保持 | 支撑并固定滤杯 | 受力方向、接触侧及接合 |
| 经×纬目数(目/英寸) | 丝径(mm) | 平面原网孔径(mm) | 平面原网开孔率(%) |
|---|---|---|---|
| 40×40 | 0.254 | 0.38 | 36.0 |
| 60×60 | 0.191 | 0.23 | 30.5 |
| 60×60 | 0.178 | 0.25 | 33.9 |
| 100×100 | 0.114 | 0.14 | 30.3 |
| 100×100 | 0.102 | 0.15 | 36.0 |
| 供货项目 | 订货依据 |
|---|---|
| 生产周期 | 订单及图纸确认后2–3周。 |
| 试订单 | 支持用于装配及工艺验证的小批量试单。 |
| 常规生产订单 | 每单50件或3000美元。 |
| 报价依据 | 材料、成品尺寸、过滤结构、连接方式及数量。 |
| 参数 | 规格 | 说明 |
|---|---|---|
| 杯体 | 外径、口部内径与侧壁轮廓 | — |
| 拉深底部 | 内部深度与底部过渡圆角 | — |
| 滤材层 | 织法、目数、丝径及入口至出口层序 | — |
| 口沿 | 直边、卷边或翻边;定位宽度与固定结构 | — |
| 材质 | 304 / 316L不锈钢 | — |
| 成品滤杯几何 | D × H mm | D为杯体外径,H为从杯口基准面到杯内底部的深度。 |
| 目数选项 | 40 / 60 / 100 mesh | 表中将40、60、100目成形前原网与丝径、平面孔径配对;成形后检查局部开口。 |
| 层数结构 | 单层/多层 | 逐层定义网材及从入口到出口的层序。 |
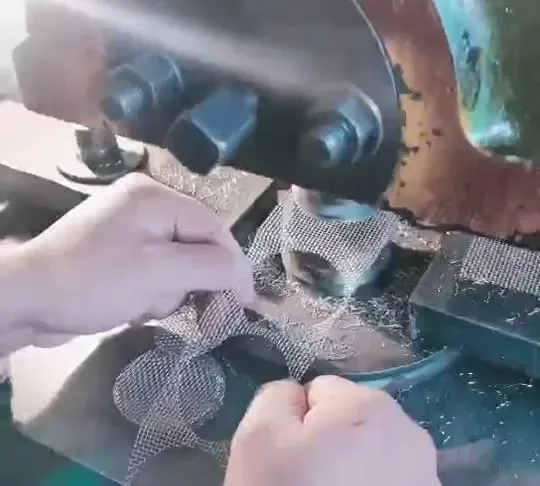
金属丝网经模具成型为带有圆角底部和侧壁的杯状件。可选结构包括深拉单层和多层金属丝网部件;成型可行性取决于织法和拉伸深度。
杯壁与底部在泵入口内形成三维过滤面。
固定滤杯取出清洗,定位座确定安装深度。
杯深从定位平面测至最深内点。杯体外径、杯口内径与底部半径分别描述不同部位。直边由安装座固定,卷边包住切断的丝端,翻边提供轴向夹持面。壳体图纸标出有效过滤面与周边支撑区。
检验覆盖深度、圆度、口沿平面度、底部圆角、外露丝端与网面连续性。平滑过渡保持杯肩处丝线连续,多层结构还检查层间贴合与夹褶。过滤网与独立压圈分别指定材质,304或316L对应工艺和清洗介质。
了解相关产品与技术资料。
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。