深絞り形状と口縁の選定
Kaifilはステンレス織金網を深絞りし、側壁と底面を丸みのある形状で連続させます。金網は単層または多層から選べます。深絞りカップは筐体内に張り出す側壁と底面をろ過に使います。フランジで固定する設計では、フランジと押さえ面が取付部になります。取付条件に応じて深絞りカップにもフランジを設けられます。
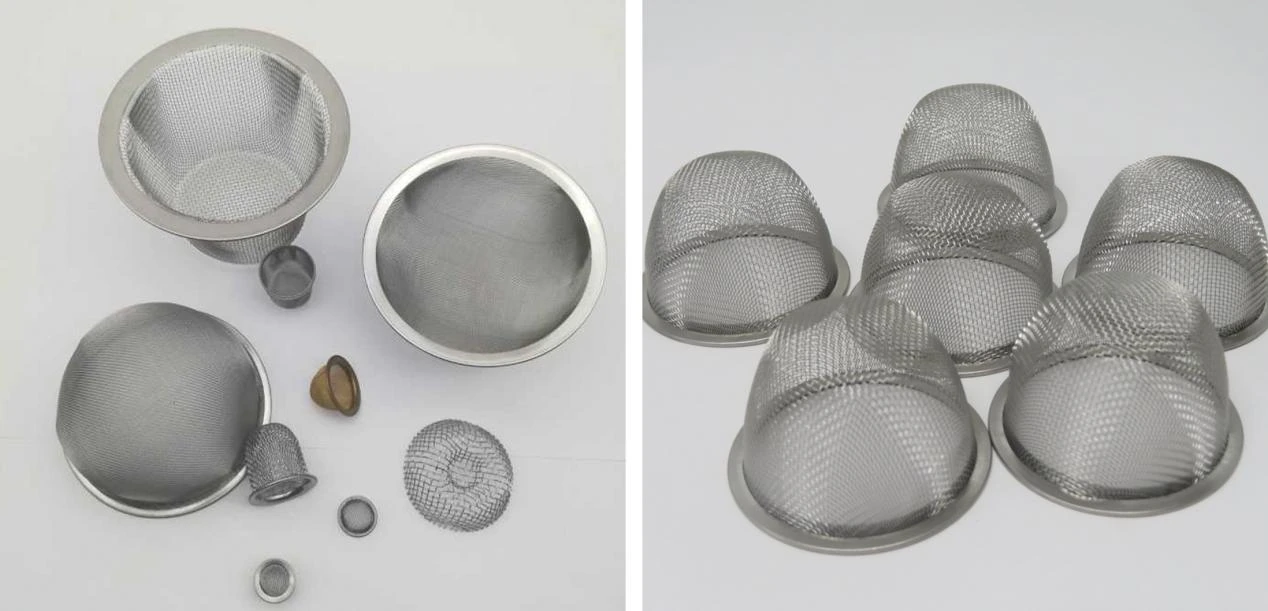
図面に合わせて製作するステンレス織金網の深絞りフィルターカップ。深い側壁と底面が丸みを持って連続し、単層または多層の金網を指定できます。
金属ワイヤーメッシュ構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
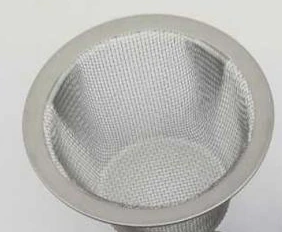
Kaifilのカタログから、深絞りカップの開口部、連続した金網側壁、底面を示す写真。
Kaifilはステンレス織金網を深絞りし、側壁と底面を丸みのある形状で連続させます。金網は単層または多層から選べます。深絞りカップは筐体内に張り出す側壁と底面をろ過に使います。フランジで固定する設計では、フランジと押さえ面が取付部になります。取付条件に応じて深絞りカップにもフランジを設けられます。
| 部位 | 指定する寸法・構造 |
|---|---|
| 単層 | 一枚のステンレス織金網で有効ろ過面となる側壁と底面を形成します。織り方、メッシュ数、線径、口縁処理を指定します。 |
| 多層 | 入口側から出口側までのろ過層と支持層の順序、各層の材質、口縁での積層の固定方法を指定します。 |
| 検査箇所 | 記録項目 |
|---|---|
| 口縁と開口 | 口縁の平面度と開口の真円度を記録し、相手部品との嵌合を確認します。 |
| 直壁、底隅R、底面中央 | 校正済みの拡大測定器で縦線・横線の両方向の目開きを測定し、測定位置と方向を記録します。 |
| 金網の状態 | 成形部の断線、線ずれ、しわの有無を確認します。 |
| 多層カップ | 各層が密着していることと、口縁で固定されていることを確認します。 |
| メッシュ数/インチ(経×緯) | 線径(mm) | 成形前網材の開口(mm) | 成形前網材の開口率(%) |
|---|---|---|---|
| 40×40 | 0.254 | 0.38 | 36.0 |
| 60×60 | 0.191 | 0.23 | 30.5 |
| 60×60 | 0.178 | 0.25 | 33.9 |
| 100×100 | 0.114 | 0.14 | 30.3 |
| 100×100 | 0.102 | 0.15 | 36.0 |
数値は平らな原網に適用します。成形後の目開き限界は、カップ図面に部位別に記載します。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
| 項目 | 仕様 | 備考 |
|---|---|---|
| 口縁外径 | ØD mm | 口縁の当たり面を軸方向の基準とし、有効な座幅と押さえ部品の掛かり代を個別に指示します。 |
| 開口内径 | Ø mm | 座面で入口の有効内径を測定します。開口でカップを位置決めする場合は真円度を指定します。 |
| カップ内深さ | H mm | 座面から底の内側で最も深い点までを軸方向に測定します。 |
| 壁と底の内側隅R | R mm | 直壁から底へ移る部分の半径を内側輪郭に指示します。 |
| カップ本体外径 | Ø mm | 成形した壁の外径を口縁外径と分けて測定します。壁の輪郭とハウジングとの隙間を指定します。 |
| 縁 | 直線縁・巻き縁・フランジ、支持幅、保持形状 | 保持具を用いる直口縁、切断した素線端を包む巻き縁、または軸方向に押さえるフランジ。座幅と保持具のかかり寸法を組立図に示します。 |
| 材質 | 304 / 316Lステンレス鋼 | — |
| 成形後の局所目開き | 部位別の受入限界 | 直壁、底隅R、底面中央で、縦線・横線の両方向の目開き限界を定めます。 |
小ロットで口縁のかかり、金網周りの隙間、洗浄のための取り外しを確認します。量産発注の前に変更を図面へ反映します。
ご相談の際は、次の情報をお知らせください。
小型ポンプの入口では座へのかかりと筐体内の隙間を確認します。露出した側壁と底面でポンプ手前の異物を捕集します。差圧による荷重の方向と支持面を示してください。
機器入口の着脱式カップには、引き抜きと洗浄のスペースを設けます。整備後は口縁が座面に正しく当たることを確認します。
口縁の座面に当てます。流体がろ過用の壁と底を通るよう、掛かり代とハウジングとの隙間を設定します。
平金網の目開きは素材選定に使います。完成品では側壁、丸み部、底面に指定した目開き限度で判定します。校正済みの光学測定機器で縦横を測り、測定位置を記録してください。
部品の条件を記入し、組立図および注文番号とともに送付してください。
部品寸法、構造、検査項目を記入できる編集用CSVです。
関連製品と技術資料をご覧ください。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。


