試運転用ストレーナーの形状選定
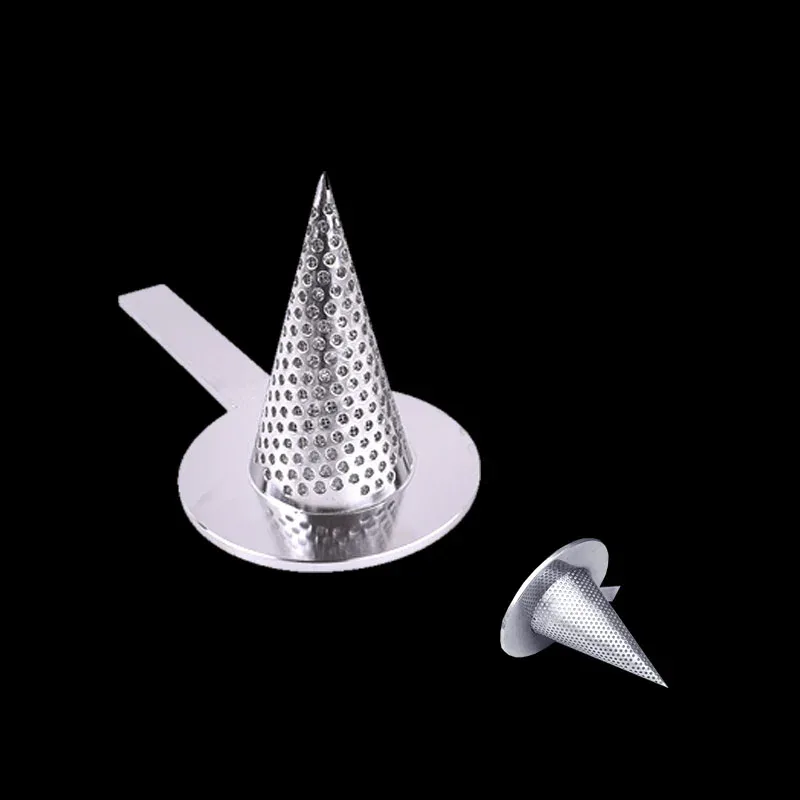
短い配管区間で傾斜したろ過面を確保するには円錐台形が適します。挿入深さを取りやすい場合は先端の尖った仮設コーンストレーナー、軸方向の突出を最小限にする場合は平板型の試運転用ストレーナーを比較します。同じ配管内径で異物をためる空間と有効開口面積を比較してください。
短い配管区間の試運転やフラッシングに使う円錐台形の仮設ストレーナーです。パンチング胴に無孔または有孔の底板を組み合わせ、細かい異物の捕捉には織金網ライナーを追加できます。
パンチングメタルスクリーン構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
円形取付リングと短いテーパー胴を備えた円錐台ストレーナー
短い配管区間で傾斜したろ過面を確保するには円錐台形が適します。挿入深さを取りやすい場合は先端の尖った仮設コーンストレーナー、軸方向の突出を最小限にする場合は平板型の試運転用ストレーナーを比較します。同じ配管内径で異物をためる空間と有効開口面積を比較してください。
取付リングの着座面から最も近い管内障害物まで測ります。ガスケットの圧縮、製品の軸方向突出量、抜き取り空間を見込みます。フランジ規格と呼び径、実管内径、リング外径と板厚、胴の両端径、流向を指定します。想定差圧で金網が支持面に押し付けられる向きに配置します。
リング平面度、軸長、底板と胴の継ぎ目の連続性、孔の閉塞、金網外周の固定を確認します。試運転流量で清浄時の差圧を記録し、設備の上限と点検間隔に従います。取り外す前に配管を隔離して圧力を抜きます。変形や破れがあれば交換し、フラッシング完了後は仮設品を撤去します。
パンチング胴、取付リング、底板、織金網の鋼種を図面で個別に指定します。 材料と合金.
| 図面項目 | 無孔底 | 有孔底 |
|---|---|---|
| ろ過面 | パンチングテーパー胴のみ。 | パンチングテーパー胴と小径端の底板の開孔部。 |
| 仕上がり寸法 | 大径、底板接合部の小径、軸方向長さ L を指定します。 | 同じ三つの寸法に加え、底板の開孔範囲を明示します。 |
| 有効開口面積 | 無孔縁、継ぎ目、ライナーによる遮りを考慮し、胴の有効開口を合計します。 | 底板の有効開口を加え、配管実内径の断面積と比較します。 |
| 孔径(in) | 孔径(mm) |
|---|---|
| 1/16 | 1.5875 |
| 1/8 | 3.175 |
| 1/4 | 6.35 |
| 1/2 | 12.7 |
丸孔径と正確な換算値は図面作成用です。成形胴の孔径、ピッチ、配列、板厚を組み合わせて指定します。
| メッシュ数/インチ | 線径(mm) | 目開き(mm) | 織金網単体の開口率(%) |
|---|---|---|---|
| 20 | 0.406 | 0.86 | 46.2 |
| 40 | 0.254 | 0.38 | 36.0 |
| 80 | 0.140 | 0.18 | 31.4 |
| 100 | 0.102 | 0.15 | 36.0 |
ステンレス角目金網の線径と目開きの組み合わせです。織り方と配置を別途指定し、有効開口面積は組立図から求めます。 成形前の織金網の値です。組立後はライナーと支持板の開口が重なり、流れを妨げない部分だけを数えます。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
| 寸法項目 | 値 |
|---|---|
| 軸方向長さ L | 80 mm |
| 小径端の直径 | Ø50 mm |
DN100 は配管の呼び径です。開口面積比の計算には実測内径を使用します。
| 項目 | 仕様 | 備考 |
|---|---|---|
| 小径端の構造 | 無孔底 / 有孔底 | 底板と胴の接合方法および小径端の無孔縁幅を指定します。 |
| 円錐台の仕上がり寸法 | 大径・小径・軸方向長さ L | L は配管軸と平行に測り、母線長さ S は別に寸法を記入します。 |
| フランジ間の取付寸法 | 取付リング外径・板厚・ガスケット座幅 | フランジ規格と呼び径、配管実内径、リング着座面を基準とした挿入・引き抜きの有効スペースを指定します。 |
| 有効ろ過面 | パンチングテーパー胴、織金網ライナーはオプション | ライナーの取付面と周縁の固定方法を指定し、底板の形式に応じて有効ろ過面を算定します。 |
| ステンレス鋼 | 304 / 316L | パンチング胴、取付リング、底板、織金網の鋼種を図面で個別に指定します。 |
| 支持板の丸孔径 | 1/16 / 1/8 / 1/4 / 1/2 in | 丸孔径と正確な換算値は図面作成用です。成形胴の孔径、ピッチ、配列、板厚を組み合わせて指定します。 |
材質: 304 / 316Lステンレス鋼
ご相談の際は、次の情報をお知らせください。
洗浄時の施工異物を捕捉し、試運転完了後にスクリーンを取り外します。
上流側のスクリーンがポンプ入口に達する前に異物を捕捉します。
リングを管フランジ間に配置し、ガスケット接触部を有効開口の外側に設けます。図面で端部形式、網固定、流向、弁・計器との隙間を指定します。寸法、端部継手、平面度、流路を検査し、試運転中の差圧を記録して洗浄完了後に取り外します。
円錐台は傾斜壁を維持し、寸法を指定した小径端で終わります。大径、小径、軸長がテーパーを決め、端部閉鎖方式を別に指定します。有孔端はろ過面を増やし、無孔端は流れを側壁へ導きます。縦継手と端部継手で荷重を支える殻を構成します。
関連製品と技術資料をご覧ください。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。