コーン先端の向きとフランジの納まり
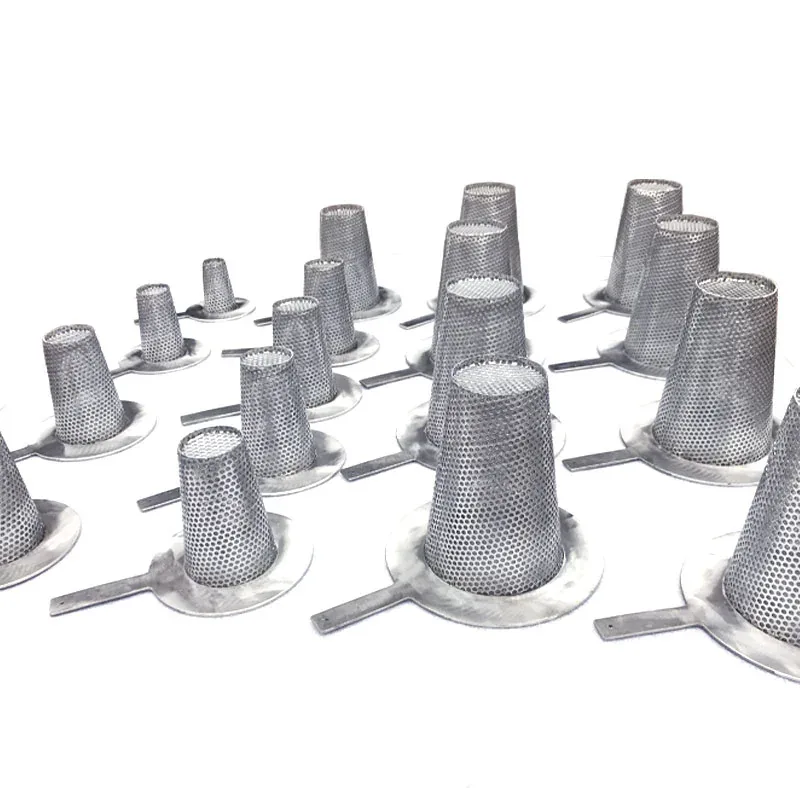
先端が下流向きなら流体は取付リングから入り、コーン内側から外側へ通過します。先端が上流向きなら外側から内側へ通過します。図面に流向と先端方向を記入し、コーン底径と管内有効径を照合します。先端のすき間と軸方向の引抜きスペースを確保し、リング外径・厚さ・ガスケット座・外部識別タブを指定します。
仮設の先端付きコーンストレーナーは、フランジ間に取り付けて配管洗浄や試運転時の異物を捕集します。パンチング板単体と織金網を重ねたタイプがあります。
パンチングメタルスクリーン構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
識別タブは平らな取付けリングから張り出し、フランジ継手の外側から確認できます。
先端が下流向きなら流体は取付リングから入り、コーン内側から外側へ通過します。先端が上流向きなら外側から内側へ通過します。図面に流向と先端方向を記入し、コーン底径と管内有効径を照合します。先端のすき間と軸方向の引抜きスペースを確保し、リング外径・厚さ・ガスケット座・外部識別タブを指定します。
丸穴付きステンレス製コーンは粗い異物を捕集します。より細かい異物には流入側に角目の織金網を重ね、流れ方向の背面をパンチング板で支持します。穴径・穴ピッチ・板厚と、金網の目開き・線径・メッシュ数は個別に指定します。継ぎ目、先端、取付リングでの金網固定方法を図示し、端部のバイパスを抑えます。
リングの平面度、コーン継ぎ目、穴の詰まり、金網の固定を図面に沿って確認します。試運転時は流量を記録し、上流と下流の圧力から清浄時の差圧を求めます。流量と差圧を併記し、現場で設定した点検・停止基準に従います。継手を開ける前に手順に従って管区間を隔離し、減圧・排液します。捕集物とストレーナーを確認し、洗浄の合格後に配管を復旧します。
配管スプールに挿入・引抜き長さが確保できる場合は先端付きコーンを選択できます。軸方向に短い場合は截頭コーンストレーナー、フランジ接合部に限られる場合は平板型仮設ストレーナーを比較します。監視計画にはストレーナーの保守ガイド、パンチング板の幾何学的開孔率にはパンチング板の開孔率計算ツールを参照してください。
| 部位 | 図面に記載する寸法と条件 |
|---|---|
| 相手フランジ | フランジ規格、圧力クラスまたは PN、座面形状、管内実径、ガスケットの重ね構成。 |
| 取付けリングと識別タブ | リング外径・内径・厚さ、ガスケット座の幅、識別タブの突出長さ。 |
| 先端付きコーン | コーン底部外径、頂角、リング座面から先端までの軸方向長さ。 |
| 配管区間のすき間 | 先端から最も近い障害物までのすき間と、継手から直線で抜き取るための距離。 |
図面例は DN100 の配管に軸方向長さ 150 mm のコーンを組み合わせた場合です。管内実径と抜取り経路は配管図で確認します。
| 丸穴径(in) | 丸穴径(mm) |
|---|---|
| 1/16 | 1.5875 |
| 1/8 | 3.175 |
| 1/4 | 6.35 |
| 1/2 | 12.7 |
二つの列は同じ支持穴径の単位換算値です。ピッチ、板厚、無孔部は図面で指定します。
| メッシュ数(1インチ当たり) | 線径(mm) | 目開き(mm) | 金網の開口率(%) |
|---|---|---|---|
| 20 | 0.508 | 0.76 | 36.0 |
| 20 | 0.406 | 0.86 | 46.2 |
| 40 | 0.254 | 0.38 | 36.0 |
| 80 | 0.140 | 0.18 | 31.4 |
| 100 | 0.102 | 0.15 | 36.0 |
目開きと開口率はいずれも織金網の値です。20 メッシュ(1 インチ当たり)、線径 0.25 mm の場合、計算上の目開きは 25.4 ÷ 20 − 0.25 = 1.02 mm です。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
| 項目 | 仕様 | 備考 |
|---|---|---|
| コーン外形 | 底径、軸長、頂角、先端隙間 | — |
| ろ過層 | パンチング板のコーン / 織金網付きパンチング板コーン | 細かい異物に使用。金網仕様、流入面、端部の固定、支持板を指定します。 |
| フランジ接続 | リング外径、内孔、厚さ、ガスケット面、タブ | — |
| コーン通過時の流れ方向 | 内側から外側 / 外側から内側 | — |
| 材質 | 304 / 316Lステンレス鋼 | — |
ご相談の際は、次の情報をお知らせください。
溶接くずやスケールを捕集し、点検時に異物を記録して、洗浄合格時にコーンを取り外します。
ポンプ上流の指定スプールに取り付け、捕集作業中は流量と圧力損失を同時に記録します。
流入側に置き、パンチング板で支えます。先端が下流向きなら内側、上流向きなら外側です。
試運転計画で定めた差圧と異物の基準に従います。管区間を隔離して減圧し、確保したスペースから引き抜いてフランジ接合部を復旧します。
関連製品と技術資料をご覧ください。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。