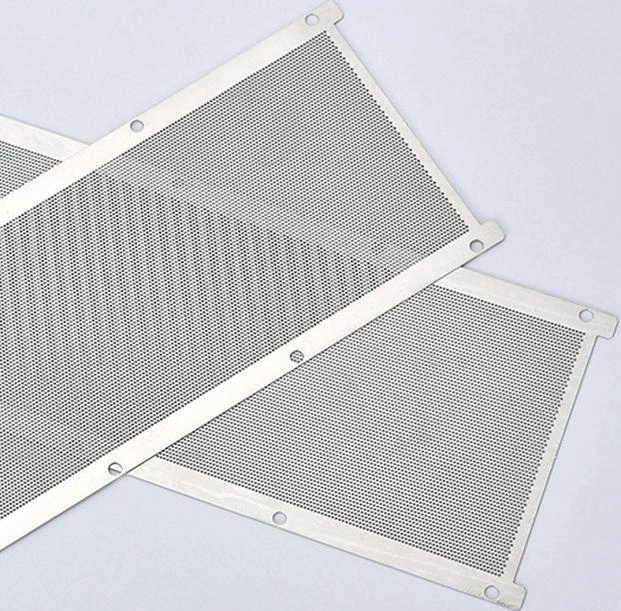
連続した有効開孔部と無孔縁
フォトエッチングで一枚の金属箔に貫通孔を形成します。長方形や異形の外形に対応し、無孔縁の内側に一続きの開孔部を設けられます。無孔縁が締結荷重を受け、ガスケットに連続した座面を確保します。差圧が掛かる場合は、支持されていないスパンと裏当てまたは枠を組立図に示します。
計器の入口や微細ふるい分けに用いる図面製作の平面フォトエッチング金属箔スクリーンです。連続した有効開孔部を無孔のクランプ縁で囲み、取付方法に応じて縁に位置決め穴を設けます。通流窓をまたぐ箔の支持方法は組立図で指定します。
エッチングおよび電鋳スクリーン構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
連続した開孔部を持ち、無孔縁に固定穴を設けた平面エッチングスクリーン。
| 項目 | 仕様 | 備考 |
|---|---|---|
| 素材板厚 | 0.1–1.0 mm | エッチング前の素材の厚さ。 |
| 加工用板材の上限寸法 | 500×600 mm | 加工用板材の X × Y 寸法。製品外形、クランプ縁、有効開孔部にはそれぞれ寸法を記入します。 |
| 微細孔仕様の開口 | 30 µm | 幾何学的な開口寸法。箔厚、孔ピッチ、最小桟幅、測定面と組み合わせて指定します。 |
| 仕上がり外形と取付寸法 | 外形、有効孔領域、無孔縁 | 仕上がりの X × Y または外形輪郭、有効孔領域の X × Y、無孔縁の幅、位置決め穴の径と中心位置を共通基準から寸法指定します。 |
| 同一箔スクリーンの孔パターン | 有効開口 × ピッチ × 残り幅 × 箔厚 | 丸孔は有効径、長孔は有効幅と長さを指定します。両軸のピッチ、孔間の最小残り幅、箔厚、開口を測る面または断面を明記します。 |
| 組付けと初品検査 | 裏当ての開口と光学測定 | 裏当ての開口寸法と無支持スパンを指定します。平面度を検査し、有効孔領域の中央部と縁の近くで光学測定を行います。 |
材質: ステンレス鋼または普通炭素鋼
フォトエッチングで一枚の金属箔に貫通孔を形成します。長方形や異形の外形に対応し、無孔縁の内側に一続きの開孔部を設けられます。無孔縁が締結荷重を受け、ガスケットに連続した座面を確保します。差圧が掛かる場合は、支持されていないスパンと裏当てまたは枠を組立図に示します。
有効開孔部と位置決め穴には同じ取付基準から寸法を入れます。箔厚、縦横の孔ピッチ、最小桟幅を指定します。両面エッチングでは入口面と出口面を示し、開口の測定位置を指定します。最狭部が分離を左右する場合は、初品検査に断面測定を加えます。 円形または環状の座面にはフォトエッチングフィルターディスクをご覧ください。 繰り返し孔パターンには開口率計算ツールを使用し、シールや裏当てで隠れる面積を考慮します。
無孔縁を清浄で平らな座面に載せ、ガスケットと裏当ての位置を確認します。設計差圧で裏当てが箔に接した状態を保つことも確認します。指定状態で全体の平面度を測り、有効開孔部の中央と外縁付近で開口、ピッチ、桟幅を光学測定します。合否限界と抜取方法は図面に記載します。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
ご相談の際は、次の情報をお知らせください。
取付基準に沿って箔を位置決めし、有効開孔部を入口に重ね、無孔縁をガスケットに着座させます。
平面の通流窓で粒子を分離する場合は、通過部の開口を指定し、裏当て取付け後に残る通流面積を確認します。
量産図面の承認前に、使用予定の治具と検査方法で試作品の孔形状とピッチを比較します。
所定の面または断面で開口を光学測定します。粒子捕捉を要求する場合は、試験流体、粒度分布、流量、支持部を含むスクリーン組立体の判定基準を指定します。
一枚の箔に設けた無孔の取付部と開孔パターンの位置合わせが必要なときに適しています。有効開口面積、支持間隔、洗浄条件を比較します。
関連製品と技術資料をご覧ください。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。
