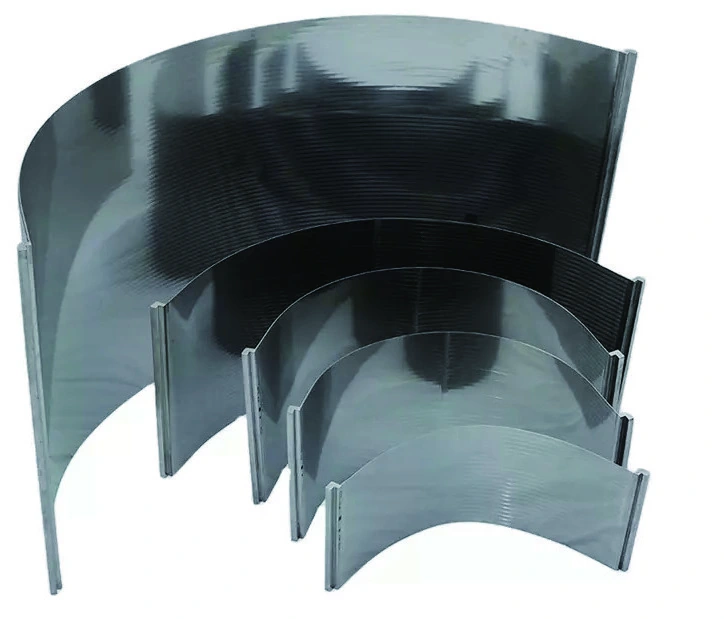
具有明确进料路径的曲面筛
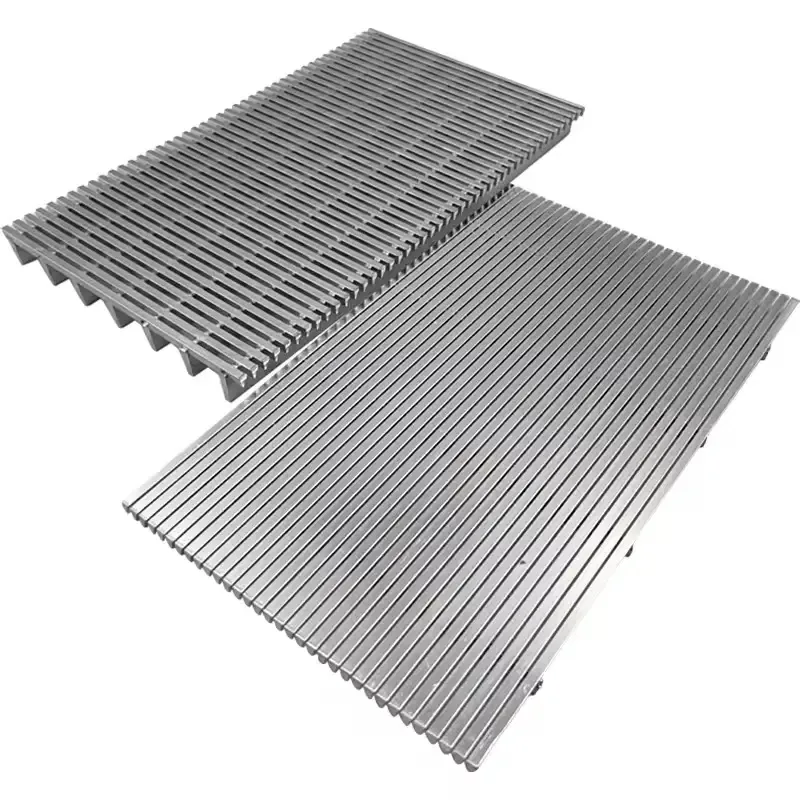
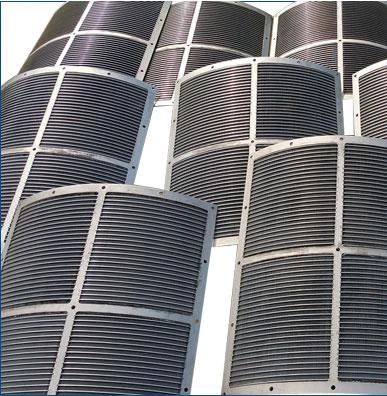
物料沿入口切线进入并顺弧形工作面向下移动,液体穿过横跨物料运动方向的缝隙,截留固体继续沿筛面运行。供货部件为筛板,进料箱、集液腔及支撑设备共同定义其安装位置。
| 参数 | 规格 | 说明 |
|---|---|---|
| 筛面形式 | 曲面连续缝隙楔形丝筛板 | 按工作面半径与包角定义。 |
| 细缝系列 | 0.05/0.075/0.10/0.15 mm | 分别对应具体细缝结构。 |
| 曲面几何 | 半径、包角及有效弧长 | 以工作面为尺寸基准。 |
| 工作宽度 | 两侧边界之间的有效筛宽 | 总宽另行标注。 |
| 槽向 | 横跨物料运动方向 | 在筛板图上标明进料方向。 |
| 背面支撑 | 曲面支撑构件及设备支座 | 保留排液通道。 |
| 金属牌号 | 304/316L | 分别指定工作丝、支撑和框架。 |
| 检验项目 | 缝宽、半径、边缘及支撑位置 | 按成品曲面总成检验。 |
| 工作面最小筛缝 | 0.025 mm | 精缝弧形筛系列,筛缝在成品工作面测量;常用离散筛缝保持为0.05 / 0.075 / 0.10 / 0.15 mm。 |
材料: 304/316L不锈钢;工作丝、支撑和框架分别指定牌号。
物料沿入口切线进入并顺弧形工作面向下移动,液体穿过横跨物料运动方向的缝隙,截留固体继续沿筛面运行。供货部件为筛板,进料箱、集液腔及支撑设备共同定义其安装位置。
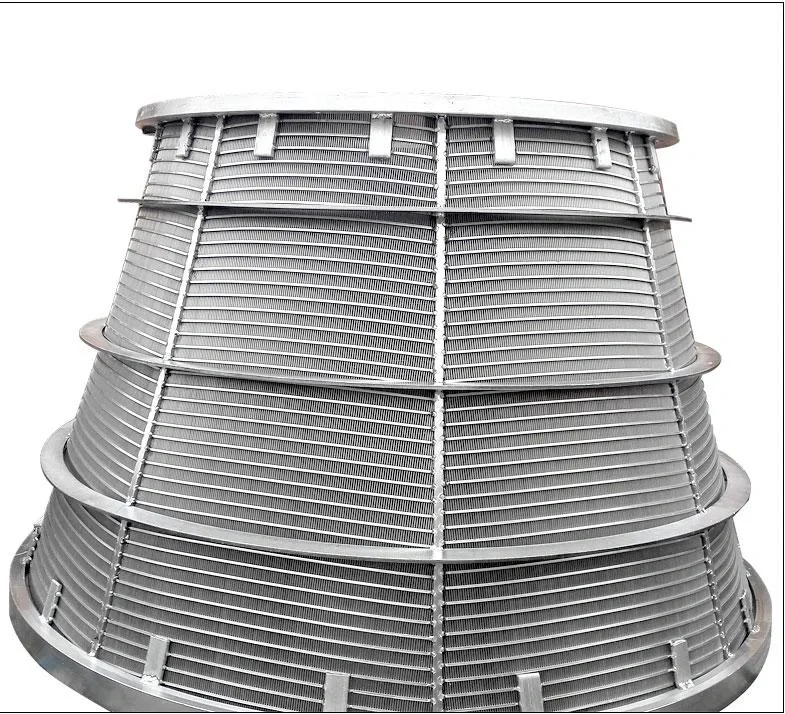
图纸同时规定工作面半径、包角和有效弧长,并把总宽与无遮挡筛分宽度分开。端部折边、侧板和固定点对筛板定位,同时保留规定的有效筛面。
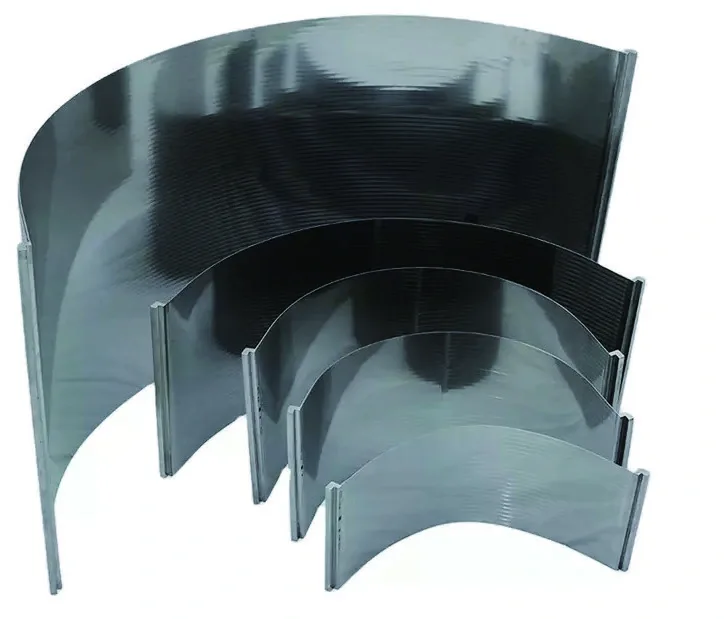
工作丝在筛面形成最窄开口,背面通道逐渐扩大。细缝系列包括0.05、0.075、0.10和0.15 mm;槽向、型丝面宽和支撑间距作为独立结构参数分别标注。
入口边按指定位置及切线与进料箱配合。支撑构件随筛板背面曲率布置,并连接设备支承座;布置中保留集液通道和筛面、背面的清理空间。
成品在多处检查缝宽,同时检验半径、弧形、边缘配合和支撑位置。替换图应包含设备支座与进料边,平面长宽不能完整定义弧形筛。搬运时从支撑部位受力,保持筛面与曲率。
Sieve bend screen和DSM screen是静态弧形筛的通用商用名称。Kaifil供应安装在筛分总成中的楔形丝弧面筛板。替换件图纸将工作面半径、包角、有效弧长和净筛宽,与筛缝宽度及型丝方向配套定义。入口边缘和进料切线与进料箱匹配,同时规定侧边界、端部折边、背面支撑和安装支座位置。进料箱、机壳和收集腔分别属于总成部件,筛板图纸明确所供筛分表面及其安装接口。
| 部位 | 筛分作用 | 图纸定义 | 验收检查 |
|---|---|---|---|
| 工作面 | 通过连续缝隙排液 | 缝宽、型丝及进料方向 | 成品工作面多点缝宽 |
| 曲率 | 确定物料运动路径 | 半径、包角及有效弧长 | 弧形及入口切线 |
| 侧边与端边 | 定位有效筛区 | 有效宽度、折边和配合边 | 座面配合与无遮挡面积 |
| 背面支撑 | 向设备传递筛板载荷 | 支撑截面及支座位置 | 对中及排液净空 |
| 筛缝s(mm) | 丝面宽b(mm) | 节距p = s + b(mm) | 计算面开孔率(%) |
|---|---|---|---|
| 0.05 | 1.2 | 1.25 | 4.0 |
| 0.075 | 1.2 | 1.275 | 5.9 |
| 0.10 | 1.2 | 1.30 | 7.7 |
| 0.15 | 1.2 | 1.35 | 11.1 |
四行均采用1.2 mm丝面宽,按p = s + b及面开孔率 = 100 × s / (s + b)计算,百分数保留一位小数。这是重复筛缝图形的几何值。露出装配面积计入框架压边、端部封边及支撑占位,水力流量按工况参数另行规定。
| 供货项目 | 订货依据 |
|---|---|
| 生产周期 | 订单及图纸确认后2–3周。 |
| 试订单 | 支持用于装配及工艺验证的小批量试单。 |
| 常规生产订单 | 每单50件或3000美元。 |
| 报价依据 | 材料、成品尺寸、过滤结构、连接方式及数量。 |
曲面缝隙筛板在筛分设备内沿规定物料路径排液。
液体穿过筛面排出,截留物沿曲面继续移动。
筛板按工艺浆料与进料箱、集液布置配套。
沟通选型需求时,请提供以下信息。
工作面具有明确的半径和包角,进料沿入口切线进入。
工作缝隙横跨物料运动方向,图纸标明进料方向和有效工作面。
工作半径、包角、有效弧长、有效宽度、边缘、支座和进料接口位置。
还需规定物料性质、型丝、入口布置、支撑及实际外露筛面。
检查缝隙、曲率、边缘配合、支撑位置以及排液和清理净空。
了解相关产品与技术资料。
确认订单前,明确尺寸、滤材、连接方式及所需检验记录。