長穴の方向と管体構造
継目なし管、または成形後に長手方向を接合した管を指定します。接合管の場合は、展開図に継ぎ目の位置を示し、その脇に開口を設けない帯を確保します。長穴の方向と、千鳥配置のずらし量や区画ごとのピッチを指定します。
Kaifilは、管状スクリーン、流体分配管、ろ材支持体に使うステンレス製レーザー長穴加工管を図面に合わせて製作します。長穴の方向は管軸に沿う軸方向と円周に沿う周方向です。穴列は千鳥配置や区画別の配置にも対応します。
レーザー穴あきスクリーンとスロット付きスクリーン構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
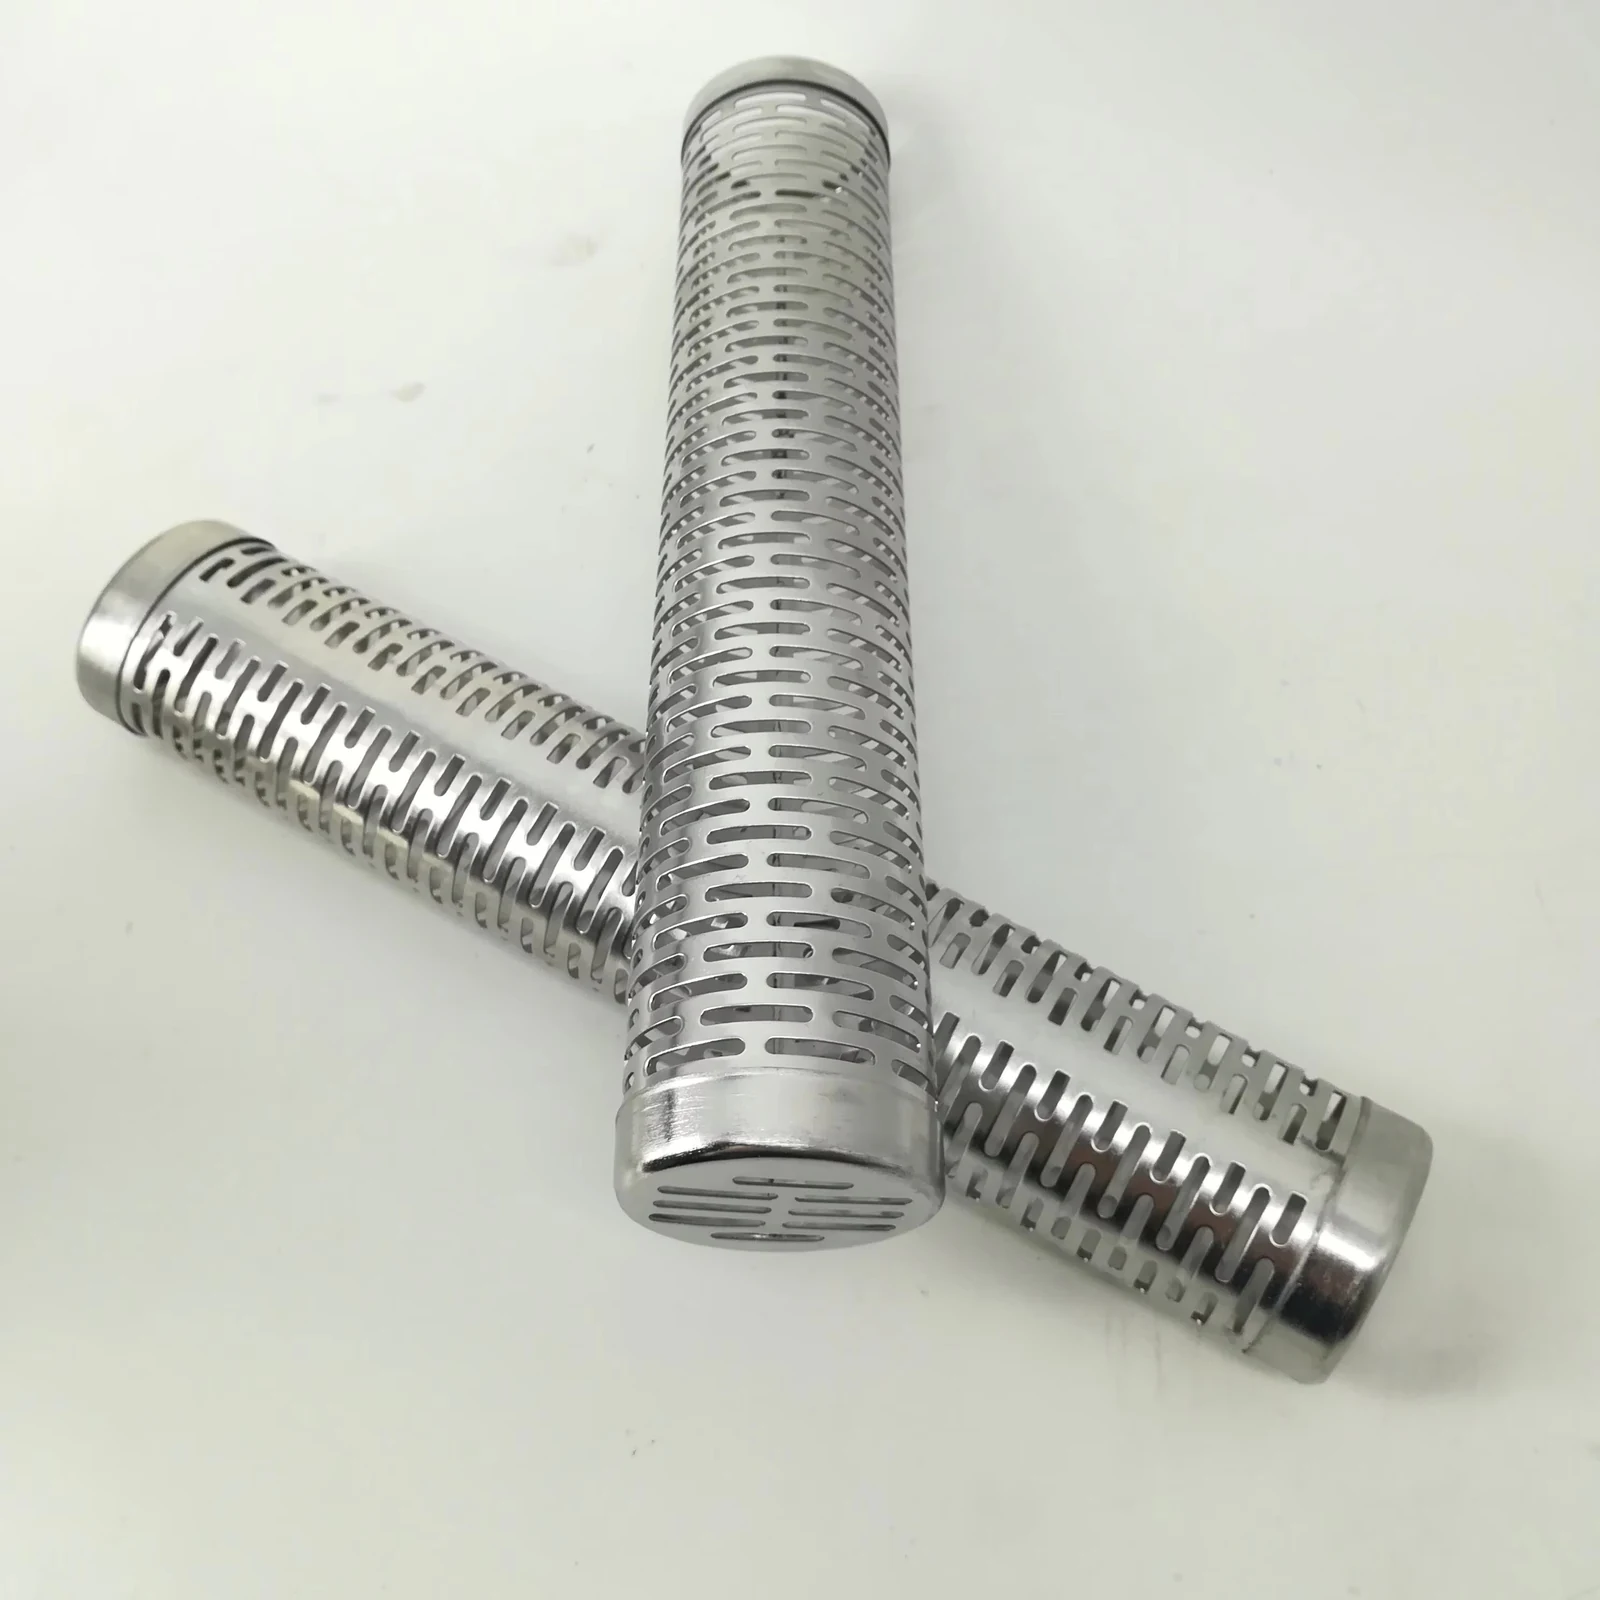
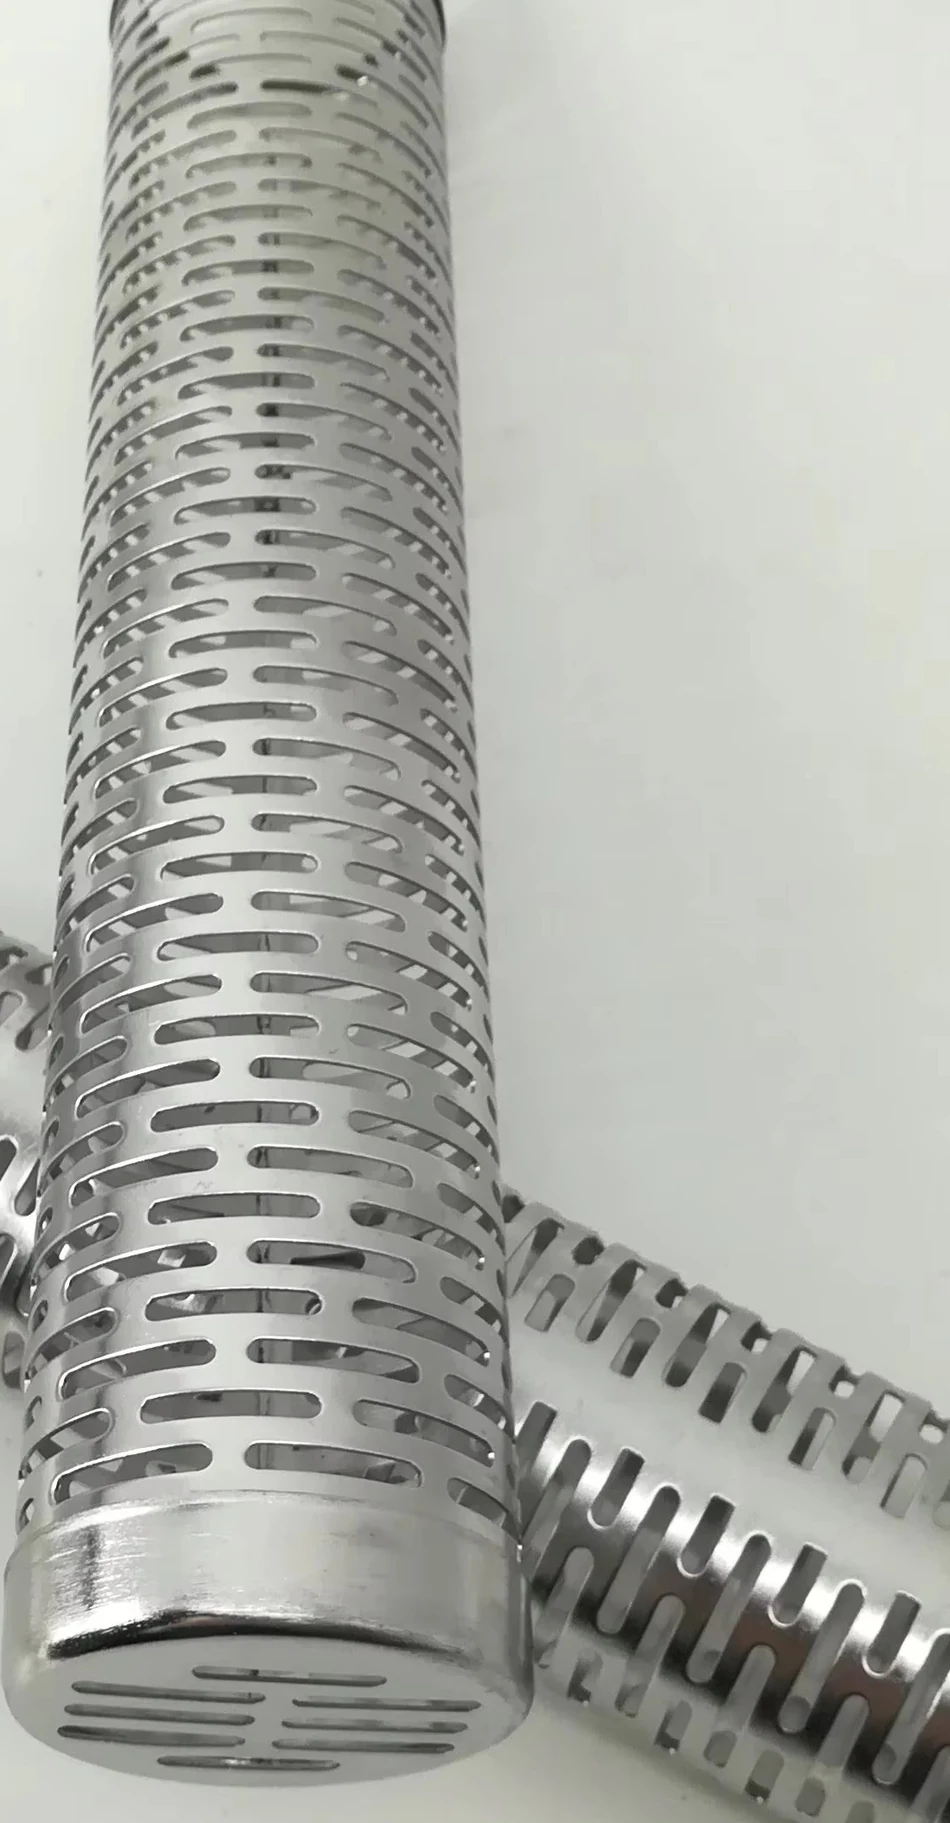
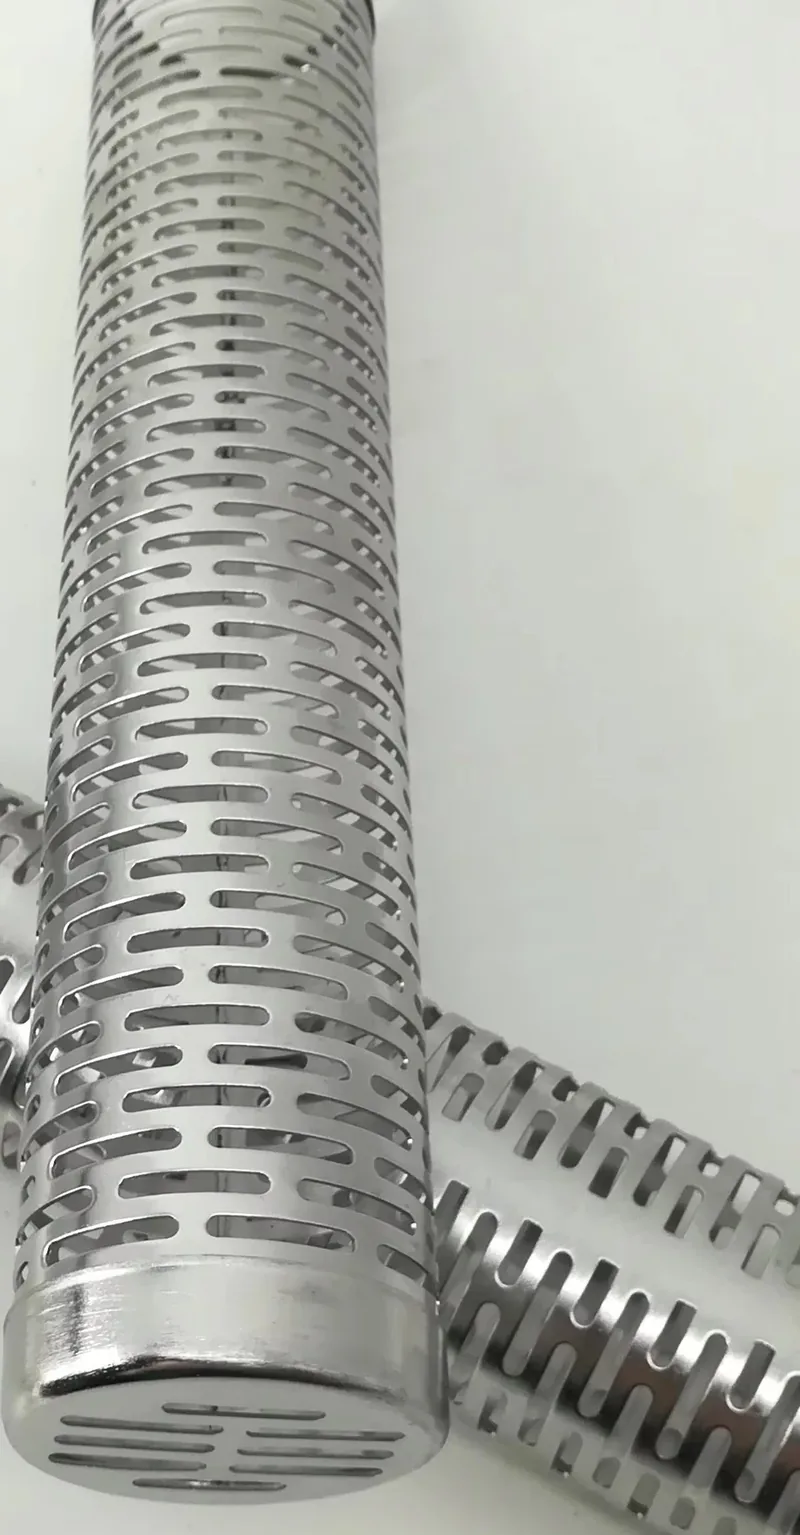
管壁のスロット配列と無開口の端部帯を示す参考写真。
継目なし管、または成形後に長手方向を接合した管を指定します。接合管の場合は、展開図に継ぎ目の位置を示し、その脇に開口を設けない帯を確保します。長穴の方向と、千鳥配置のずらし量や区画ごとのピッチを指定します。
指定した機能面での有効開口幅と、両端の丸みを含む端から端までの全長を寸法で示します。軸方向と周方向の中心間ピッチを示し、周方向は指定面での弧長または角度で定義します。千鳥配置では斜め方向の隣接穴も含め、開口間で金属が最も狭くなる箇所を確認します。
取付基準から両端の無開口帯を寸法で示します。差し込み用の平口、支持や保持用の端部リング、ハウジングに合うねじやフランジから選びます。シールは連続した面に配置し、管を引き抜く空間を確保します。流れの向き、支持部、支持部に隠れる開口を図示します。
外側と内側の切断縁にバリや溶融付着物がないか確認します。内壁へのアクセスとバリ取りを図面で指定し、遊離した残留物を取り除きます。校正済みの光学測定器で指定面の開口幅とピッチを測定します。テーパが重要な場合は同じ長穴の同じ位置で内外両面を測ります。接合後に穴端、最小残り幅、仕上がり径、真円度、端部の嵌合を確認します。
単体の入口スクリーンには捕捉対象の粒子と運転差圧を指定します。分配管には流れの向きと区画ごとの流量配分を指定します。織金網や焼結ろ材と組み合わせる場合、管はろ材を支持し流路を確保します。ろ過要件は細かいろ材層に対して指定します。
| 管端の形式 | 取付図に必要な寸法・仕様 |
|---|---|
| 平端 | 位置決め径、挿入深さ、引抜きスペース。 |
| 端部リング | リング径と厚さ、座面、軸方向の抜け止め。 |
| ねじ端 | ねじ規格と呼び寸法、ねじのかかり長さ、シール位置。 |
| フランジ端 | 相手フランジの規格または図面、ボルト穴配置、ガスケット座面。 |
| パラメーター | 計算数値 | 単位 | 定義 |
|---|---|---|---|
| 管外径D | 50 | mm | 本計算で用いる管の外包寸法。 |
| 管壁厚さt | 1.5 | mm | 本計算で用いる壁厚。 |
| 管長さ | 300 | mm | 本計算で用いる長さ。 |
| 幅w×全長L | 0.5 × 10 | mm | 全長は両側の端部輪郭を含む。 |
| 軸方向中心ピッチp | 12 | mm | 同列で連続するスロットの中心ピッチ。 |
| 計算上の軸方向ブリッジ幅b | 2 | mm | b=p−L=12−10。スロット列方向に残るブリッジ幅。 |
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
| 項目 | 仕様 | 備考 |
|---|---|---|
| チューブ構造 | シームレスまたは成形接合チューブ | — |
| スロット有効幅w | 管内面または管外面の作動面 | 有効幅の呼び寸法と公差を mm で指定する。テーパは同じスロットの同じ位置で内外両面の幅を測って確認する。 |
| スロット全長L | 端から端まで | 両端を含む全長を mm で指定し、端部の輪郭または半径も示す。 |
| スロット配置 | 軸方向・円周方向・千鳥・ゾーン | — |
| 完成管の寸法 | 外径・内径・肉厚・全長 | 取付基準から位置決め径と挿入深さを指定し、完成品の真円度公差を示す。 |
| ピッチと最小残り幅 | 軸方向ピッチ・周方向ピッチ・最小残り幅 | 周方向ピッチは指定測定面上の弧長または角度で示す。千鳥配置では隣接列の開口間で最も狭い肉部を確認する。 |
| 開口範囲と無開口端部帯 | 有効開口長・両端それぞれの無開口長 | 取付基準から両端の無開口長を個別に指示する。シール座面と端部接続は無開口部に設ける。 |
| 材質オプション | 304 または 316L ステンレス鋼 | 流体、温度、洗浄薬液、材料証明書を指定すること。 その他の合金は見積依頼図面で鋼種を指定してください。 |
| 接続オプション | プレーン・リング付き・ねじ付き・フランジ付き | — |
| 検査基準 | 完成寸法、切断端、真円度、接続部の検査 | スロット幅とピッチ、切断端部状態、残存金属、真円度、端部嵌合、清浄度を確認すること。 |
スロット付きチューブは、切断されていない着座ゾーンを維持しながら、狭いポートに適合させることができます。
入口と出口の位置、区画ごとの必要流量を指定します。有効開口面積からカラーや支持部に隠れる長穴を除きます。
織金網や焼結ろ材が管の内側と外側のどちらに接するかを示し、支持位置と流路を指定します。
組付け状態を基準に位置決め径、差し込み深さ、シール面と接続部を測定します。流れの向きと、清掃時に引き抜くための空間を示してください。
ご相談の際は、次の情報をお知らせください。
スロット長さと軸方向ピッチを別々に指定してください。軸方向ピッチ 12 mm でスロット長さ 10 mm の場合、軸方向ブリッジは 2 mm となります。円周方向ピッチと千鳥パターンが、隣接列間の残存金属を決定します。
作用面におけるクリアスロット幅を、スロット長さおよび肉厚とともに指定してください。スロット長さは開口率を増加させ、幅は選択した流れ方向に対する狭い幾何学的通過部を設定します。
同じ長穴の同じ位置で内面と外面の有効開口幅を測り、それぞれの測定値と測定面を記録します。仕上げ後は長穴の端と内側の切断縁に溶融付着物がないか確認します。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。