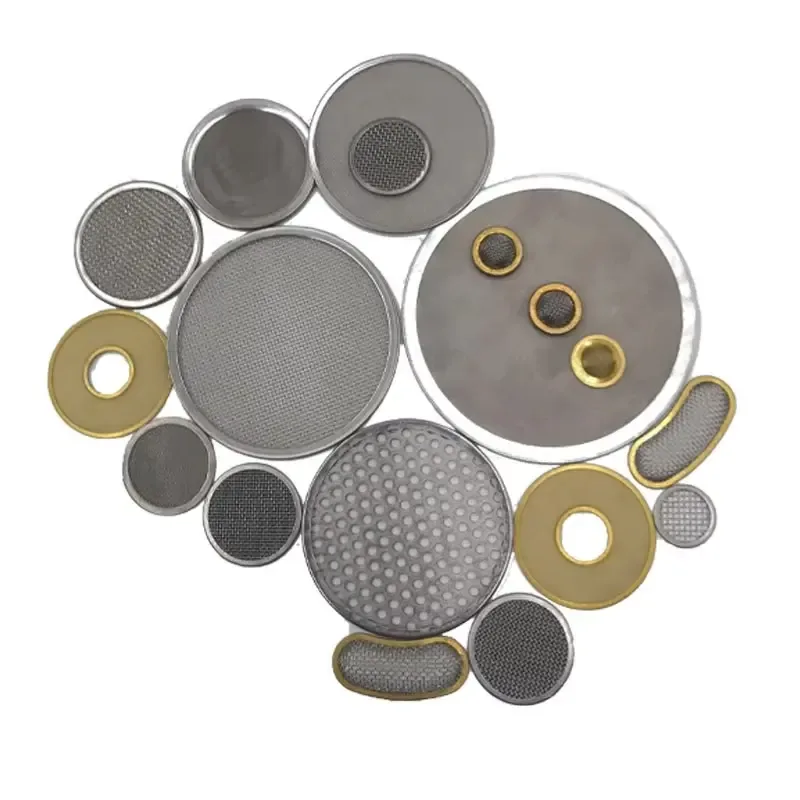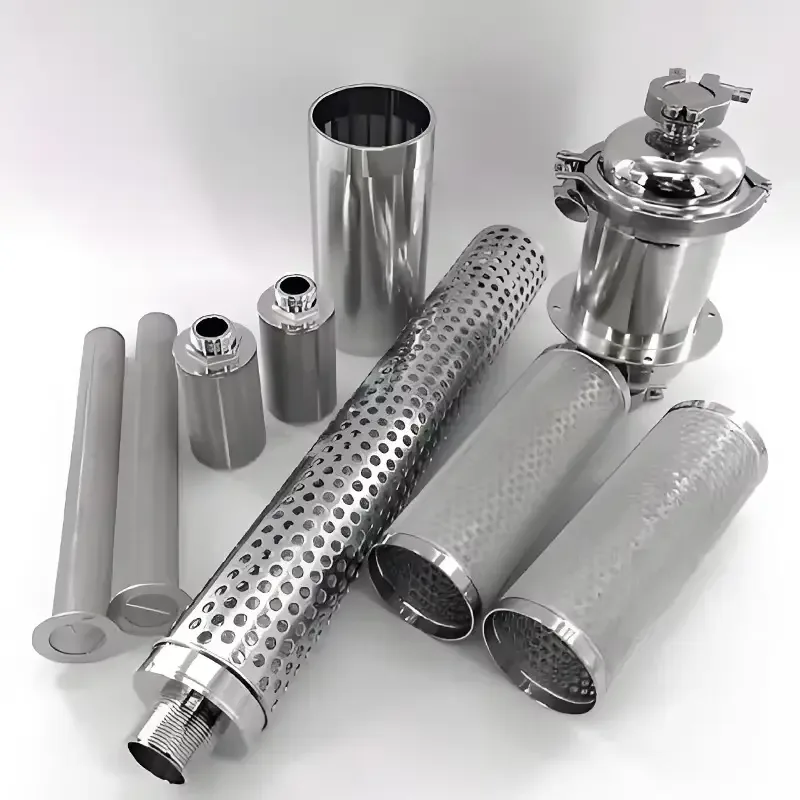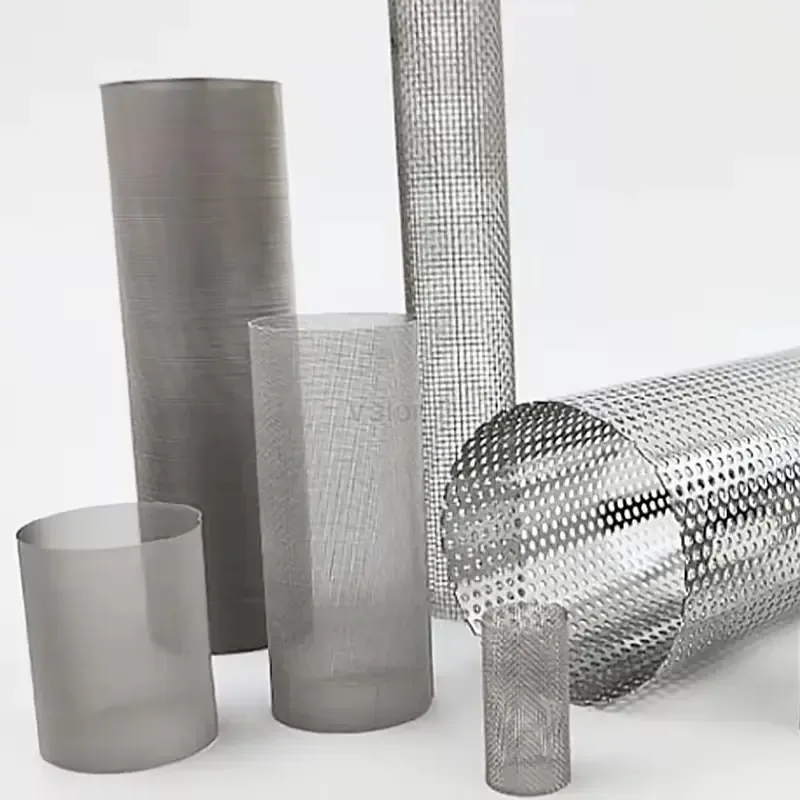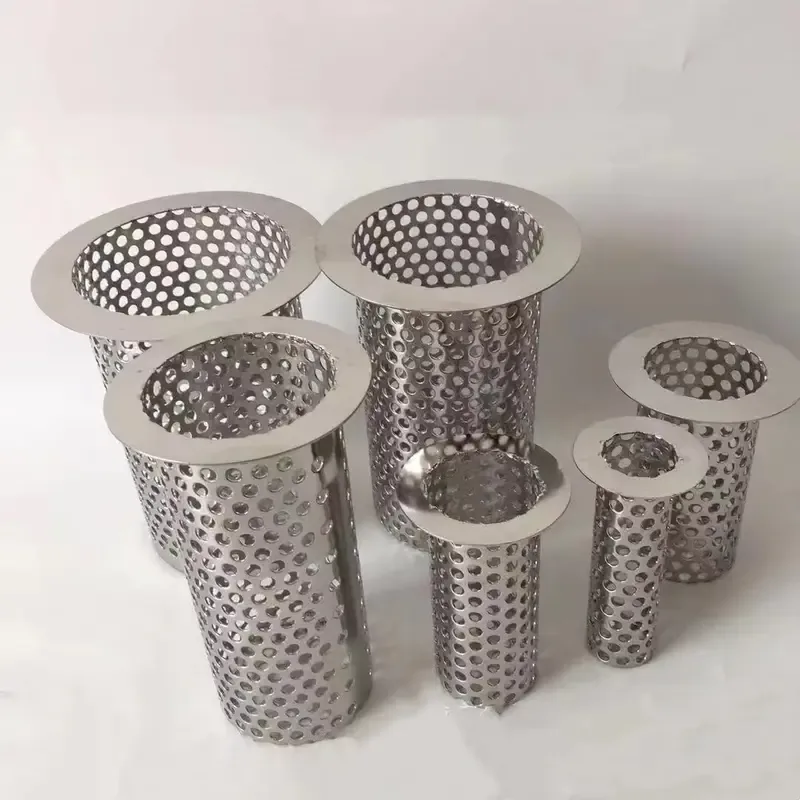
Elegir por la posición en el proceso
Preparación de pasta, cribado, recuperación de aguas blancas y circulación de estucado utilizan componentes diferentes. Se parte del flujo y su destino: aceptados, rechazo, fibra recuperada o líquido clarificado. El mapa de proceso identifica superficie e interfaz antes de elegir abertura y material.
Cestas a presión para preparación de pasta
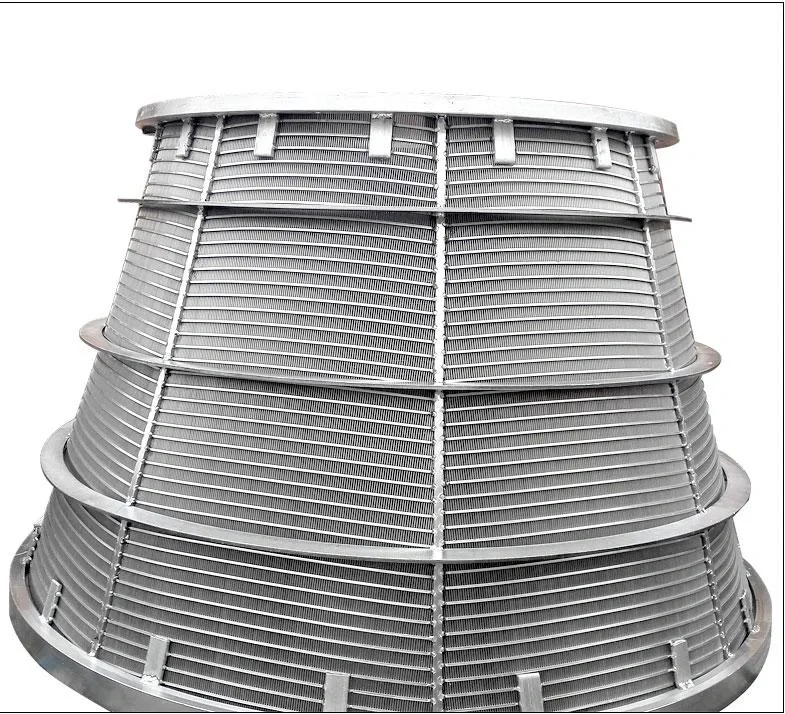
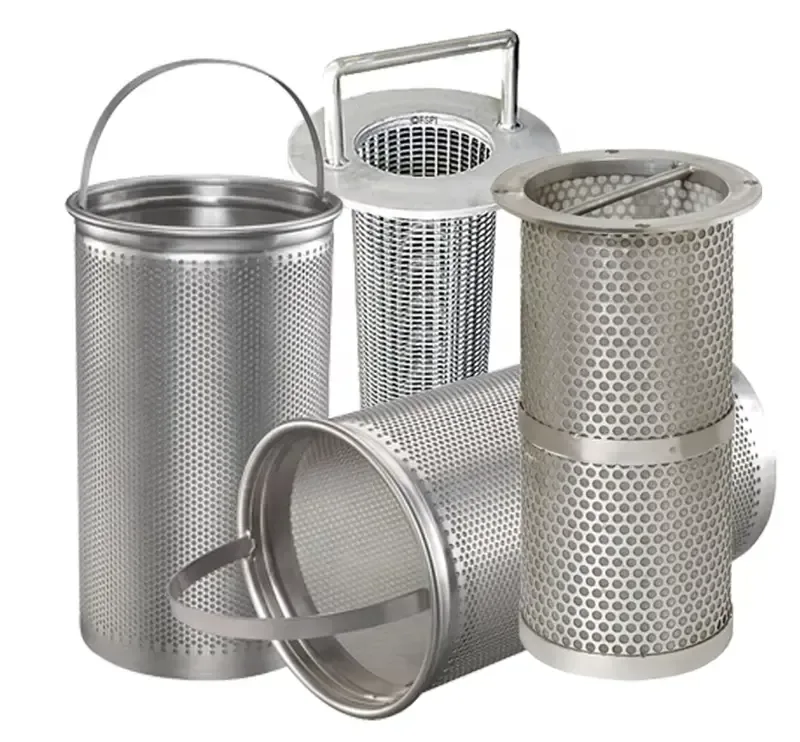
La cesta trabaja con el rotor y sus pulsos de presión. La superficie separa los recorridos de aceptados y rechazo. Las configuraciones de flujo entrante y saliente requieren orientación y relación con el rotor diferentes. Diámetro, altura, ranuras, brida y holgura siguen el plano de la máquina.
Licor negro y aguas blancas
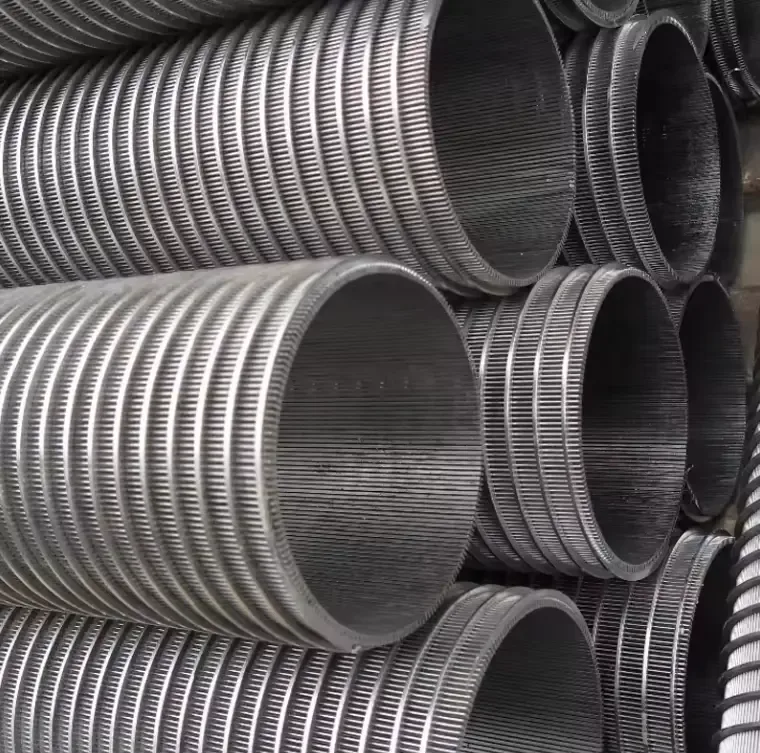
El licor negro combina química, temperatura y fibras o sólidos arrastrados. Las aguas blancas se orientan a recuperar fibra y recircular agua. Una serie de tambores perforados utiliza orificios de 0,15, 0,20, 0,25 o 0,30 mm. Orificio, soporte y flujo se definen juntos; cada líquido conserva su material y limpieza propios.
Filtros de estucado en fabricación de papel
La cesta de estucado se instala en la circulación de la mezcla de estuco. Redondez, acabado y relación con el rascador determinan ajuste y movimiento de limpieza. Composición, sólidos, base de viscosidad y temperatura acompañan a la geometría. Aquí se trata del estucado de papel; pinturas y tintas generales tienen una guía distinta.
Tamices curvos y deshidratación centrífuga
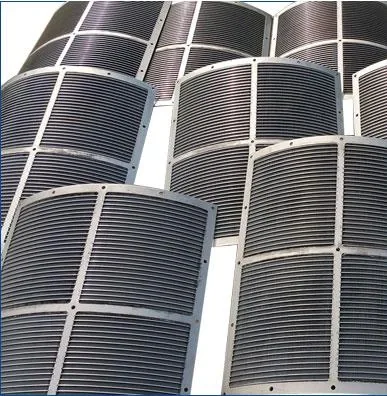
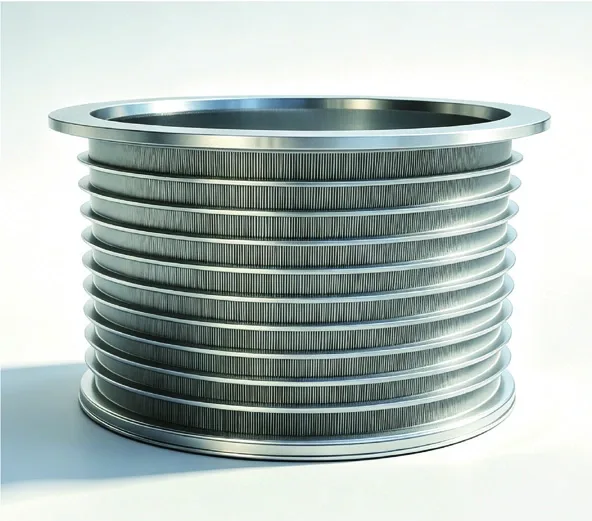
Un tamiz curvo ofrece una superficie fija a una alimentación orientada. Radio, arco, dirección de perfiles y soportes definen la instalación. La cesta centrífuga gira en la máquina de deshidratación y tiene fijación, geometría de giro e inspección propias. Ambos separan sólido y líquido, con montajes y cargas diferentes.
Placas de pulper y separación de fibras
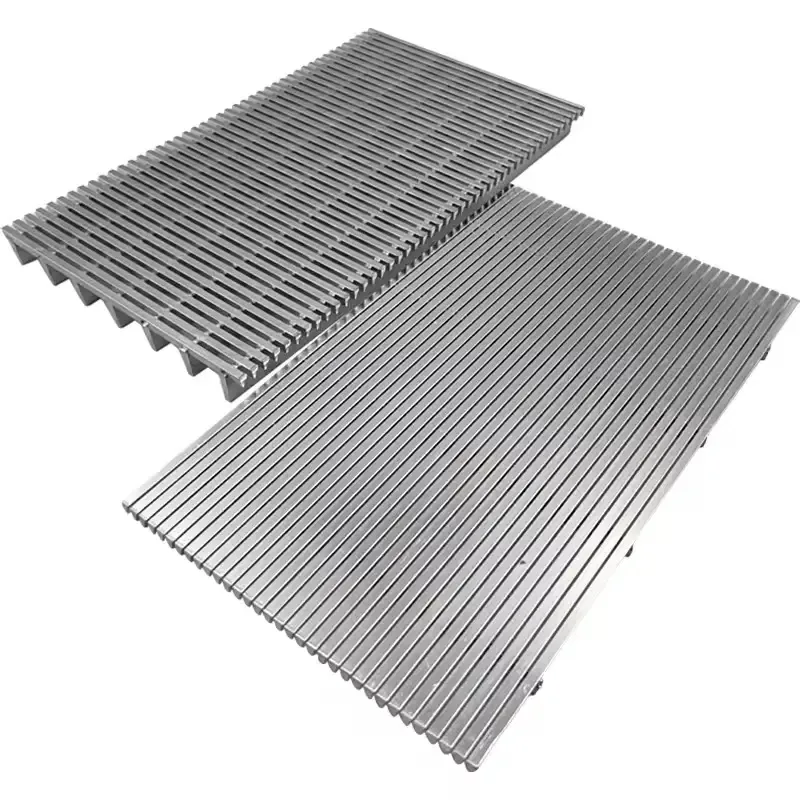
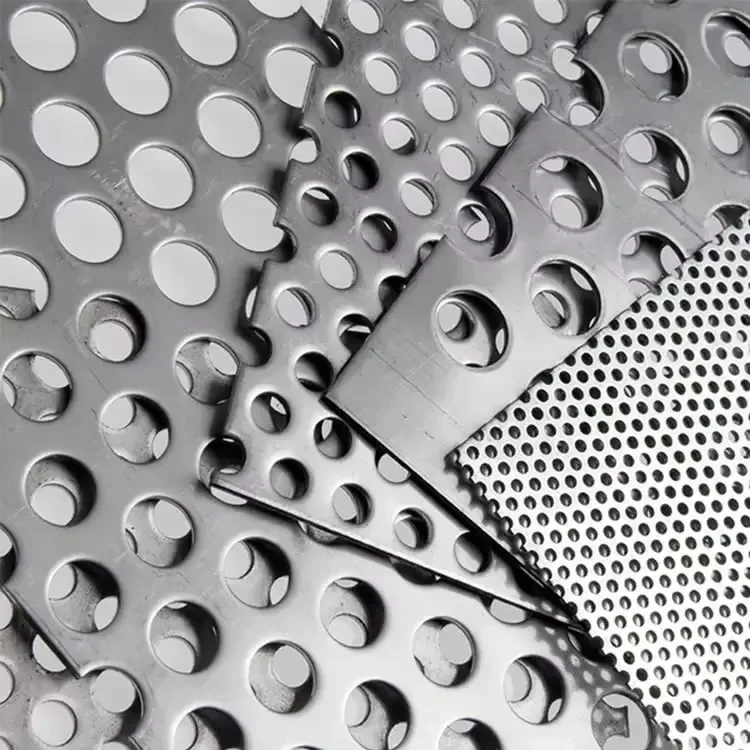
La placa deja pasar material aceptado, mientras contaminantes grandes y fragmentos sin desintegrar permanecen en la zona de trabajo. La serie perforada incluye orificios 2,0–8,0 mm y espesores 6–25 mm. Rotor, cuchillas inferiores, tornillería, rebajes y cara forman una interfaz completa.
Inspeccionar la geometría de máquina
En cilindros se miden referencia, redondez, alineación y holgura con el rotor. En placas se comprueban aberturas, planitud, fijaciones y posición de la cara. Las aberturas se miden en la cara filtrante. Anchura de ranura, diámetro de orificio y holgura montada son resultados independientes.
Relacionar material, limpieza y recambio
La aleación sigue el licor, pasta o estuco reales y los productos de limpieza. Cada plano conserva geometría, orientación, conexiones e inspección. El seguimiento registra desgaste, deformación, conductos bloqueados y sellos. Las páginas de producto aportan dimensiones de cestas a presión, tamices curvos y cestas centrífugas.