Scegliere il componente dalla fase di processo
Preparazione impasto, vagliatura, recupero delle acque bianche e ricircolo della patina usano componenti differenti. Si parte dal flusso e dalla destinazione: accettato, scarto, fibra recuperata o liquido chiarificato. La mappa del processo identifica superficie e interfaccia prima di scegliere apertura e materiale.
Cestelli a pressione per l’impasto
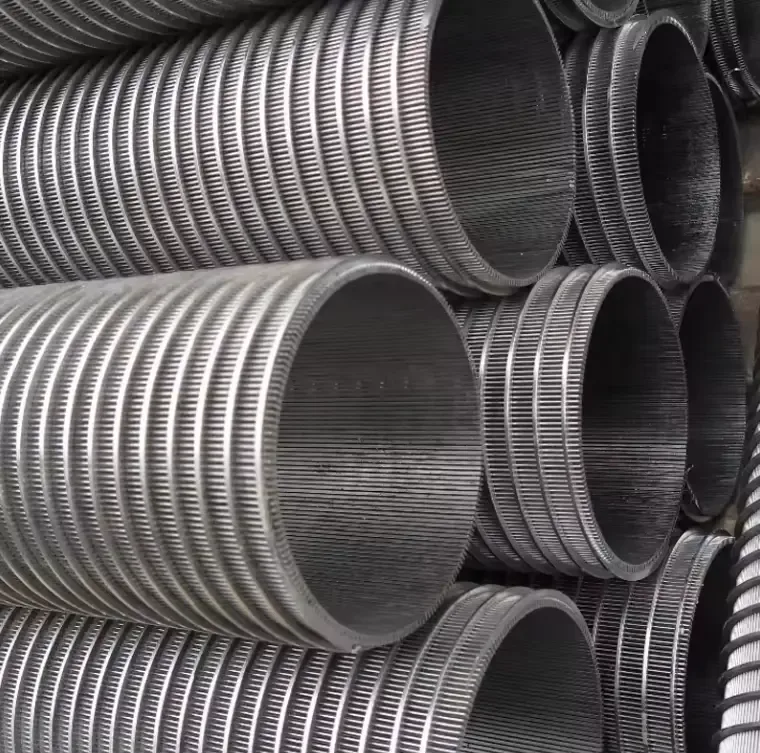
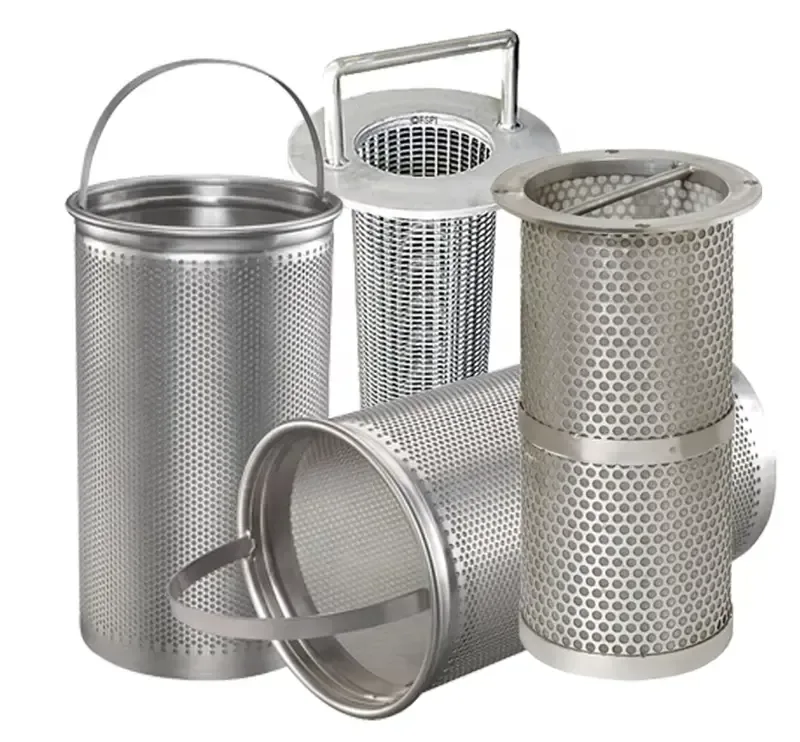
Il cestello lavora con il rotore e i suoi impulsi di pressione. La superficie separa il percorso dell’accettato da quello dello scarto. Le configurazioni a flusso entrante e uscente richiedono diverso orientamento della faccia e rapporto col rotore. Diametro, altezza, fessure, flangia e gioco seguono il disegno della macchina.
Liscivio nero e acque bianche
Il liscivio nero richiede chimica, temperatura e fibre o solidi trascinati. Le acque bianche riguardano recupero fibre e ricircolo. Una serie di tamburi forati usa fori tondi di 0,15, 0,20, 0,25 o 0,30 mm. Foro, supporto e flusso si definiscono insieme; i due liquidi hanno programmi separati di materiale e pulizia.
Filtri per patina nel processo carta
Il cestello per patina è installato nel circuito di patinatura. Rotondità, finitura della faccia e rapporto col raschiatore definiscono montaggio e movimento di pulizia. Composizione, solidi, base di viscosità e temperatura sono associati alla geometria. Qui si tratta della patina per carta; pitture e inchiostri generici hanno una guida dedicata.
Vagli curvi e disidratazione centrifuga
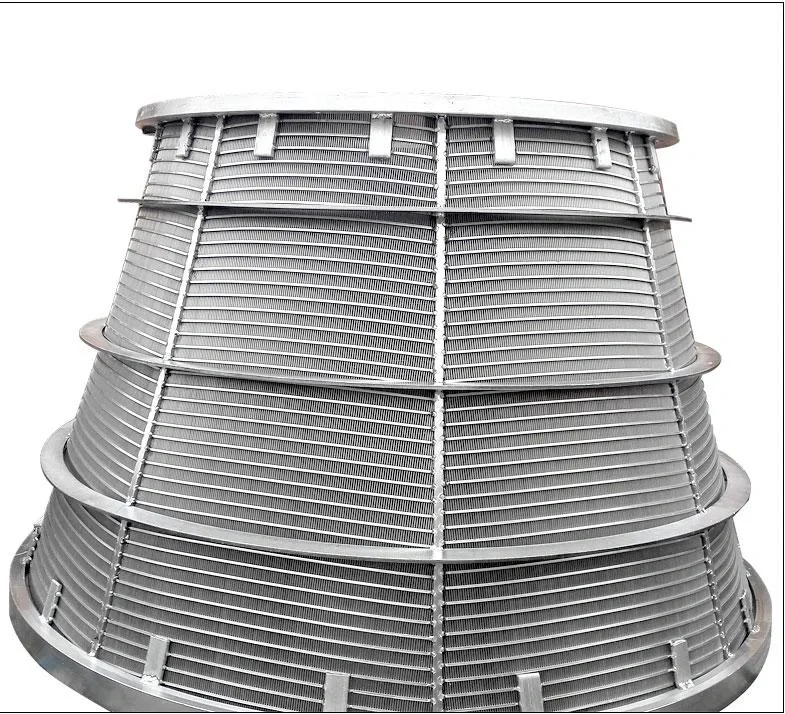
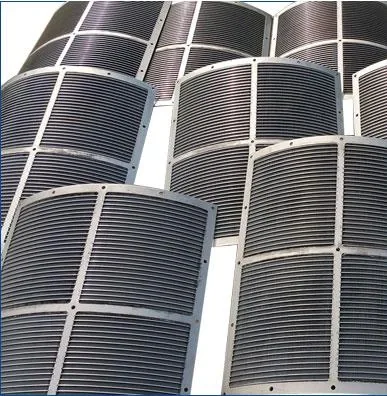
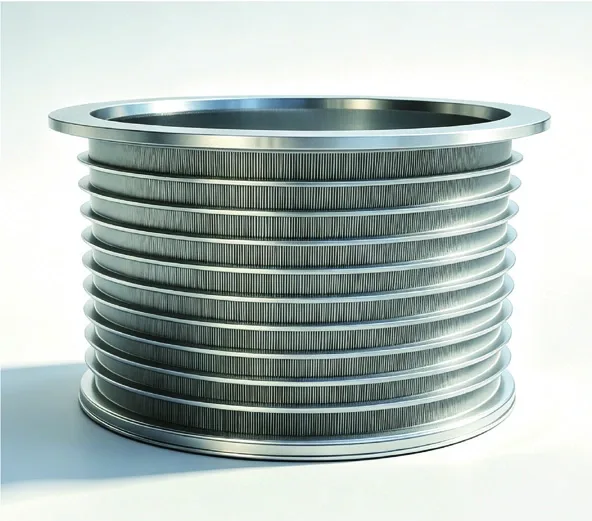
Il vaglio curvo presenta una superficie fissa a un’alimentazione orientata. Raggio, arco, direzione dei fili profilati e supporti definiscono l’installazione. Il cestello centrifugo ruota nella macchina e richiede attacco, geometria di rotazione e controlli propri. Entrambi separano solido e liquido, con montaggi e carichi distinti.
Piastre pulper e separazione fibre
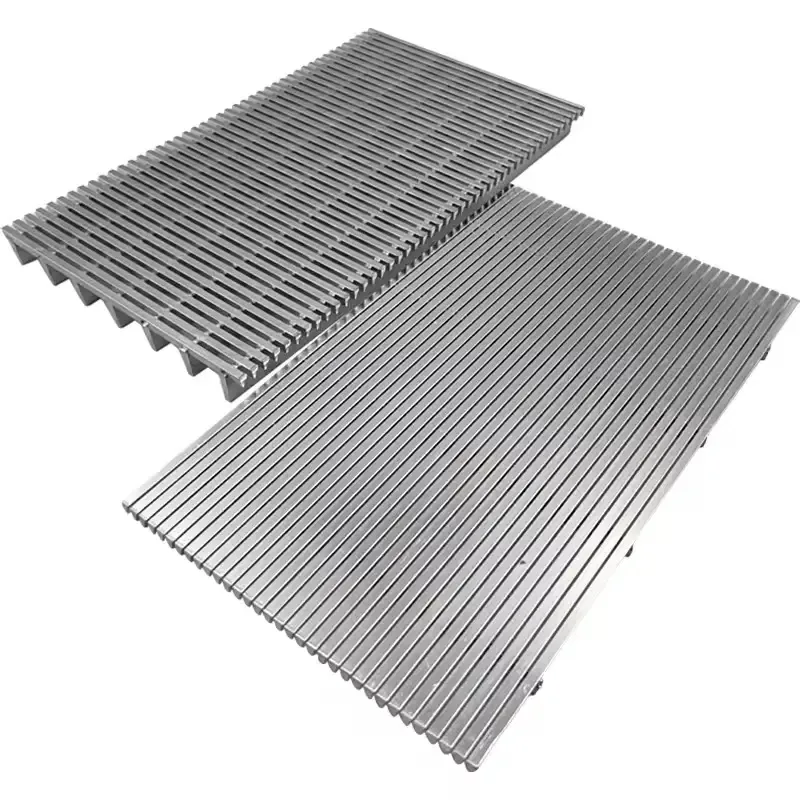
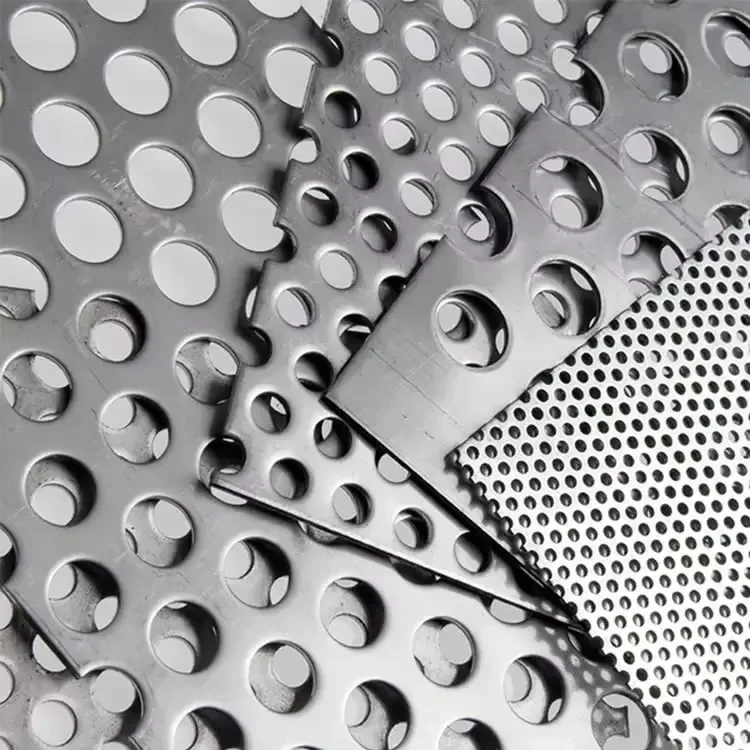
La piastra lascia passare il materiale accettato, mentre contaminanti grossi e pezzi non disgregati restano nella zona di lavoro. La serie forata comprende fori 2,0–8,0 mm e spessori 6–25 mm. Rotore, coltelli inferiori, foratura, incavi e faccia costituiscono un’interfaccia completa.
Controllare la geometria di macchina
Sui cilindri si misurano riferimento di montaggio, rotondità, allineamento e gioco col rotore. Sulle piastre si controllano aperture, planarità, fori di fissaggio e posizione della faccia. Le aperture si registrano sulla faccia filtrante. Fessura, diametro del foro e gioco dell’assieme sono risultati distinti.
Collegare materiale, pulizia e ricambi
La lega segue il liscivio, l’impasto o la patina effettivi e la pulizia. Ogni disegno conserva geometria, orientamento, attacchi e controllo. Il programma di ricambio identifica usura, deformazione, canali ostruiti e tenute. Le pagine prodotto dedicate riportano quote di cestelli a pressione, vagli curvi e cestelli centrifughi.