Rete in filo di tungsteno
Rete tessuta in tungsteno puro (W ≥ 99,95 %) per supporti di forni sotto vuoto, elementi riscaldanti e schermature elettromagnetiche.
Dettagli del prodottoFabbricazione su disegno
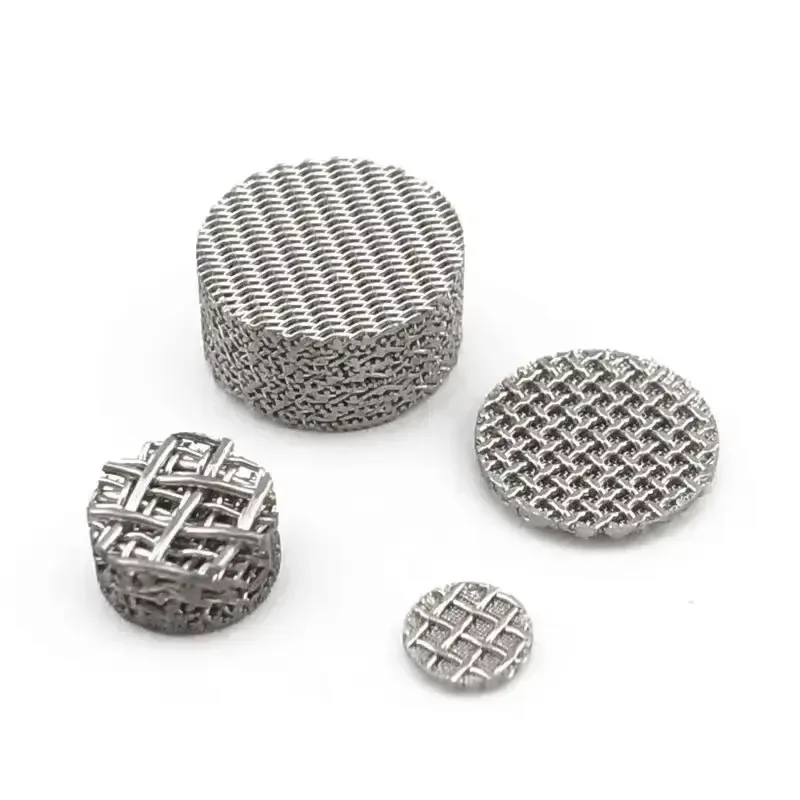
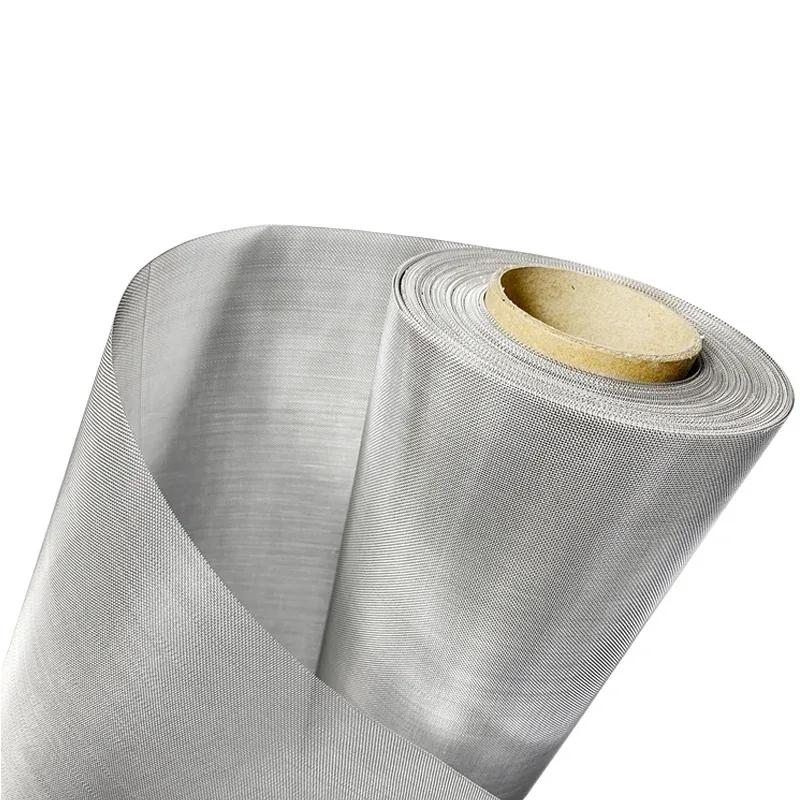
Mezzi filtranti metallici in rotoli interi, nastri tagliati, fogli e sagome per fabbricare filtri. La tela si definisce con fili e tessitura completi, la rete sinterizzata con gli strati uniti e il feltro metallico con grado, spessore e prova; il formato segue la lavorazione successiva.
Scegli in base al formato di fornitura
Selezionare congiuntamente la famiglia del mezzo filtrante e il formato di consegna per tutelare i requisiti di taglio, formatura e identificazione a valle.
Materiale filtrante continuo fornito con larghezza, lunghezza e anima di avvolgimento definite.
Visualizza prodotti corrispondenti →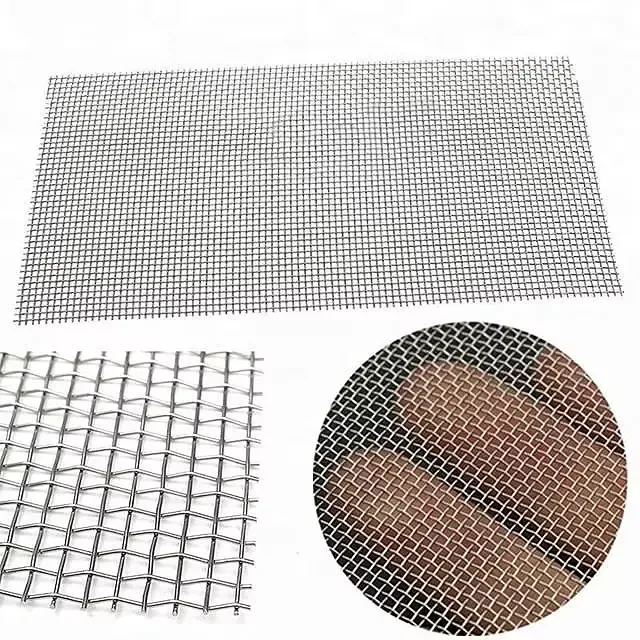
Fogli di materiale filtrante piatti forniti secondo dimensioni controllate e requisiti di manipolazione.
Visualizza prodotti corrispondenti →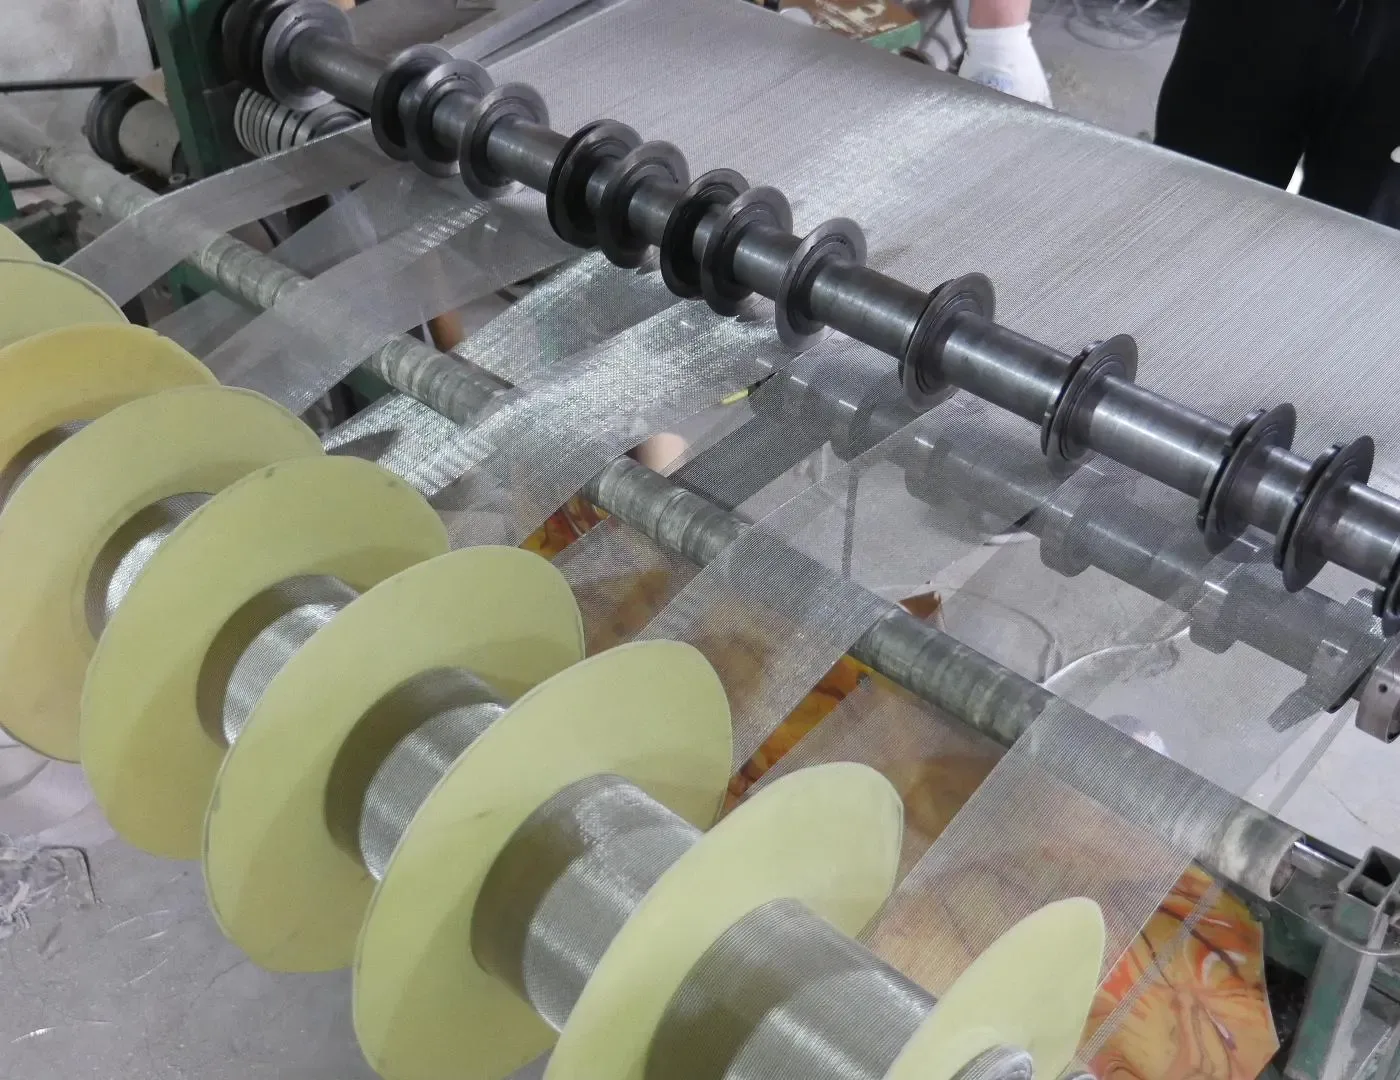
Strisce continue e strette tagliate a misura per l'avvolgimento, la formatura o l'assemblaggio.
Visualizza prodotti corrispondenti →Rotoli e fogli di mezzo filtrante
18 prodotti
Rete tessuta in tungsteno puro (W ≥ 99,95 %) per supporti di forni sotto vuoto, elementi riscaldanti e schermature elettromagnetiche.
Dettagli del prodotto
Tela inox 304 e 316L a tessitura piana e maglia quadrata, in rotoli, fogli, nastri rifilati e pezzi grezzi tagliati.
Dettagli del prodotto
Rete filtrante in tessitura olandese semplice in acciaio inox 304 o 316L, fornita in rotoli, fogli, strisce o pezzi tagliati.
Dettagli del prodotto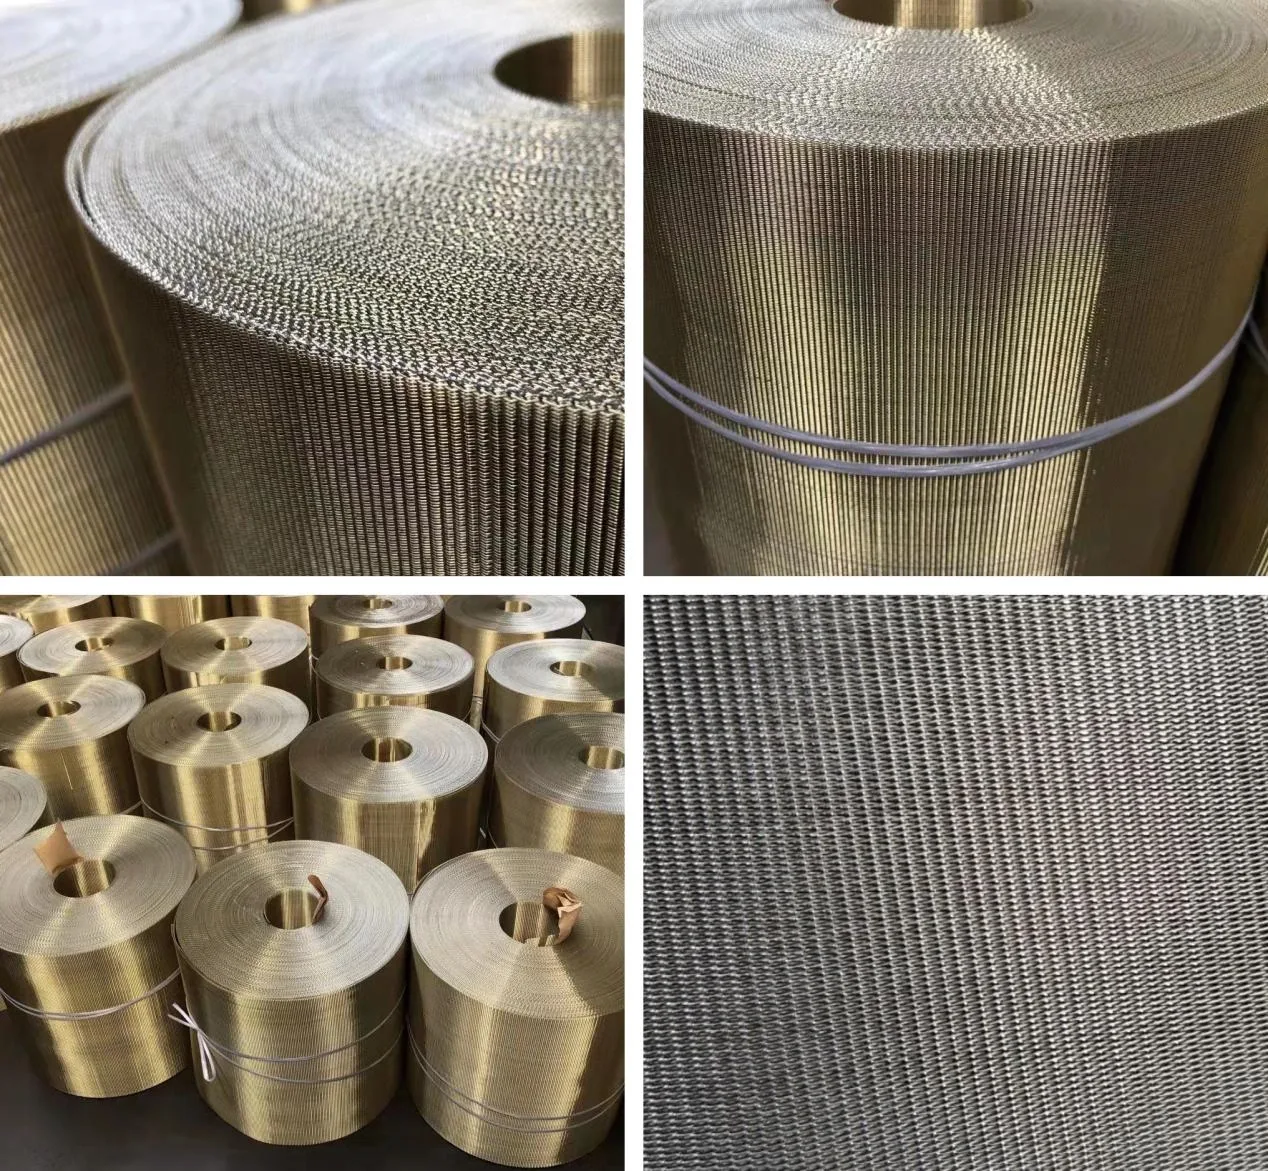
Kaifil fornisce tela inox in reps inverso in strisce rifilate, rotoli e nastri filtranti preparati a disegno per la filtrazione continua dei polimeri fusi.
Dettagli del prodottoKaifil fornisce rete metallica sinterizzata a cinque strati in acciaio inox 304 o 316L, in lastre piane o semilavorati tagliati a disegno.
Dettagli del prodotto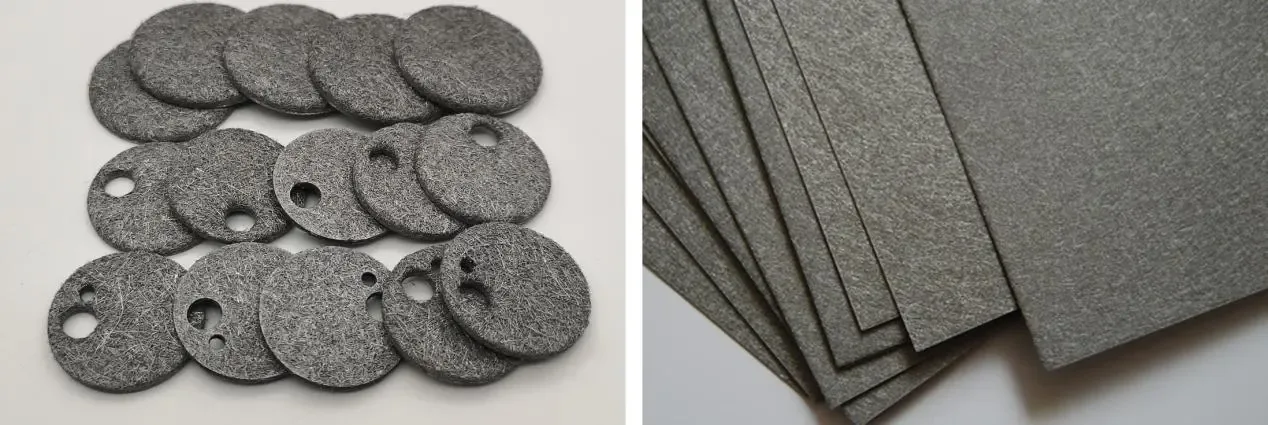
Feltro in fibra di acciaio inossidabile sinterizzata in lastre piane, sagome a disegno o media filtranti pieghettati.
Dettagli del prodotto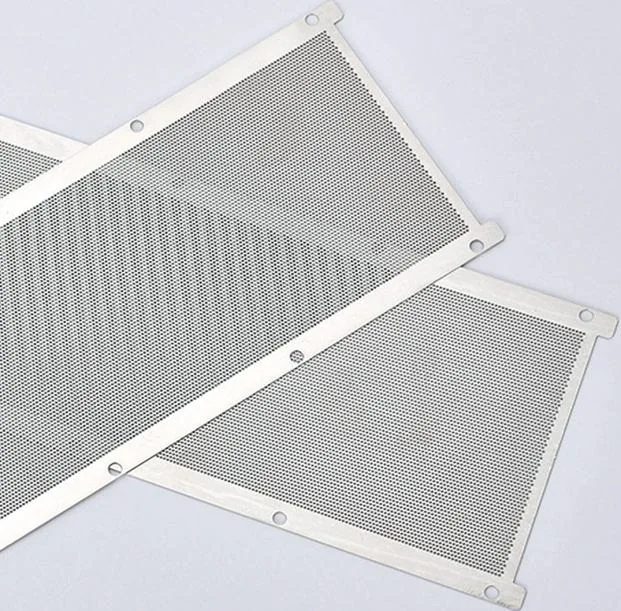
Setacci piani in lamina metallica fotoincisa a disegno per ingressi di strumenti e vagliatura fine.
Dettagli del prodottoSetacci in nichel elettroformato su disegno per separazione fine e protezione della strumentazione.
Dettagli del prodotto
Una rete grossolana a maglie quadrate si aggiunge sul retro del laminato filtrante a cinque strati in acciaio inox.
Dettagli del prodotto
Una lamiera forata in acciaio inox 316L viene sinterizzata con rete metallica tessuta per formare un foglio filtrante rigido.
Dettagli del prodottoTela in acciaio inox a maglia quadrata con armatura saia 2/2.
Dettagli del prodottoTela filtrante in acciaio inox a tessitura olandese saia 2/2.
Dettagli del prodotto
Tela in lega Monel nichel-rame per filtri di processo e per acqua di mare.
Dettagli del prodotto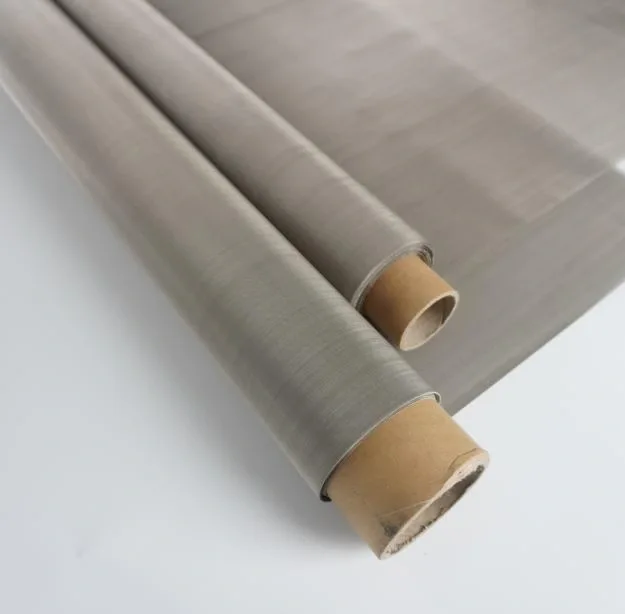
Tela metallica di nichel puro a trama piana, saia o olandese per filtri di processo e componenti conduttivi.
Dettagli del prodotto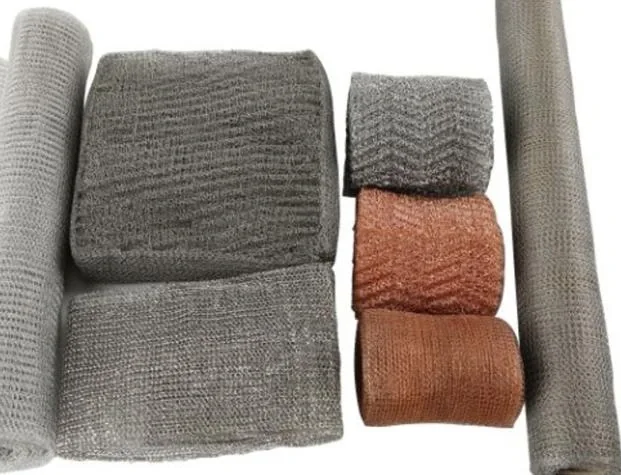
Rotoli di maglia metallica lavorata a maglia, piana o ondulata, per pacchi separagocce e componenti stampati per compressione.
Dettagli del prodotto
Rete preondulata in acciaio inox per vagliatura grossolana e supporto filtrante, in pezzi tagliati o pannelli con telaio.
Dettagli del prodottoLamiera in titanio o nichel commercialmente puro, incisa e stirata, per supporto filtrante, drenaggio e vagliatura grossolana.
Dettagli del prodotto
Confronta 14 geometrie di rete in acciaio inox a tessitura piana per serigrafia.
Dettagli del prodottoCancella filtri
La sola larghezza non definisce un materiale filtrante.
| Costruzione | Applicazione e montaggio | Conferma preliminare | Trova un prodotto |
|---|---|---|---|
| Rotoli a tutta altezza | Il cliente ricava il materiale continuo da un rotolo. | Larghezza, lunghezza, anima, avvolgimento, zona periferica e imballaggio. | Prodotti filtranti compatibili |
| Fogli piani di materiale filtrante | Il processo a valle parte da stock rettangolare piatto. | Dimensioni del foglio, orientamento, planarità, bordo e interfogliamento. | Prodotti filtranti compatibili |
| Strisce tagliate | Il mezzo filtrante deve essere fornito con una larghezza ridotta e controllata. | Larghezza del nastro, lunghezza, condizioni dei bordi, modalità di avvolgimento e criteri di giunzione. | Prodotti filtranti compatibili |
Specificare ritenzione e prova o geometria tessuta, poi formato, lega e lavorazione prevista.
Evita la sostituzione con un nome parziale. Identificare famiglia e struttura complete prima di scegliere il formato.
Stabilisce la base del materiale. Usare la lega esatta per ogni voce; nichel puro tessuto e nichel elettroformato sono costruzioni distinte.
Definisce il formato di fornitura. Indicare misure nominali e larghezza utile dopo i margini di rifilatura.
Supporta la conversione a valle. Marcare ordito e trama, faccia filtrante, direzione di curvatura e bordo pieno di giunzione.
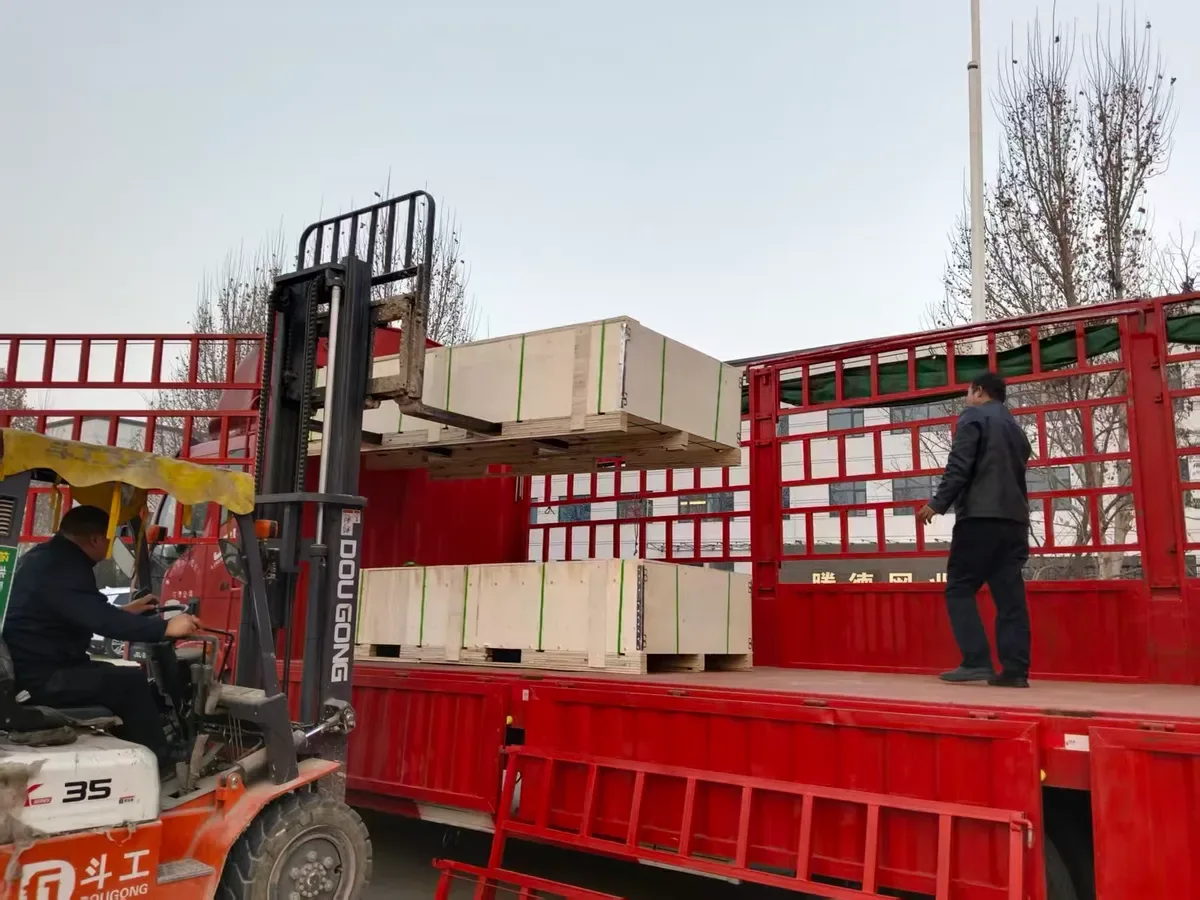
Protegge il materiale durante il trasporto. Definire quantità per rotolo, nastro o foglio e proteggere superfici e bordi.
Trama quadrata: luce netta e diametro del filo. Tela filtrante olandese: designazione della trama e criteri di accettazione delle dimensioni dei pori o della ritenzione, con ASTM E2814 specificato per la tela filtrante industriale. Rete metallica sinterizzata e feltro in fibre metalliche: grado del mezzo filtrante, spessore, permeabilità e prova di ritenzione o integrità selezionata, inclusi fluido di prova e condizioni. Tenere insieme i valori della stessa riga e conservare fluido, metodo e condizioni di prova dei mezzi porosi.
| Operazione seguente | Definire prima del taglio | Bordo o direzione | Controllo finale |
|---|---|---|---|
| Tranciatura dischi | Contorno, dimensione e identità | Bordo tagliato e ritenuta strati | Profilo e punte dei fili |
| Calandratura cilindri | Sviluppo e zona del giunto | Ordito/trama e curvatura | Diametro, giunto e supporto |
| Plissettatura | Strato filtrante, supporto e pieghe | Faccia di lavoro e verso piega | Geometria e continuità strati |
| Montaggio nel telaio | Luce libera e margine di fissaggio | Bordo trattenuto e lato supporto | Area esposta e fissaggio continuo |
Costruzione
La tranciatura di dischi parte da contorno e bordo controllati. La calandratura di cilindri aggiunge orientamento di ordito o trama, direzione di piega e zona della giunzione longitudinale. La plissettatura combina strato filtrante e supporto; il pannello incorniciato o saldato include bordo trattenuto o margine pieno di giunzione.
Tela flessibile, rete sinterizzata unita e feltro metallico non tessuto seguono percorsi diversi. La struttura determina movimentazione, identificazione degli strati e formatura. Il disegno del filtro finito trasferisce tali dettagli a supporto, giunto e interfaccia di montaggio.
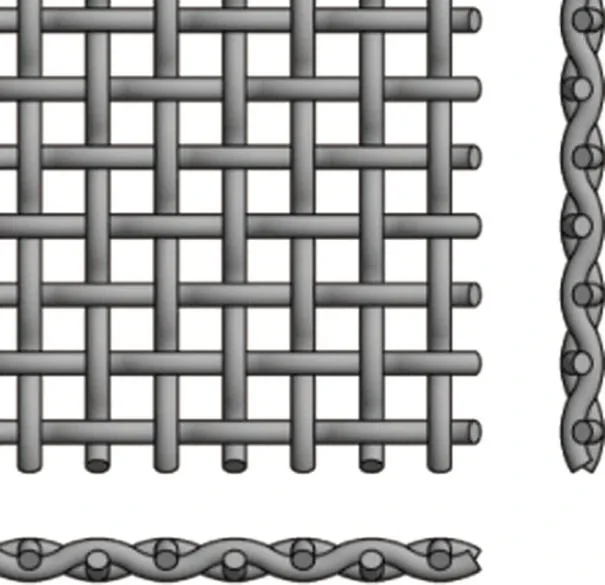
Nella tela a maglia quadra numero mesh, diametro filo e apertura netta appartengono alla stessa riga; da essi deriva l’area aperta. Tela semplice e saia descrivono l’intreccio; le tele olandesi e olandesi inverse hanno disposizioni diverse di ordito e trama. Confronto e tabelle mantengono queste identità.
Per i mezzi sinterizzati conservare strati, spessore, grado e prove associate. La designazione in micron resta legata al metodo definito. Stoccare fogli piani con separatori e angoli protetti, mantenendo leggibili le etichette dei rotoli per avviare la produzione dal materiale specificato.
Rotoli e fogli di mezzo filtrante
Rotoli e fogli alimentano dischi, cilindri, elementi plissettati e telai, oltre a programmi di ricambio identificato per lavorazioni interne.
Rotoli e strisce per il taglio di setacci o la fabbricazione di elementi.
Fogli di materiale filtrante per dischi, cilindri e pannelli.
Un mezzo filtrante sostitutivo chiaramente identificato previene sostituzioni basate unicamente sull'aspetto visivo.
I nastri a tessitura olandese inversa servono i cambiafiltri continui; le tele olandesi formano gli schermi per filtrazione del fuso. Avanzamento e sostituzione seguono il progetto del cambiafiltro e il controllo della pressione differenziale.
Mantenere la designazione del materiale di origine durante tutto il processo di fabbricazione.
Controllare la larghezza utile, lo spessore e le dimensioni del pezzo grezzo.
Ispezionare la presenza di pieghe, fili rotti, delaminazione e contaminazione.
Associare ciascun lotto di nastri o grezzi al materiale filtrante specificato.
Marcare lotto origine, specifica e orientamento su ogni gruppo di sagome o nastri. Interfogli proteggono le superfici; rotoli sostenuti e bordi protetti mantengono la geometria fino al taglio o formatura.
Rotoli e fogli di mezzo filtrante
Selezionare congiuntamente il diametro del filo e la luce libera della fessura; il solo numero di maglia non definisce né l'apertura né l'area aperta.
Leggi la guida→Come confrontare le aperture tessute, le dichiarazioni sui mezzi porosi e gli elementi filtranti con grado di filtrazione testato senza considerare equivalente ogni valore in micron.
Leggi la guida→Usare righe complete abbinate per tele semplici, saie, olandesi e inverse.
Tabelle delle specifiche delle tele metalliche→Mantenere uniti costruzione sinterizzata, grado e condizioni di prova.
Schede prestazionali dei mezzi sinterizzati→Confrontare ordito e trama prima di scegliere la tela da lavorare.
Confronto tra tela, saia, tessitura olandese e olandese inversa→Pianificare separatori, protezioni dei bordi ed etichette di lotto per rotoli, nastri e fogli.
Imballaggio per l'esportazione e spedizione della rete metallica→Scegliere bordi tagliati, strati puntati, anelli e giunzioni longitudinali secondo la funzione di montaggio. Definire apertura attiva, zona serrata, ritenuta degli strati e barriera al bypass sul disegno finito.
Bordi, anelli di ritenuta e giunzioni delle reti filtranti→Rotoli e fogli di mezzo filtrante
Ogni famiglia ha geometria dei pori, spessore, pulibilità e metodo di valutazione propri. Per sostituire un grado in micron si confrontano costruzione e prova insieme.
Lega, larghezza, lunghezza, tipo di armatura, diametro dei fili, orientamento, apertura o grado di filtrazione, finitura dei bordi e metodo di lavorazione previsto.
Un rotolo o un foglio costituisce materiale grezzo per successive lavorazioni. La preparazione dei bordi, la sagomatura, l'unione, il supporto e le interfacce di installazione vengono specificate separatamente per l'elemento finito.
La larghezza nominale descrive il materiale consegnato. Quella utile è assegnabile a sagome accettate dopo i margini di bordo e rifilatura. Il piano usa larghezza utile e orientamento richiesto per dischi, nastri e grezzi da formare.
Conservare lotto, lega, tessitura o grado, spessore e direzione. Separare strutture diverse in magazzino. La nuova sagoma mantiene l’identità del materiale di origine attraverso formatura e montaggio.
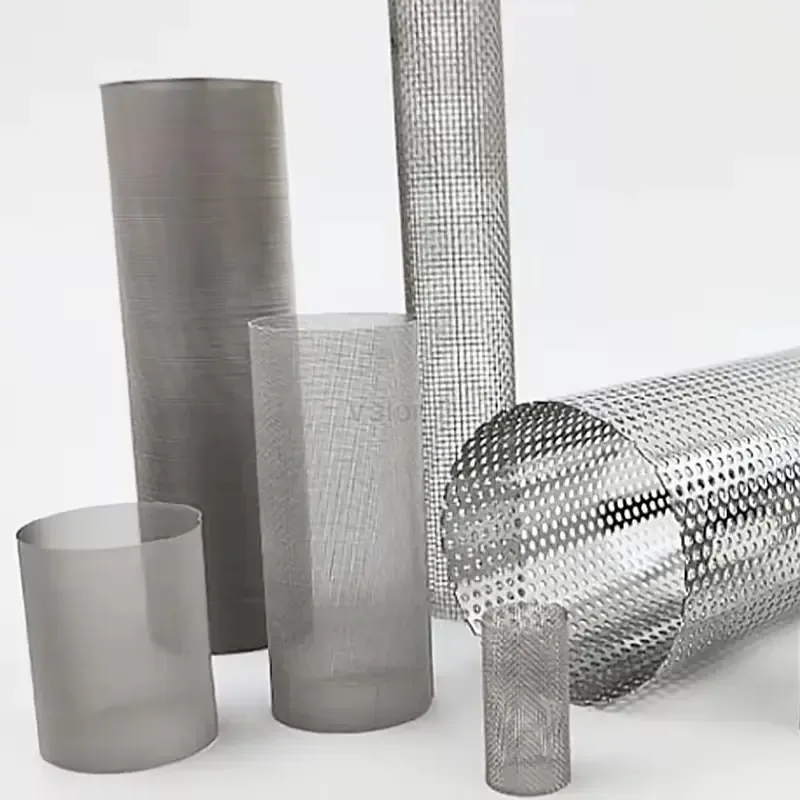
Definiscono le dimensioni, i mezzi filtranti, i giunti e i registri di ispezione prima di confermare l'ordine.