Kaifil
Controllo qualità per componenti di filtrazione
I controlli sui materiali in entrata, il controllo dimensionale in corso di lavorazione e l'ispezione finale collegano il componente consegnato al rispettivo disegno, lotto di materiale e ai requisiti d'ordine.
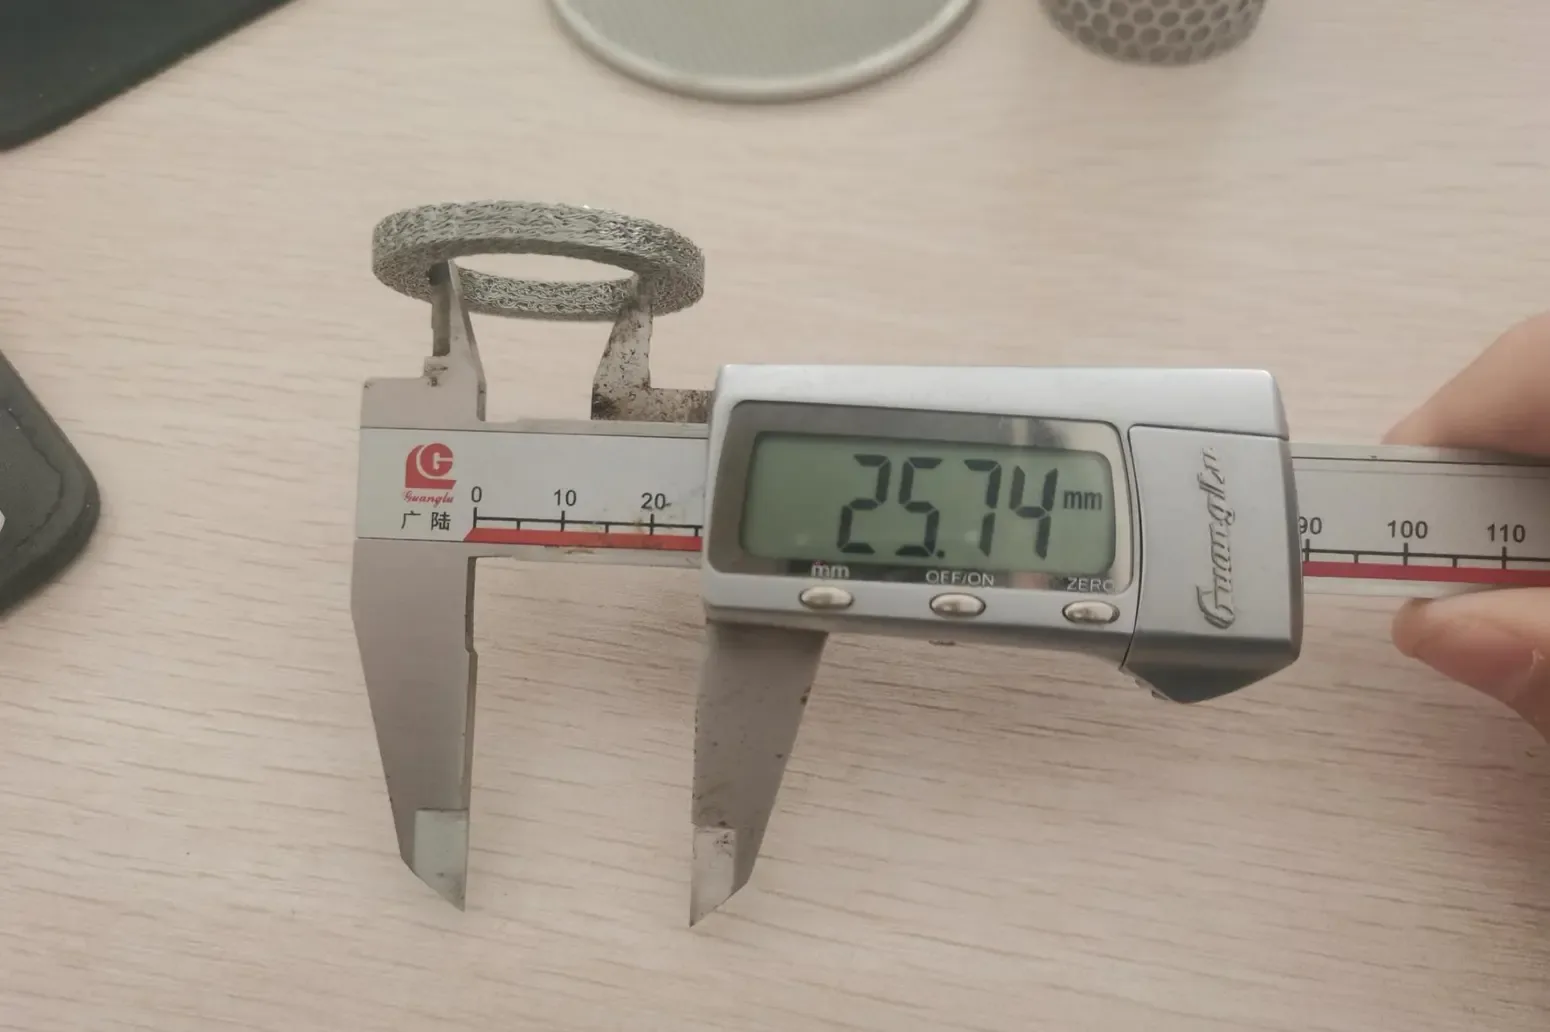
Ispezionare la caratteristica che influisce sull'installazione
Un disco viene controllato sul diametro esterno e sul bordo di tenuta; un cilindro sul diametro, sulla lunghezza e sulla saldatura; un cestello sulla flangia, sul corpo e sull'impugnatura di estrazione. I punti di ispezione seguono il componente anziché affidarsi a un'unica lista di controllo per ogni prodotto.
Certificati dei materiali e registrazioni delle parti finite
Un certificato di materiale identifica il lotto di metallo fornito. Un rapporto dimensionale registra il componente fabbricato. I certificati EN 10204 3.1, le dichiarazioni di conformità e i rapporti di primo articolo possono essere inclusi nell'ordine; nessuno di questi documenti sostituisce un test che non è stato eseguito.
Campionamento e non conformità
Concordare la quantità dei campioni, le caratteristiche critiche e i limiti di accettazione prima della produzione. In caso di problemi di qualità, inviare il componente e il riferimento dell'ordine, il risultato misurato e la documentazione fotografica. Questi dati consentono di identificare la spedizione interessata e di confrontare il risultato con la specifica approvata.
Matrice di ispezione
| Punto di controllo | Metodo o caratteristica | Record disponibile nell'ambito dell'ordine |
|---|---|---|
| Filo e rete metallica in entrata | Numero di maglia, diametro del filo, identificazione della superficie e del materiale | Dettagli del lotto di materiale e certificato di collaudo d'origine ordinato |
| Componente tagliato o formato | Controlli con calibro o strumento di misura su diametro esterno, diametro interno, lunghezza, spessore e accoppiamento critico | Risultati dimensionali rispetto al disegno |
| Componente saldato | Continuità visiva della saldatura o giunzione, allineamento, distorsione e integrità della rete metallica | Note o fotografie di ispezione delle saldature e dell'assemblaggio |
| Pacco filtrante multistrato | Sequenza degli strati, registrazione, tenuta dei bordi e spessore totale | Costruzione del pacco filtrante multistrato e controlli dimensionali |
| Primo campione | Caratteristiche del disegno concordate prima del rilascio del lotto | Checklist, misurazioni e fotografie del primo campione |
| Imballaggio e spedizione | Quantità, contrassegno dei componenti, bordi protetti e condizioni dell'imballaggio | Lista di imballaggio e fotografie richieste prima della spedizione |
La pressione, l'integrità o altri test speciali richiedono un metodo e un'attrezzatura definiti. Confermare la disponibilità dei test e la presenza di terze parti durante la fase di preventivo.
Metodi di controllo e verifiche sui prodotti
Esempi di attrezzature e controlli dimensionali. Metodi, campionamento e rapporti sono concordati per ogni ordine in base a disegno e specifica.
Domande relative a ispezione e documentazione
Quali strumenti di misura vengono impiegati per il controllo routinario?
I controlli di routine includono la verifica del numero di maglia, calibri digitali, strumenti di misura e ispezione visiva delle saldature e dell'assemblaggio. Il metodo selezionato deve soddisfare i requisiti di tolleranza indicati a disegno.
Ogni dimensione viene misurata su ciascun pezzo?
Il piano di campionamento dipende dall'ordine e dalla criticità della caratteristica. Specificare eventuali controlli al 100%, l'approvazione del primo articolo o il piano di campionamento concordato prima dell'evasione dell'ordine.
Una terza parte può effettuare il collaudo dell'ordine?
È possibile coordinare ispezioni di terze parti per gli ordini di commessa. Concordare l'ente di controllo, l'ambito di ispezione, il punto di sosta e il cronoprogramma prima della produzione o della spedizione.
Misurare sulla faccia di lavoro e sui riferimenti di montaggio
Identificare caratteristica controllata e posizione di misura sul disegno. L’apertura della rete si misura tra fili, la fessura del filo profilato sulla faccia di lavoro, il pezzo formato sui riferimenti di sede e profondità. Associare metodo, punti campionati e limite a ogni risultato, descrivendo il componente finito.
Collegare lotto del materiale, identificazione della parte e rapporto dimensionale tramite l’ordine. Registrare separatamente i materiali di rete, sostegno, bordo e tenuta. Marcatura e imballaggio conservano tale relazione alla consegna; il ricevimento può associare parte e documenti senza mescolare gradi filtranti o direzioni di flusso.
Posizioni di controllo per forma del prodotto
| Caratteristica o costruzione | Funzione nel gruppo | Disegno o controllo di accettazione |
|---|---|---|
| Tela tessuta o preondulata | Apertura e filo nelle due direzioni | Area di lavoro, bordo e punti campionati |
| Disco o pacco | Contorno, ordine e spessore finito | Bordo di appoggio, apertura centrale e pacco |
| Coppa o retina bombata | Profondità, calotta e bordo | Riferimento del bordo, parete e sede |
| Cilindro o cestello | Diametro, giunto e sede | Più sezioni, estremità e particolari di estrazione |
| Vaglio a filo profilato | Fessura e geometria dei supporti | Faccia di lavoro, giunti e limiti di montaggio |
| Elemento metallico poroso | Identità del mezzo e risultato della prova definita | Riferimento provino/parte, metodo e condizioni |
Lista di controllo per ispezione e imballaggio protettivo dei filtri
Compilare i dati del componente e restituire la scheda con il disegno di assieme e il riferimento d’ordine.
CSV modificabile con campi per dimensioni, costruzione e controllo del componente.
Esplora Kaifil
Prodotti correlati e guida

Pannelli setaccio a filo profilato
Visualizza dettagli
Dischi filtranti in rete metallica
Visualizza dettagli
Cartucce filtranti in rete metallica pieghettata in acciaio inox
Visualizza dettagliCestelli filtranti rivestiti in rete metallica
Visualizza dettagli
Pacchi filtranti multistrato
Visualizza dettagli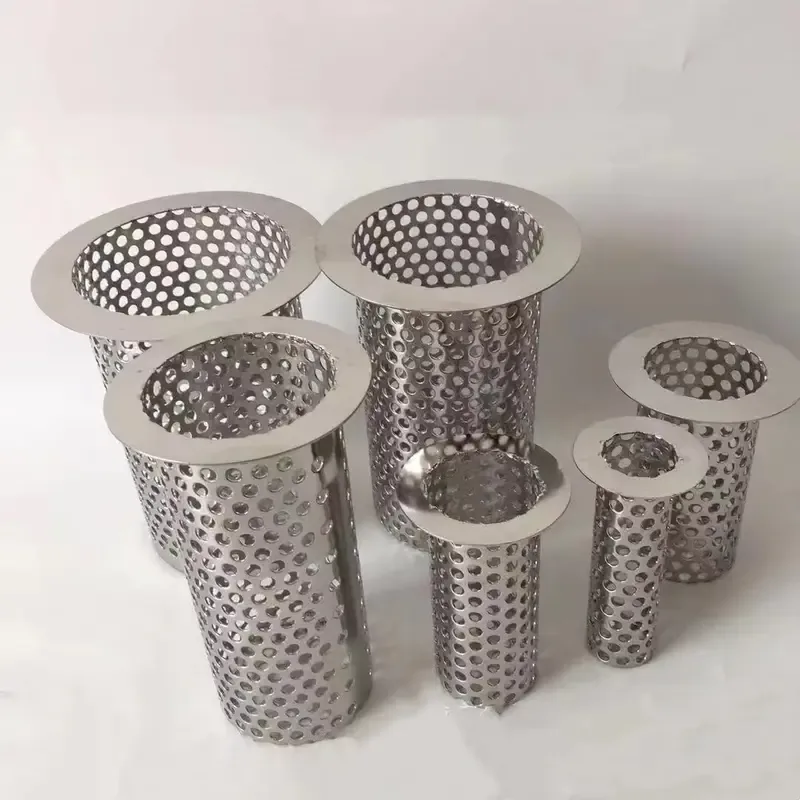
Richiedi un preventivo tecnico
Visualizza dettagli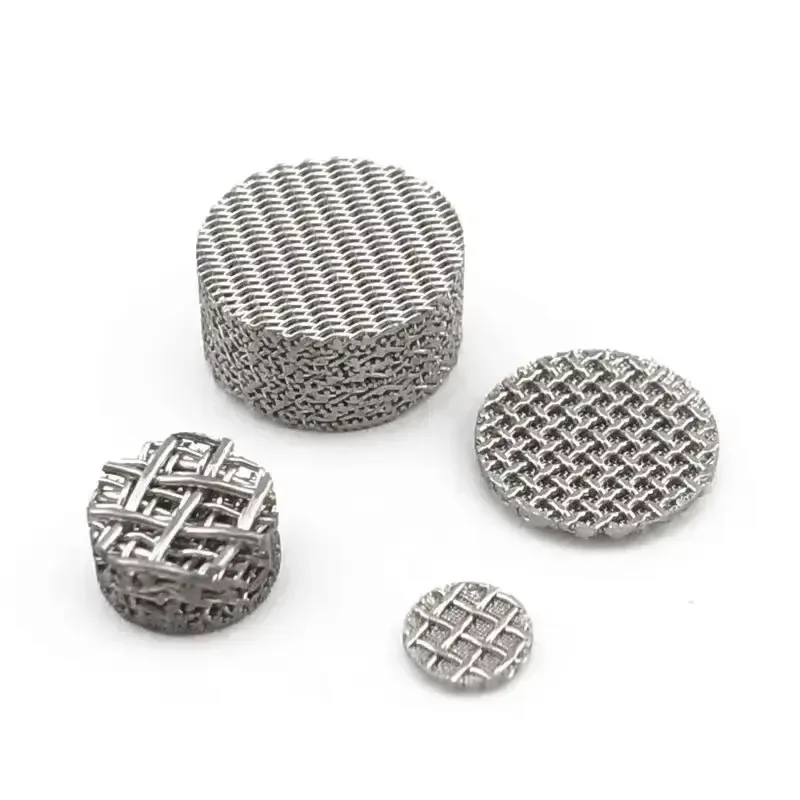
Come specificare un filtro metallico su disegno
Visualizza dettagli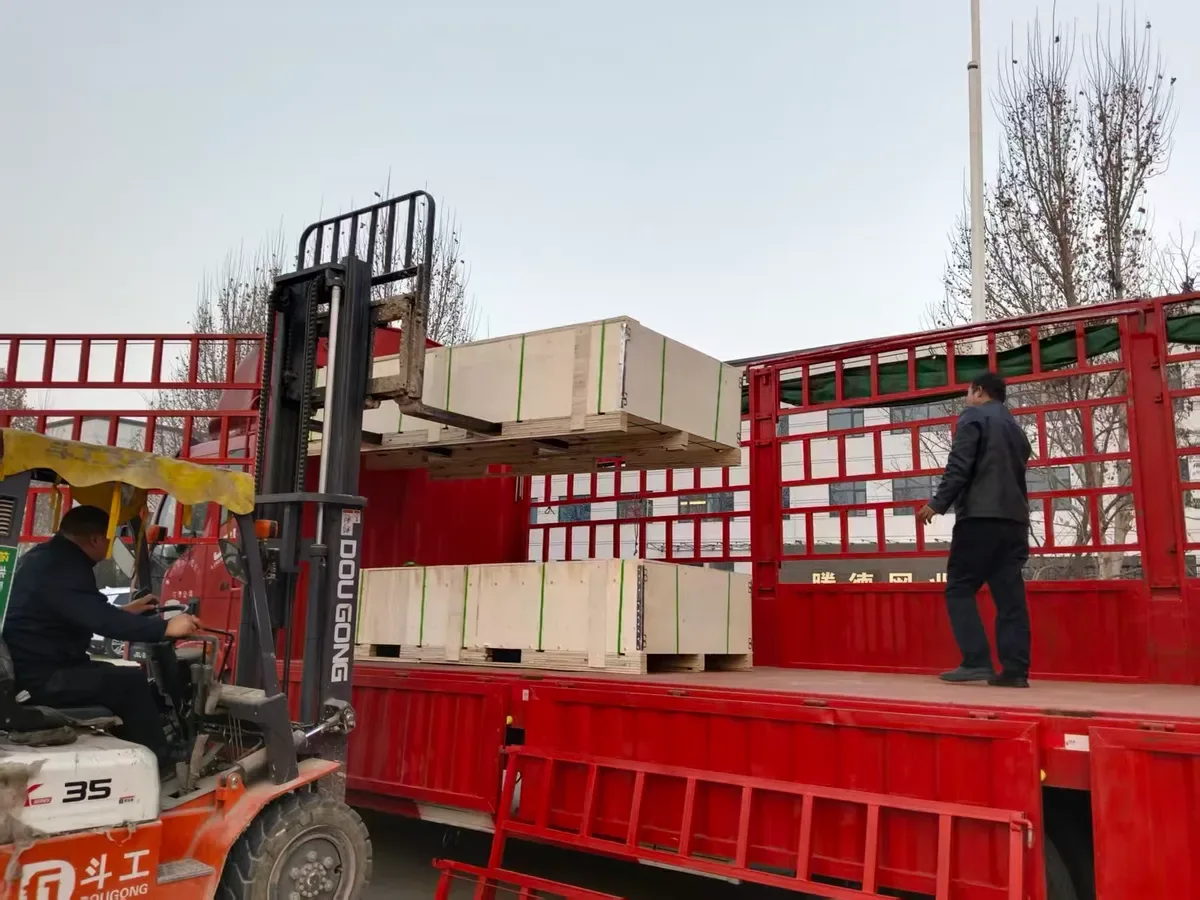
Imballaggio per l'esportazione e spedizione della rete metallica
Visualizza dettagli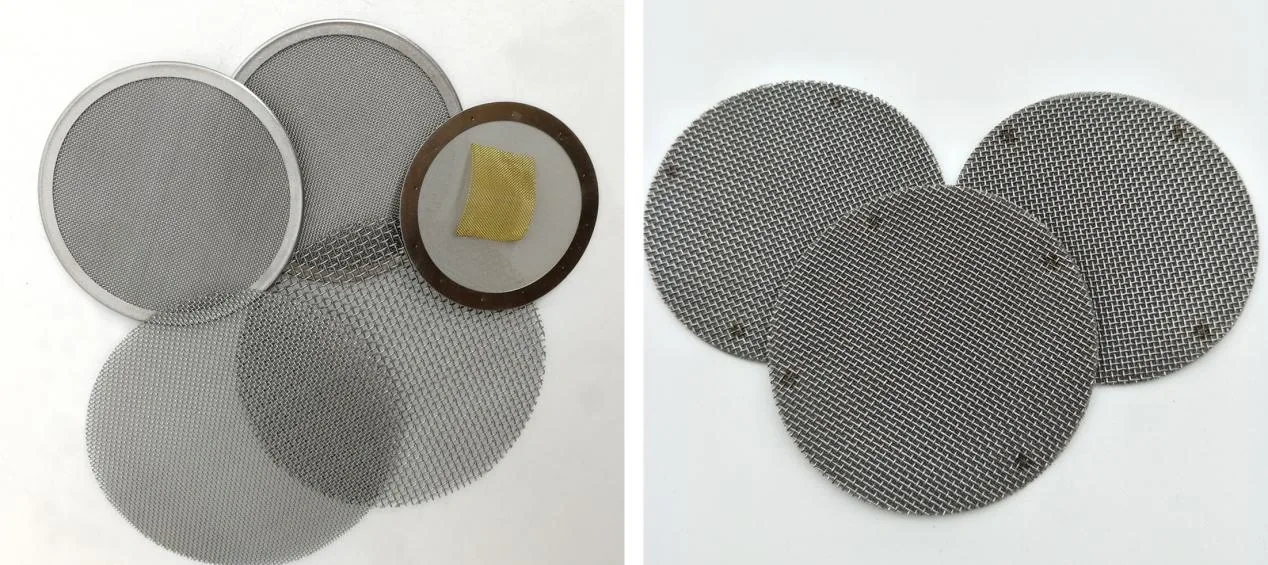
Bordi, anelli di ritenuta e giunzioni delle reti filtranti
Visualizza dettagli
Coppe filtranti in rete: formatura, bordo e montaggio
Visualizza dettagli
Cilindri filtranti in rete metallica
Visualizza dettagli
Dischi filtranti in rete metallica bordati
Visualizza dettagliPacchi filtranti multistrato a forma di rene
Visualizza dettagliPacchi filtranti bordati per estrusori
Visualizza dettagli
Bicchieri filtranti in rete imbutita
Visualizza dettagli
Setacci a rete bombati
Visualizza dettagli
Tazze filtranti flangiate
Visualizza dettagli
Dischi per caffè in rete inox sinterizzata
Visualizza dettagliUgelli filtranti a filo profilato
Visualizza dettagliPannelli curvi a filo profilato
Visualizza dettagliCestelli filtranti per centrifughe
Visualizza dettagliCestelli per vagli a pressione della pasta
Visualizza dettagli
Pulizia degli elementi filtranti metallici riutilizzabili
Visualizza dettagli
Scheda di specifica per vagli a filo profilato
Visualizza dettagli