織金網から完成筒まで
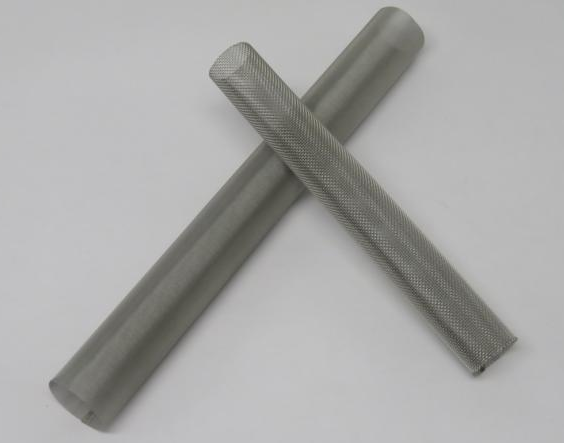
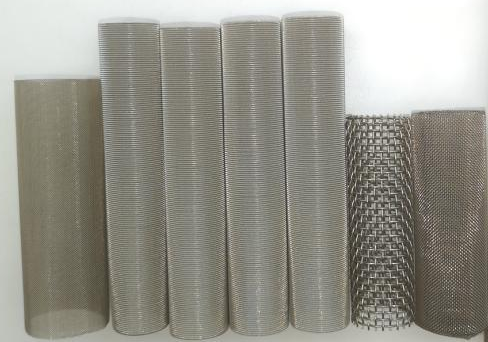
金網を展開円周に合わせて切断し、円筒に成形して縦方向の継ぎ目で接合します。金網がろ過面を構成し、継ぎ目が円周を閉じ、端部補強が着脱時の真円度を保ちます。単層金網筒、パンチング支持体付き金網筒、カラー付き筒は、それぞれ異なる組立構造です。
Kaifilは、ポンプ吸込口、灌漑用スクリーン、ハウジング内の交換用エレメント向けに、縦継ぎを溶接した金属織網フィルター筒を図面に合わせて製作します。目開き、端部接続、パンチング補強は、取付部と流れ方向に合わせて指定します。
金属ワイヤーメッシュ構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
金網を展開円周に合わせて切断し、円筒に成形して縦方向の継ぎ目で接合します。金網がろ過面を構成し、継ぎ目が円周を閉じ、端部補強が着脱時の真円度を保ちます。単層金網筒、パンチング支持体付き金網筒、カラー付き筒は、それぞれ異なる組立構造です。
部品表には金網の鋼種と織り方、パンチング支持体、端部リング、フランジ、取出し部品を個別に記載します。金網が目開きを決め、支持体が半径方向の荷重を受けます。リングは金網を位置決めして切断端を保護します。フランジは取付面を構成し、ハンドルは取出し操作に使用します。金網と加工部品の304または316Lの鋼種を個別に指定します。
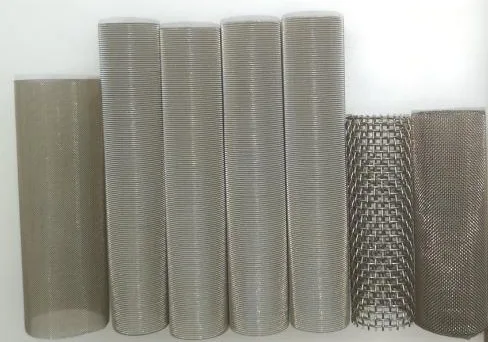
外側から内側へろ過する場合、金網を内側支持体の上流に配置し、固形物を外表面に捕捉します。内側から外側へ流す場合、支持体をろ過層の外側に配置し、固形物を筒内に集めます。逆洗では荷重方向が反転するため、組立図には洗浄時の支持と金網固定方法も記載します。支持体の穴は金網後方の流路です。
表示中の筒はØ80 × 200 mmです。角目金網は20メッシュ、線径0.25 mmで、ピッチ=25.4/20=1.27 mm、目開き=1.02 mm、幾何学的開口率=(1.02/1.27)²=64.5%です。この割合は金網そのものを示します。継ぎ目の重なり、端部リング、支持体が組立筒の露出面積を減らします。
ハウジングの着座径、有効挿入深さ、引き抜きスペースを測定します。平端は受け座に収め、端リングやカラーは位置決め面、フランジはボルト接合面になります。着座幅、シール面、縦継ぎの位置を図面に示します。両端を均等に着座させ、シール部や継ぎ目に液が迂回する経路がないか確認します。
突合せ継ぎか重ね継ぎかを指定し、継ぎ目の出っ張りの許容値を定めます。接合後、両端と中央部、継ぎ目付近で外径と真円度を測定し、全長、遊離した線端、継ぎの連続性、支持体への固定を確認します。目開きは合意した織網の検査方法で測定します。逆洗する場合は、正方向・逆方向の差圧と受入試験を製作前に取り決めます。
| 部位・寸法 | 図面で指定する項目 | 完成品の確認項目 |
|---|---|---|
| 外径(OD) | 筒本体の外径と両端の嵌合径、公差を指定。 | 両端と長さ中央で測定し、真円度と継ぎ目のすき間を確認。 |
| 内径(ID) | 端部金具と支持スリーブを通る有効内径を指定。 | 接合後の最小有効内径を確認。 |
| 全長 | 端面の測定基準、全長、有効挿入深さを指定。 | 両端面間の長さと引抜きスペースを確認。 |
| 長手継ぎ目 | 突合せ・重ね継ぎ、継ぎ目位置、最大突出量を指定。 | 接合の連続性、緩んだ素線、継ぎ目での嵌合を確認。 |
| 端部接続 | 両端の形状、リングやフランジの寸法、座幅、シール面を指定。 | 座の位置合わせとシール面のバイパス経路を確認。 |
| パンチング支持筒 | 支持側、穴径、穴ピッチ、板厚、網の固定方法を指定。 | 層の順序、固定状態、流路を確認。 |
| メッシュ数/インチ | 線径(mm) | 目開き(mm) | 区分 |
|---|---|---|---|
| 10 | 0.64 | 1.91 | 網地の幾何寸法 |
| 20 | 0.508 | 0.76 | 網地の幾何寸法 |
| 20 | 0.25 | 1.02 | 3D構造図 |
| 40 | 0.254 | 0.38 | 網地の幾何寸法 |
| 80 | 0.165 | 0.15 | 網地の幾何寸法 |
各行は、1インチ当たりのメッシュ数、線径、目開きの組み合わせです。交換時は20メッシュの2種類を区別してください。開口率は網地の幾何寸法から求めます。筒の有効面積では、重ね部、端リング、支持体が覆う部分を差し引きます。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
| 案件 | 指定寸法 | 指定網 | 納入段階 |
|---|---|---|---|
| 産業機器用の溶接網筒 | 直径 22 mm、長さ 32 mm / 直径 26 mm、長さ 49.6 mm | AISI 304(1.4301)、目開き800 µm、線径0.25 mm | 試作品を納入 |
| パンチング補強付き細目網筒 | 直径 49、94、112 mm、長さ 493 mm | 33 µmの網とパンチング支持体 | 試験注文分を納入済み(6組、計18本) |
| 灌漑用スクリーンエレメント | 3/4 × 1 インチ / 1.5 × 2 インチ | 30、50、100、150、200メッシュ | 案件は納入済み。当初の引合いで指定された寸法とメッシュ数。 |
ステンレス製の円筒ろ過面、両端の開口部、長手方向の接合部をご確認いただけます。表示構成は外径80 × 全長200 mm、20メッシュ、線径0.25 mm、開口1.02 mmで、径・長さ・端部補強の検討に役立ちます。
3Dモデルを読み込み中
| 項目 | 仕様 | 備考 |
|---|---|---|
| 取付寸法 | 外径、内径、全長は図面指定 | はめ合い径、公差、引き抜きスペースを指定します。 |
| ろ過層 | ステンレス織網 | 織り方、線径、目開きを組み合わせて指定します。 |
| 筒壁構成 | 単層網、積層網、またはパンチング補強付き織網 | 層順、固定方法、通常時と逆洗時の流れ方向を指定します。 |
| 端部接続 | 平端、縁巻き、カラー付き、フランジ付き | 両端の構造、着座幅、シール面を指定します。 |
| 材質オプション | 304 / 316L | 金網、支持材、端部金具の鋼種をそれぞれ指定します。 |
| 使用条件 | 流量、液体、温度、差圧 | 清浄時、目詰まり時、逆洗時の条件を提示します。 |
| 長手継ぎ目 | 突合せ・重ね継ぎ、継ぎ目位置、最大突出量を指定。 | 接合の連続性、緩んだ素線、継ぎ目での嵌合を確認。 |
材質: 金網、支持体、端部部品に304および316Lステンレス鋼を使用し、組立仕様に各部品の鋼種を記載します。
取り外し可能な円筒形エレメントは、有効な開口率と清掃時のアクセス性が確保されている箇所において、ポンプの入口を異物から保護できます。
座面の直径と長さを既存の容器に合わせてから、より細いワイヤークロスを選択してください。
耐食性のある織布と差圧に適したサポート配置を使用してください。
ご相談の際は、次の情報をお知らせください。
角目金網の目開きは25.4をメッシュ数で割り、線径を引いた値です。単位はmmです。表示中の20メッシュ、線径0.25 mmの構成では目開きは1.02 mmです。
金網は粒子を分離します。パンチング支持体は金網を支え、流路を確保します。支持体の穴径は独立した構造仕様です。
外側から内側へ流す場合は金網の内側、内側から外側へ流す場合は金網の外側に配置します。組立仕様には逆洗時の固定方法も定めます。
部品の条件を記入し、組立図および注文番号とともに送付してください。
部品寸法、構造、検査項目を記入できる編集用CSVです。
関連製品と技術資料をご覧ください。

304・316L ステンレス製の平織方目金網をロール、シート、スリット帯、切断ブランクで供給します。
詳細を見る
304または316Lステンレス鋼製の平畳織フィルター金網を、ロール、シート、帯材、切断品で供給します。
詳細を見る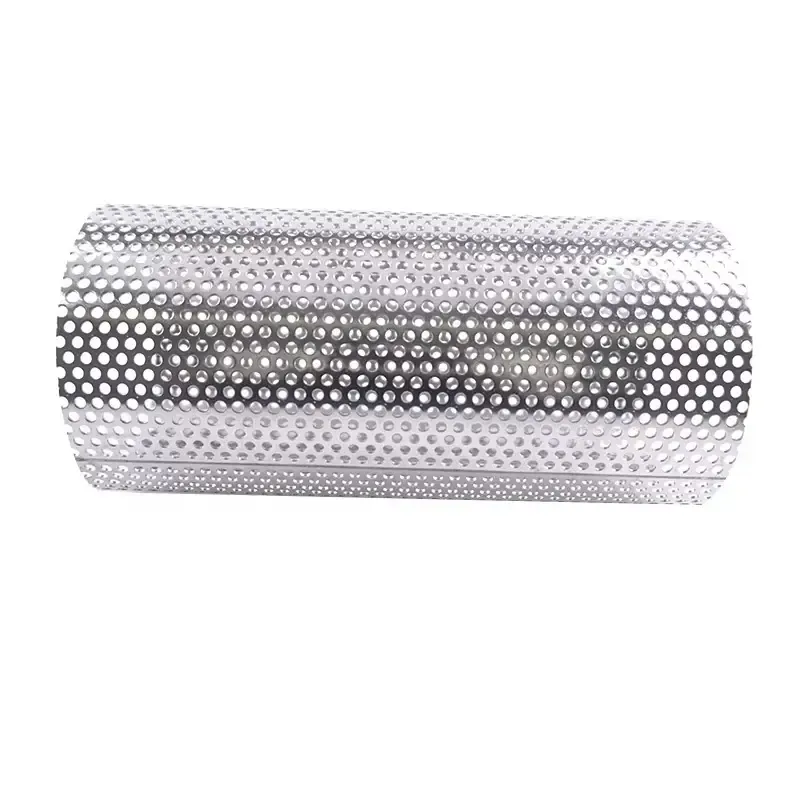
ステンレスのパンチング板を巻いて溶接した支持管です。
詳細を見る
平織、綾織、畳織の工業用純ニッケル金網です。
詳細を見るご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。