
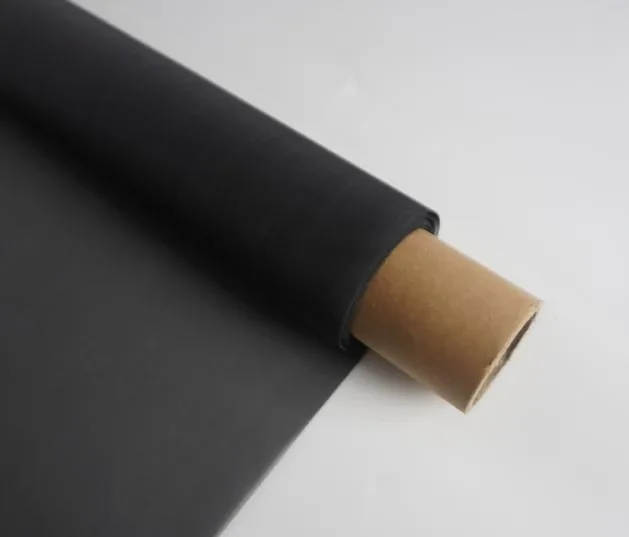
Toile métallique en tungstène
Toile tissée en tungstène pur, ≥99,95 % W, en fil brillant ou noir.
Détails du produitFabrication selon plan
Médias métalliques en rouleaux pleine largeur, bandes refendues, feuilles et découpes pour fabriquer des filtres. La toile se définit par fils et armure complets, la toile frittée par ses couches liées et le feutre par grade, épaisseur et essai ; le format suit l’opération de fabrication.
Sélectionnez par format de livraison
Sélectionnez la famille de médias et le format de livraison ensemble afin de préserver les exigences de découpe, de formage et d'identification en aval.
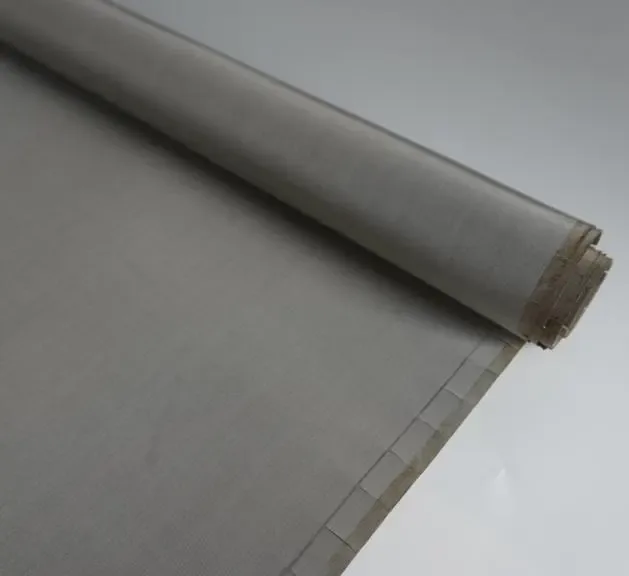
Milieu filtrant continu fourni selon une largeur, une longueur et une conception de mandrin définies.
Voir les produits correspondants →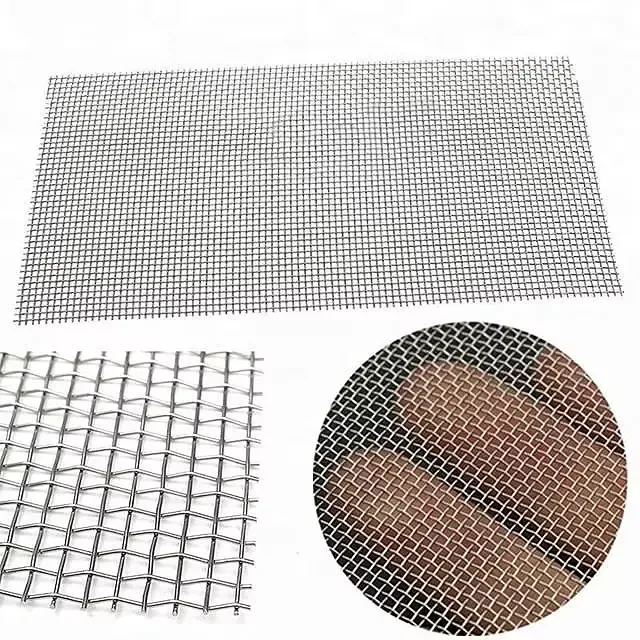
Feuilles de milieu filtrant plat fournies selon des dimensions contrôlées et des exigences de manipulation spécifiques.
Voir les produits correspondants →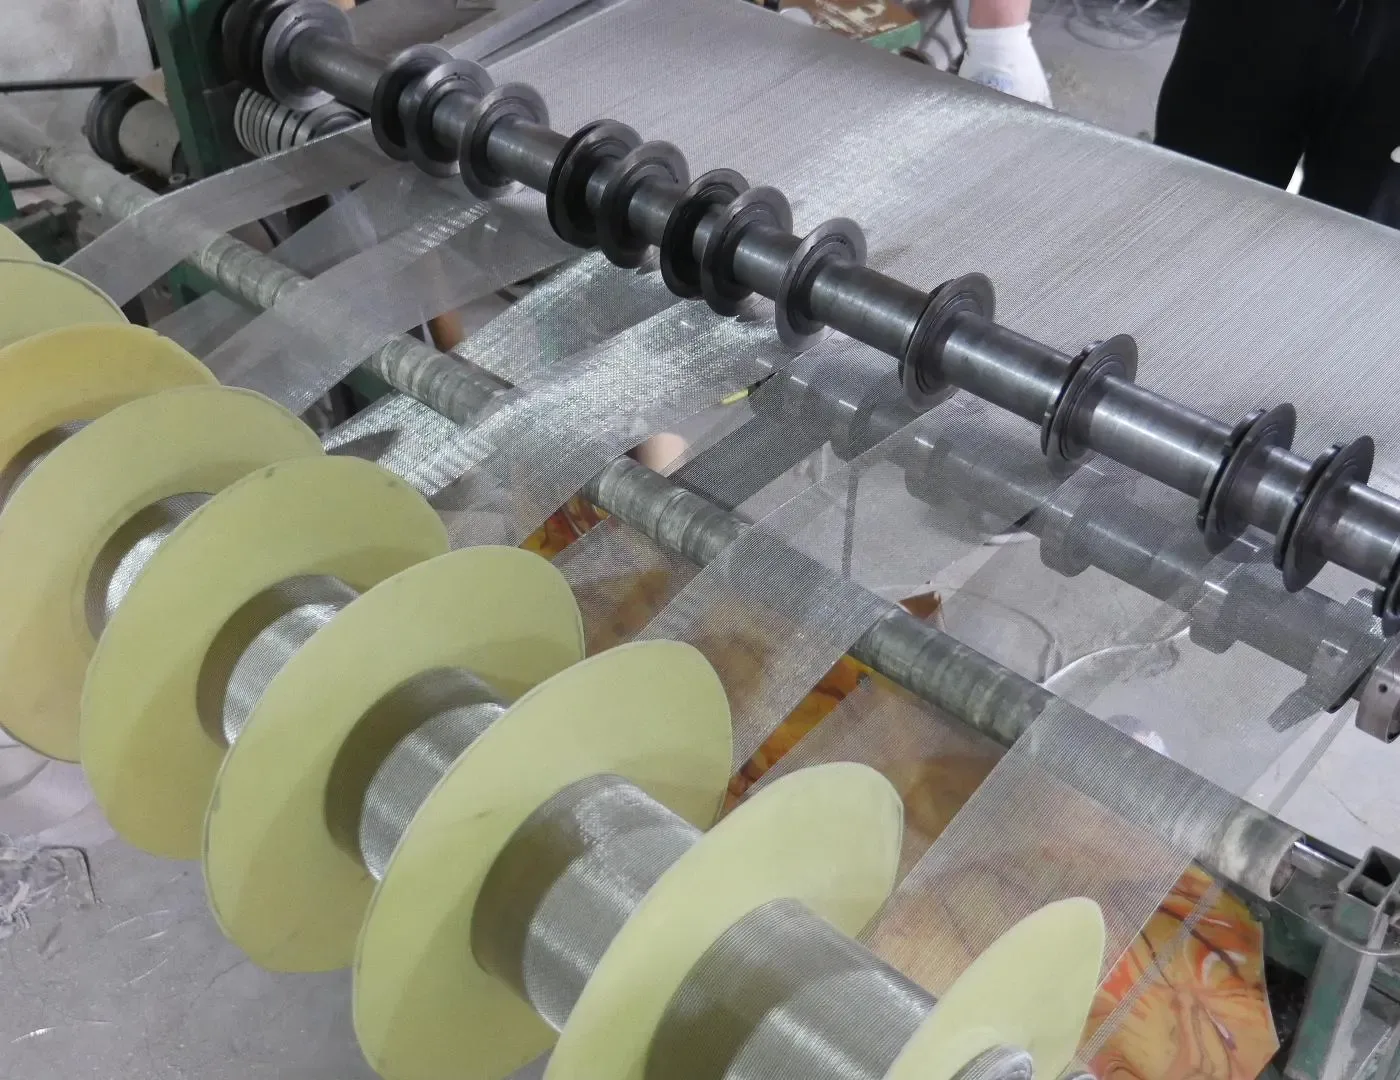
Bandes continues étroites refendues à la largeur requise pour l'enroulement, le formage ou l'assemblage.
Voir les produits correspondants →Rouleaux et feuilles de médias filtrants
15 produits
Toile tissée en tungstène pur, ≥99,95 % W, en fil brillant ou noir.
Détails du produit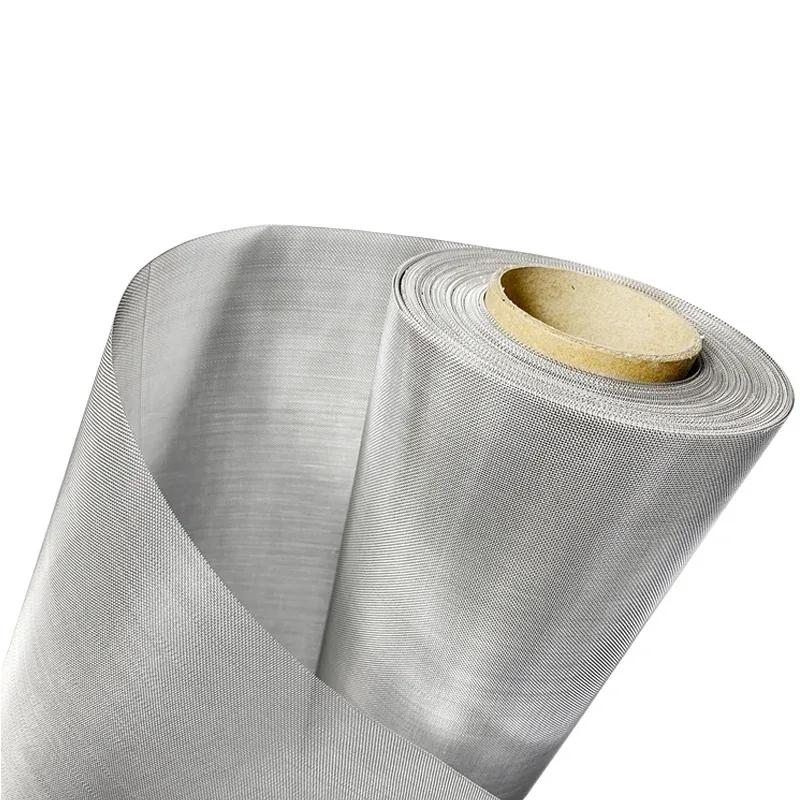
Toile à mailles carrées en rouleaux, feuilles et bandes refendues pour tamisage, filtration de liquides et composants filtrants.
Détails du produit
Kaifil fournit de la toile métallique en acier inoxydable à tissage hollandais uni en rouleaux, en feuilles et en flans découpés.
Détails du produit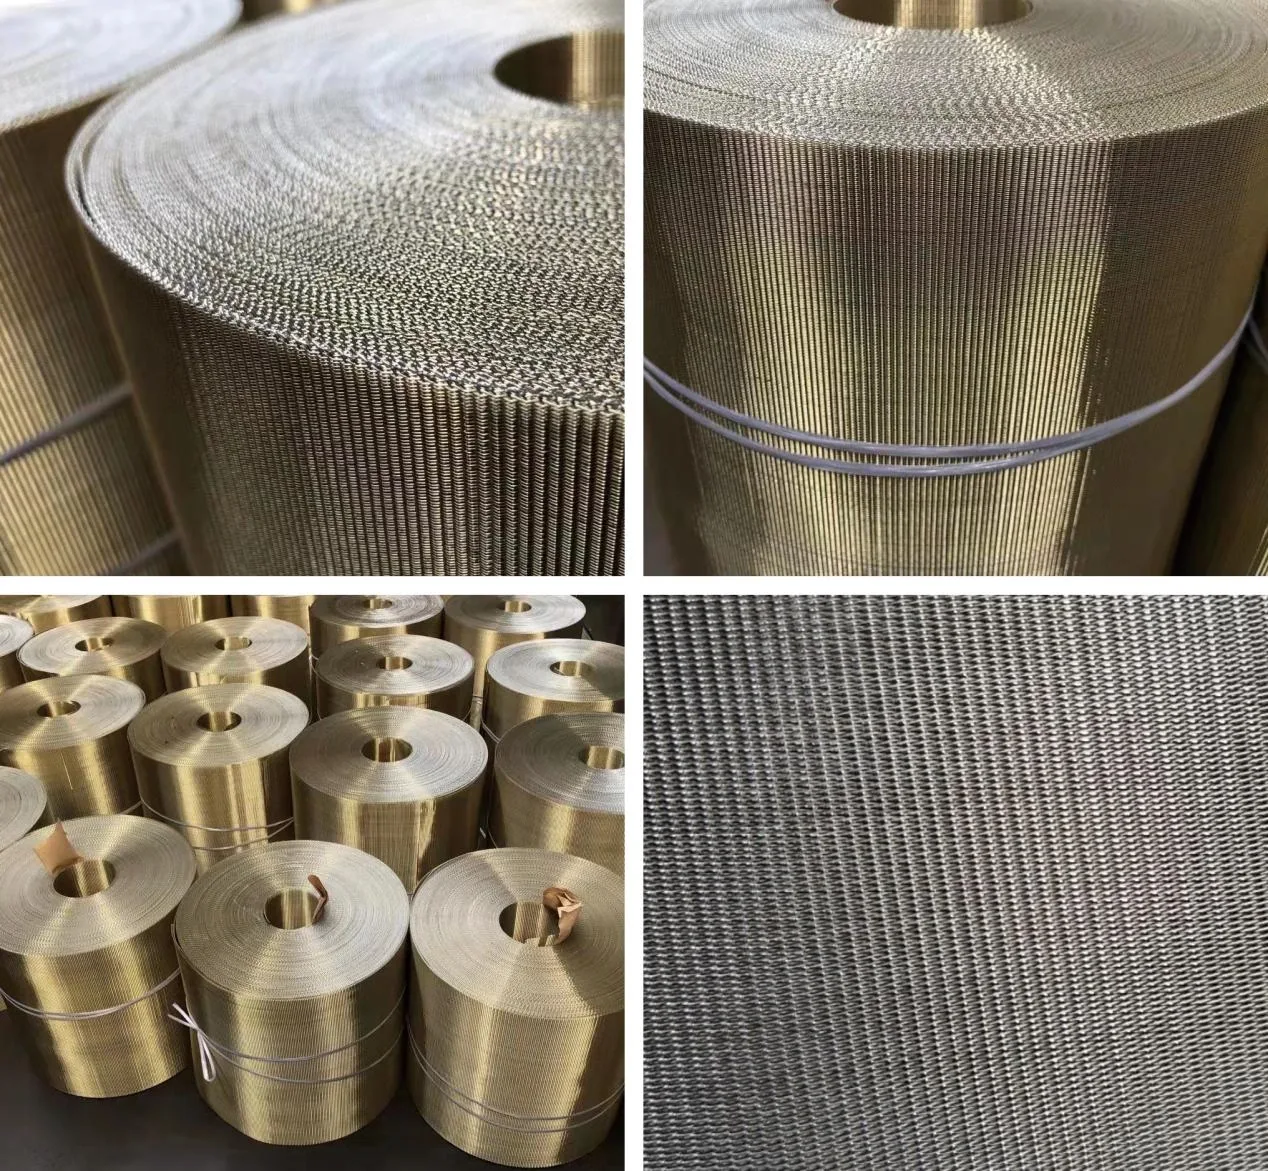
Kaifil fournit des bandes en toile hollandaise inversée en acier inoxydable pour la filtration continue des polymères.
Détails du produit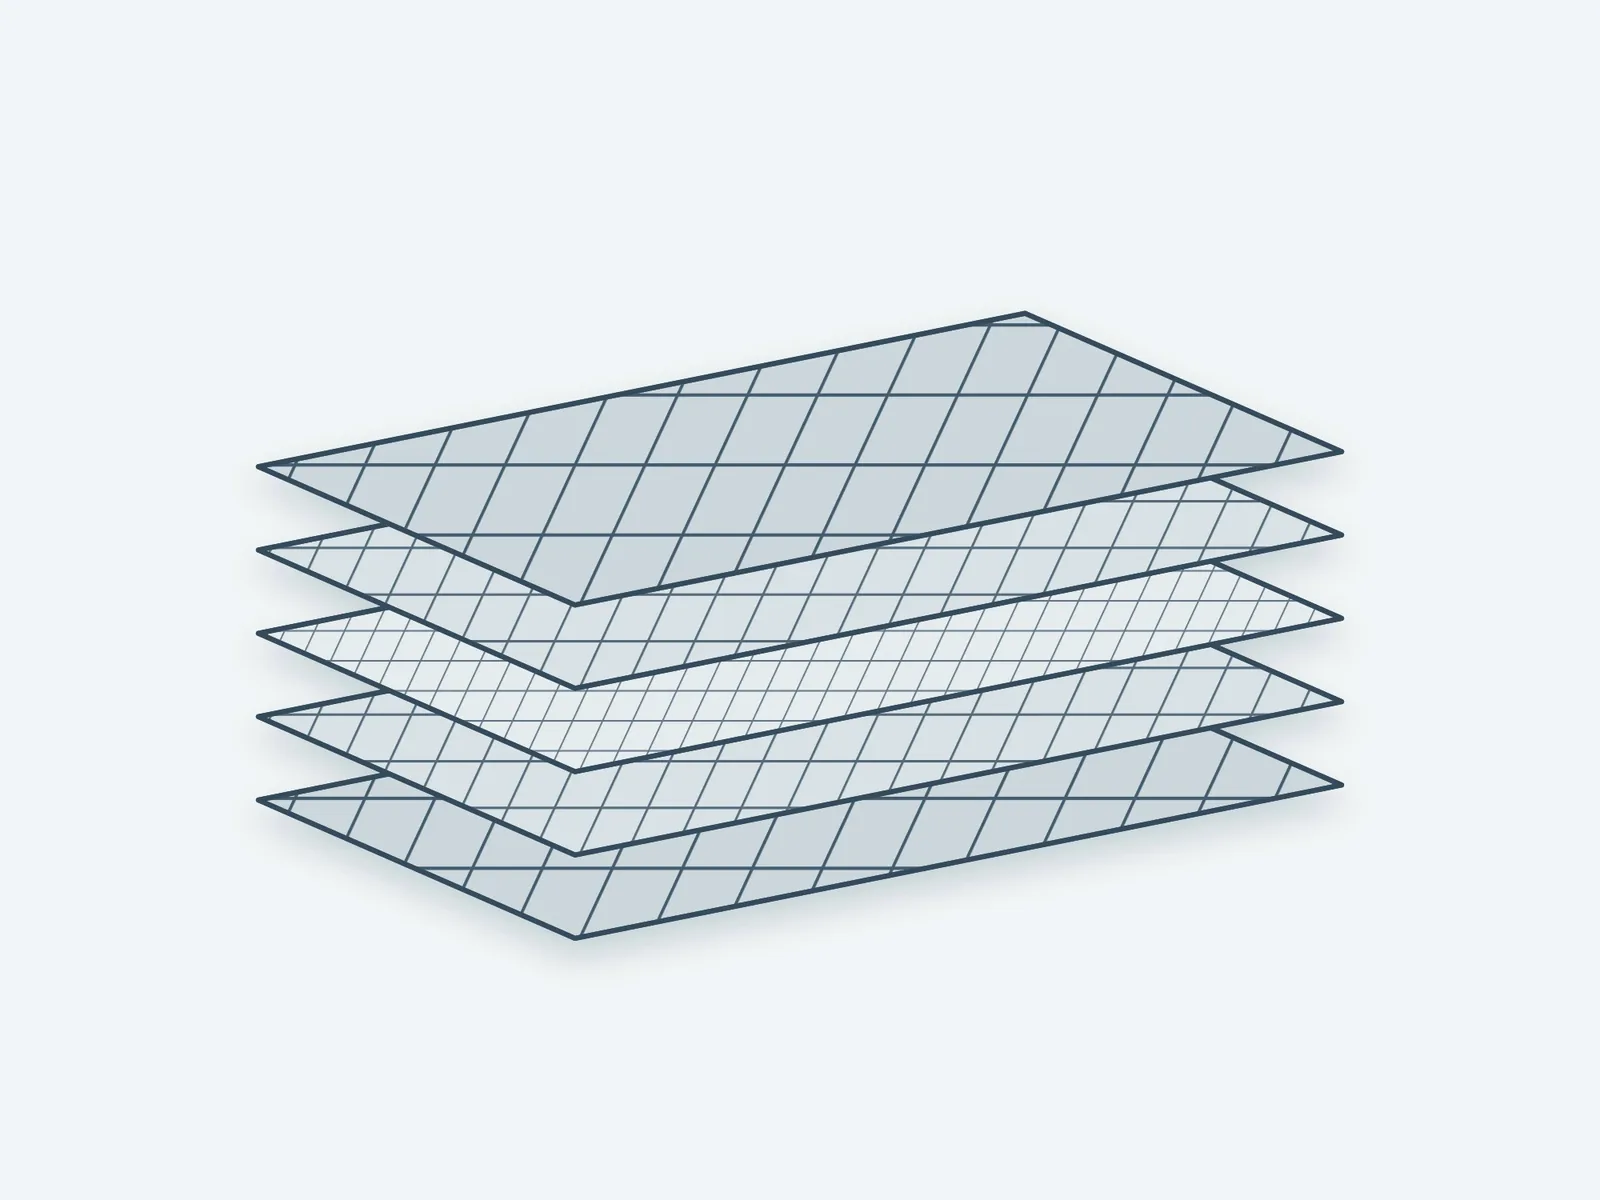
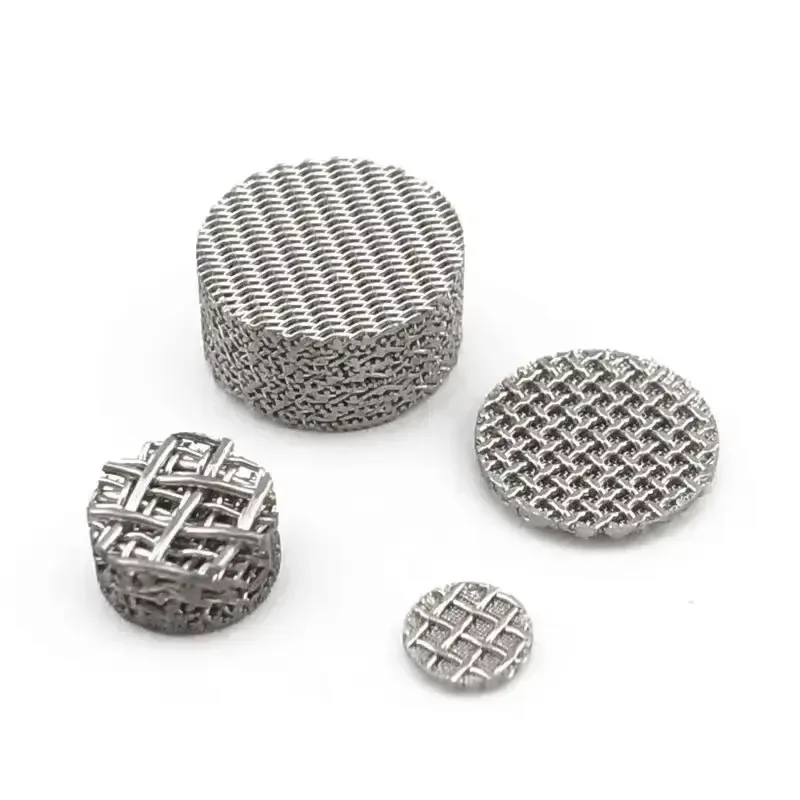
Kaifil fournit de la toile métallique frittée à cinq couches en 304 et 316L pour disques, panneaux et cartouches filtrants.
Détails du produit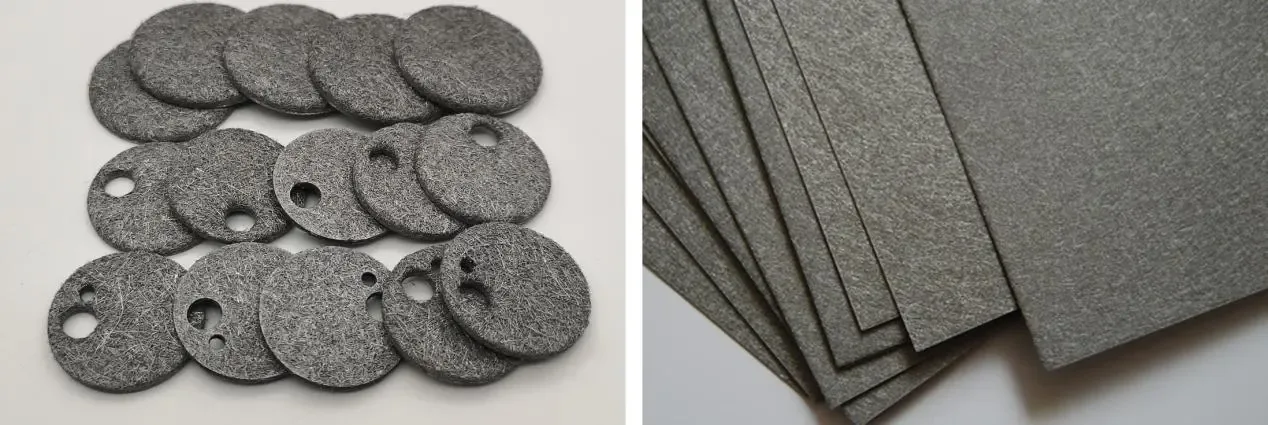
Kaifil fournit du feutre de fibres frittées en acier inoxydable pour cartouches plissées et composants filtrants poreux.
Détails du produit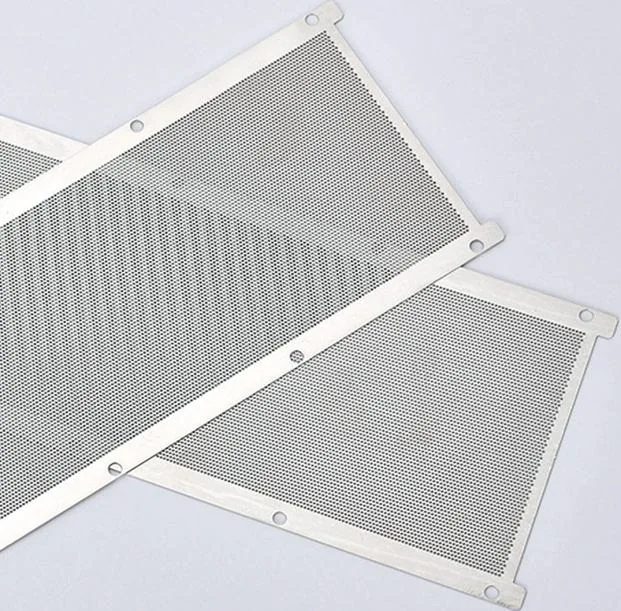
Diviser la feuille en champ actif, périphérie pleine et repères.
Détails du produit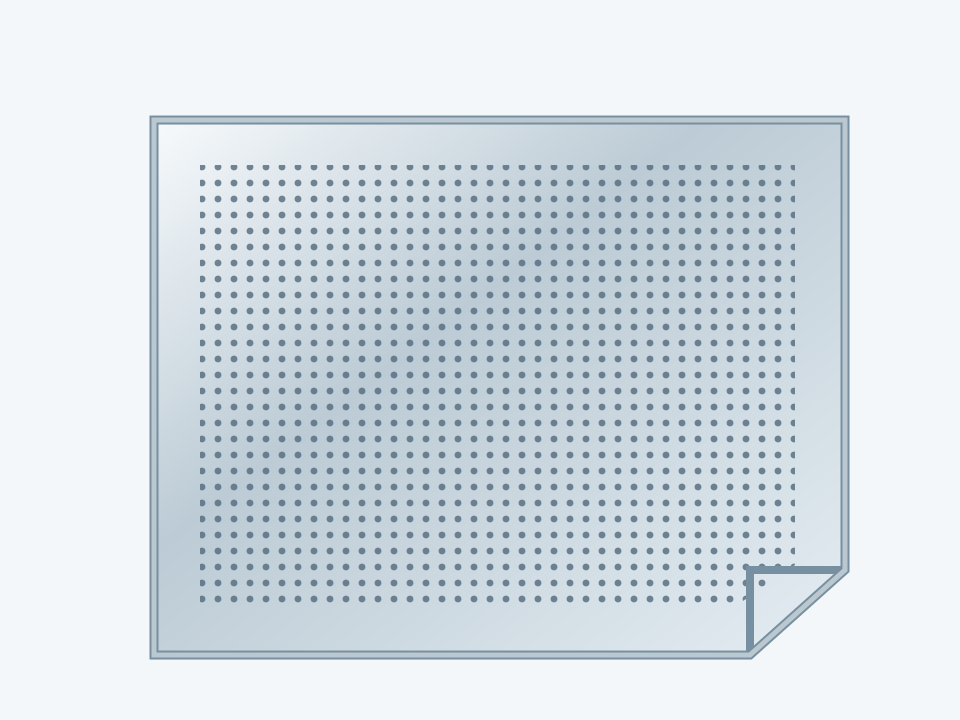
Les tamis en nickel électroformé sont élaborés par dépôt électrolytique autour d'un mandrin gravé afin d'obtenir des réseaux d'ouvertures fins et reproductibles.
Détails du produit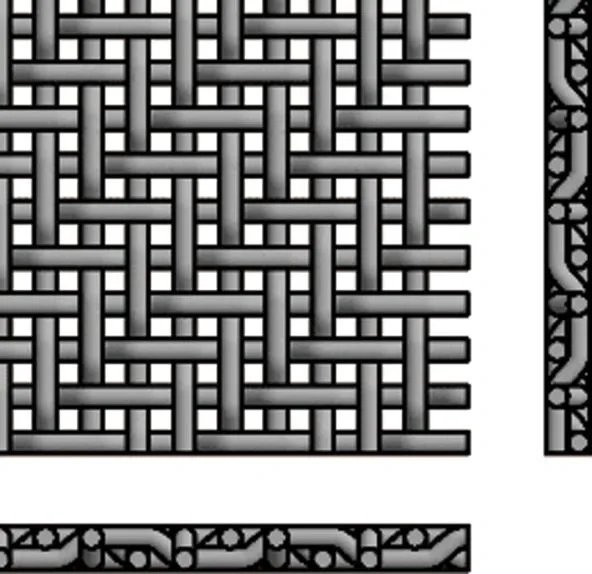
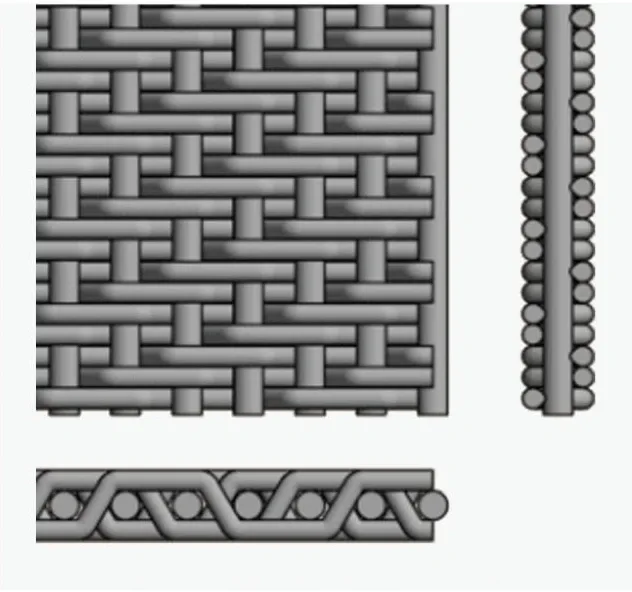
Toile filtrante inox serrée à fils de chaîne et trame différents en sergé.
Détails du produit
Toile tissée en alliage nickel-cuivre des branches Monel 400 et K-500.
Détails du produit
Toile nickel N2, N4, N6 et N8 à armures unie, sergée ou hollandaise.
Détails du produit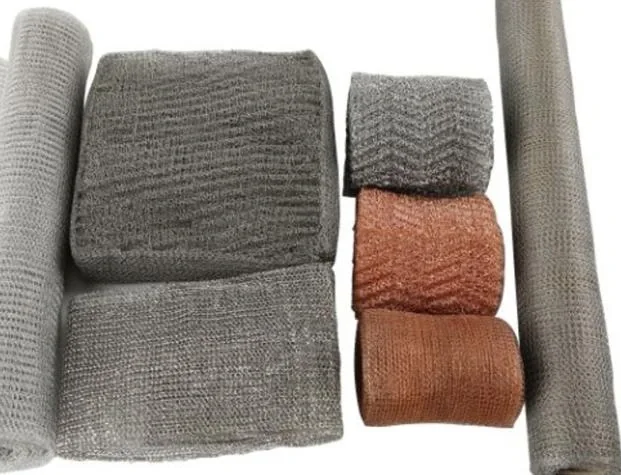
Tricot de fil métallique à boucles imbriquées, livré à plat ou ondulé pour matelas dévésiculeurs, inserts de coalescence et pièces en tricot comprimé.
Détails du produit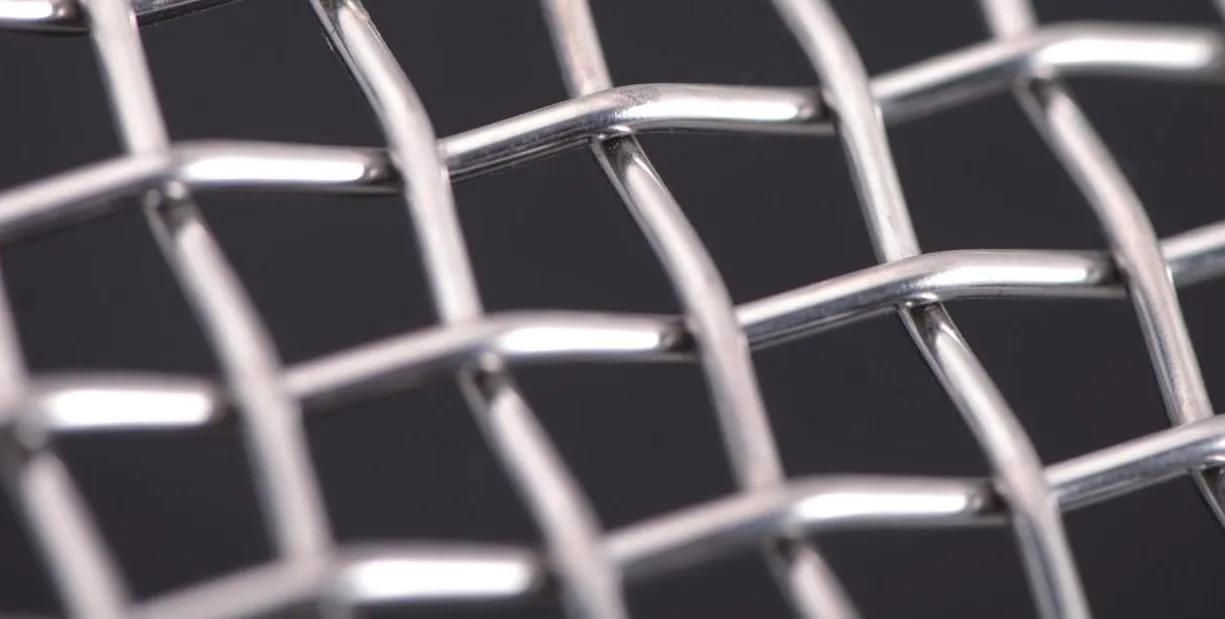
Toile inox préondulée pour criblage, panneaux amovibles et supports de filtration.
Détails du produit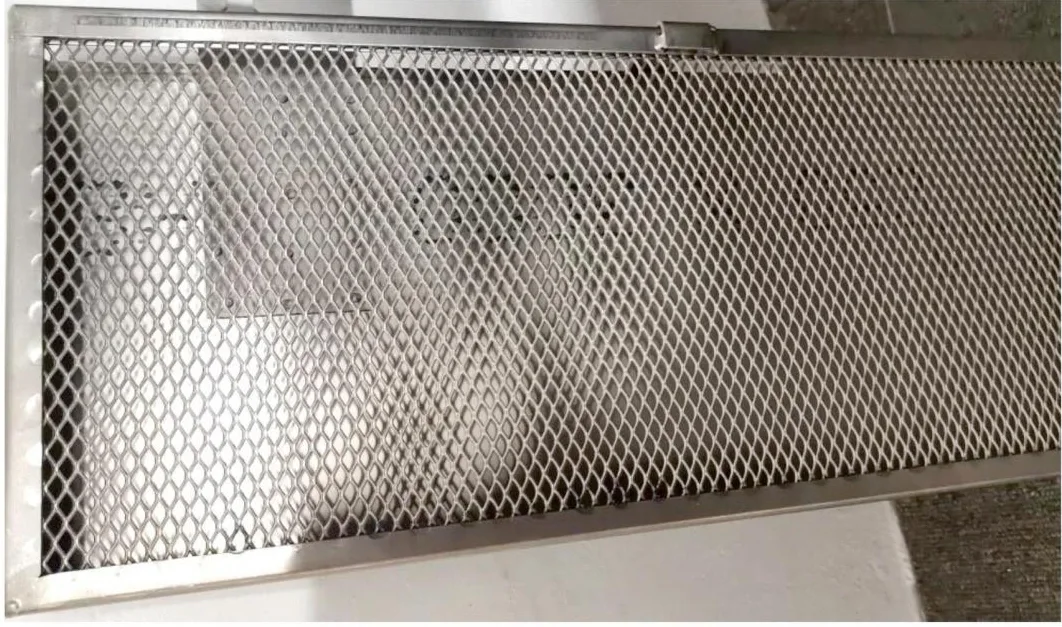
Tôles fendues et étirées à ouvertures losangées continues pour soutien des filtres, drainage et pièces formées.
Détails du produitEffacer les filtres
La largeur à elle seule ne suffit pas à définir un matériau de filtration.
| Construction | Application et montage | À confirmer | Trouver un produit |
|---|---|---|---|
| Rouleaux pleine largeur | Le client transforme un matériau continu en provenance d'un rouleau. | Largeur, longueur, âme, enroulement, zone de bord et conditionnement. | Filtrer les produits |
| Feuilles planes de média filtrant | Le processus en aval commence à partir d'un stock rectangulaire plat. | Format de la feuille, orientation, planéité, bords et intercalaires. | Filtrer les produits |
| Bandes refendues | Le média doit être fourni selon une largeur étroite et contrôlée. | Largeur de bande, longueur, état des bords, prescriptions d’enroulement et de jonction. | Filtrer les produits |
Définir rétention et essai ou géométrie tissée, puis format, alliage et transformation prévue.
Évite la substitution par un nom partiel. Identifier famille et construction complètes avant de choisir le format.
Établit la base du matériau. Employer l’alliage exact par référence ; nickel pur tissé et nickel électroformé sont des constructions distinctes.
Définit le format de livraison. Préciser cotes nominales et largeur utile après réserves de bord.
Favorise la conversion en aval. Repérer chaîne et trame, face filtrante, sens de roulage et bord plein de liaison.
Protège le matériau pendant le transport. Définir quantité par rouleau, bande ou feuille et protéger surfaces et bords.
Toile à mailles carrées : ouverture de maille et diamètre du fil. Toile filtrante hollandaise : armure et critères d’acceptation de porosité ou de rétention selon la base d’essai définie ; l’ASTM E2814 décrit les toiles filtrantes industrielles. Toile frittée et feutre métallique : finesse, épaisseur, perméabilité et essai de rétention ou d’intégrité, avec fluide et conditions d’essai. Conserver les valeurs d’une même ligne avec leur méthode et leurs conditions d’essai.
| Opération suivante | Définir avant découpe | Bord ou direction | Contrôle après transformation |
|---|---|---|---|
| Découpage de disques | Contour, cote et identité du média | Bord coupé et maintien des couches | Profil et extrémités de fils |
| Roulage de cylindres | Flan développé et zone de joint | Chaîne/trame et sens de roulage | Diamètre, joint et support |
| Plissage | Couche filtrante, support et plis | Face de travail et sens des plis | Géométrie et continuité des couches |
| Montage en cadre | Fenêtre libre et marge de fixation | Bord maintenu et côté support | Surface exposée et maintien continu |
Construction
Le découpage des disques commence par un contour et un bord contrôlés. Le roulage des cylindres ajoute orientation chaîne ou trame, sens de cintrage et zone de joint longitudinal. Le plissage associe couche filtrante et support ; un panneau encadré ou soudé inclut bord maintenu ou marge pleine de fixation.
Toile souple, toile frittée liée et feutre métallique non tissé suivent des voies différentes. La structure définit manutention, identification des couches et formage. Le plan du filtre fini transmet ces données au support, au joint et à l’interface de montage.
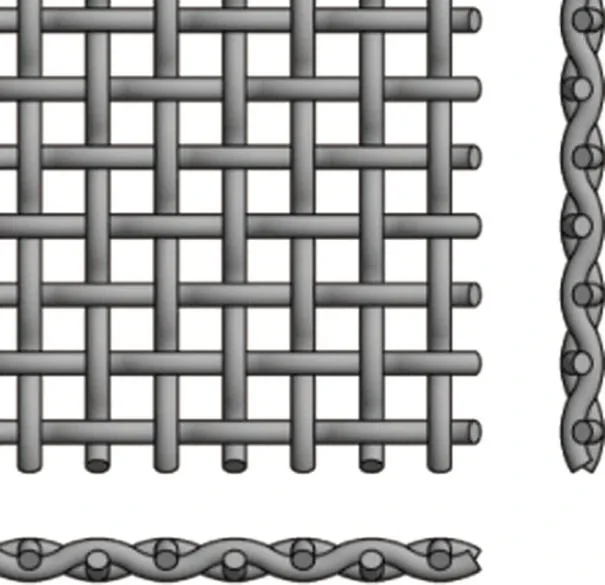
Pour la toile à mailles carrées, nombre de mailles, diamètre de fil et ouverture libre appartiennent à la même ligne ; le taux d’ouverture en découle. Armure unie et sergée décrivent l’entrecroisement ; les toiles hollandaises et inversées ont des arrangements chaîne–trame distincts. Comparatif et tableaux préservent ces identités.
Pour les médias frittés, conserver structure des couches, épaisseur, grade et essais associés. Une valeur en microns reste liée à sa méthode. Stocker les feuilles à plat avec intercalaires et angles protégés, et garder les étiquettes visibles pour démarrer avec la matière spécifiée.
Rouleaux et feuilles de médias filtrants
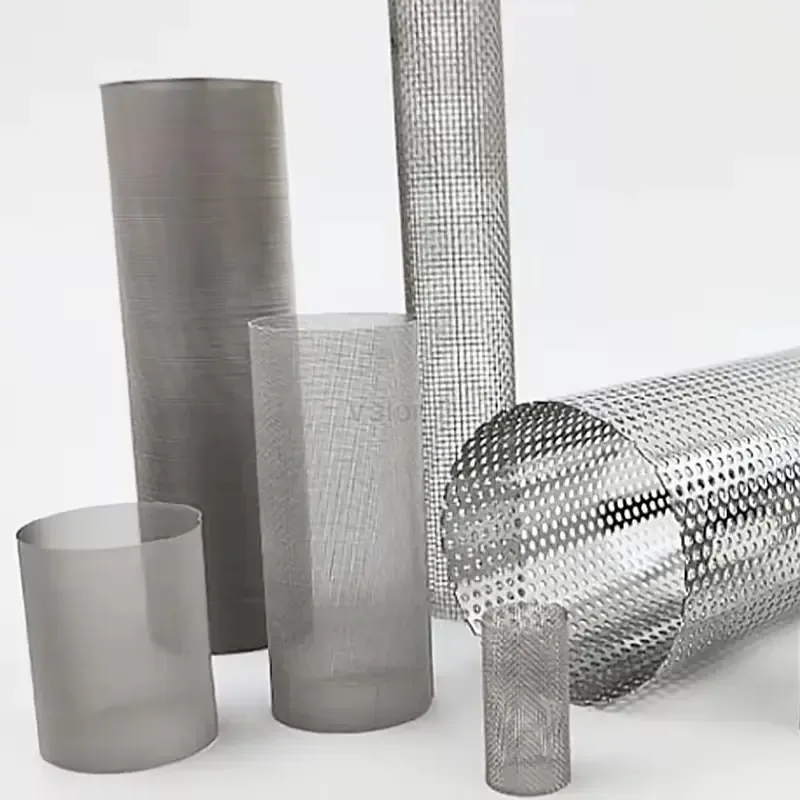
Rouleaux et feuilles alimentent disques, cylindres, éléments plissés et cadres, ainsi que des programmes de rechange identifiés pour transformation interne.
Rouleaux et bandes pour la découpe de tamis ou la fabrication d'éléments.
Feuilles de média filtrant pour disques, cylindres et panneaux.
L'utilisation de milieux de remplacement identifiés évite une substitution basée uniquement sur l'apparence visuelle.
Les bandes à tissage hollandais inversé équipent les changeurs de tamis continus ; les toiles hollandaises servent aux tamis de filtration des polymères fondus. Avancement et remplacement suivent la conception du changeur et la régulation de pression différentielle.
Conserver la désignation du matériau d'origine tout au long de la fabrication.
Vérifiez la largeur utile, l'épaisseur et la taille du flan.
Inspecter les plis, les fils rompus, le délaminage et la contamination.
Associer chaque lot de bandes ou de flans au média filtrant spécifié.
Repérer lot d’origine, spécification et orientation sur chaque groupe de découpes ou bandes. Les intercalaires protègent les surfaces ; rouleaux soutenus et bords protégés préservent la géométrie jusqu’à la découpe ou au formage.
Rouleaux et feuilles de médias filtrants
Sélectionnez le diamètre du fil et l'ouverture de maille ensemble ; le nombre de mailles seul ne définit ni l'ouverture ni la surface d'écoulement.
Lire le guide→Comment comparer les ouvertures tissées, les caractéristiques des milieux poreux et les éléments filtrants testés sans traiter chaque valeur en microns comme équivalente.
Lire le guide→Utiliser les lignes appariées complètes pour armures unies, sergées, hollandaises et inversées.
Tableaux de spécifications des toiles métalliques→Conserver ensemble construction frittée, grade et conditions d’essai.
Fiches de performance des médias frittés→Comparer chaîne et trame avant de choisir une toile à transformer.
Comparaison des tissages uni, sergé, hollandais et hollandais inversé→Prévoir intercalaires, protection des bords et lots pour rouleaux, bandes et feuilles.
Emballage export et expédition de toile métallique→Choisir bords coupés, couches pointées, cerclages et joints longitudinaux selon leur fonction. Définir fenêtre active, zone serrée, maintien des couches et limite de contournement sur le plan fini.
Bords, cerclages et joints des toiles filtrantes→Rouleaux et feuilles de médias filtrants
Chaque famille possède géométrie des pores, épaisseur, nettoyabilité et méthode de classement propres. Un remplacement à grade micron donné compare construction et base d’essai ensemble.
Alliage, largeur, longueur, tissage, diamètres de fil, orientation, ouverture ou nuance, état des bords et méthode de transformation prévue.
Un rouleau ou une feuille constitue un matériau destiné à une transformation ultérieure. La préparation des bords, le formage, l'assemblage, le support et les interfaces d'installation sont spécifiés séparément pour l'élément fini.
La largeur nominale décrit la matière livrée. La largeur utile reçoit les découpes acceptées après réserves de bord et de délignage. Le plan place disques, bandes et flans suivant cette largeur et l’orientation requise.
Conserver lot d’origine, alliage, armure ou grade, épaisseur et sens. Stocker séparément les constructions différentes. Une nouvelle découpe garde l’identification de sa matière jusqu’au formage et à l’assemblage.
Définissez dimensions, média, assemblages et documents de contrôle avant confirmation.