
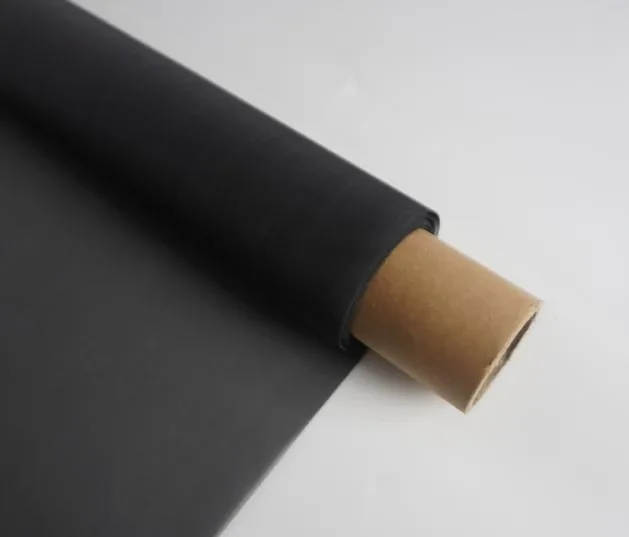
Wolframdrahtgewebe
Gewebe aus reinem Wolfram, ≥99,95 % W, mit blankem oder schwarzem Draht.
ProduktdetailsFertigung nach Zeichnung
Metallische Filtermedien als breite Rollen, Spaltbänder, Platten und Zuschnitte für den Filterbau. Drahtgewebe wird durch vollständige Draht- und Bindungsangaben, Sintergewebe durch verbundene Lagen und Metallfaservlies durch Grad, Dicke und Prüfbasis definiert; das Lieferformat folgt dem nächsten Fertigungsschritt.
Nach Lieferformat auswählen
Wählen Sie die Medienfamilie und das Lieferformat gemeinsam aus, damit nachgelagerte Anforderungen an Schneiden, Umformen und Kennzeichnung berücksichtigt werden.
Endloses Filtermedium, geliefert in definierter Breite, Länge und Kernanordnung.
Passende Produkte ansehen →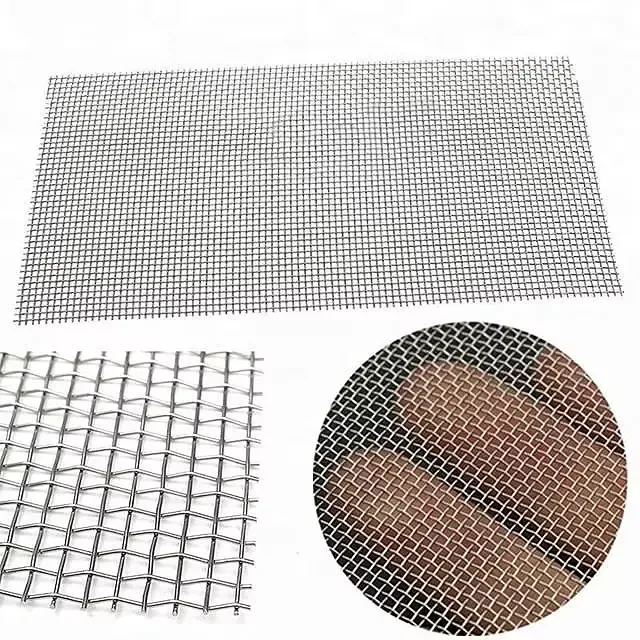
Flache Filtermedientafeln mit festgelegten Abmessungen und Handhabungsanforderungen.
Passende Produkte ansehen →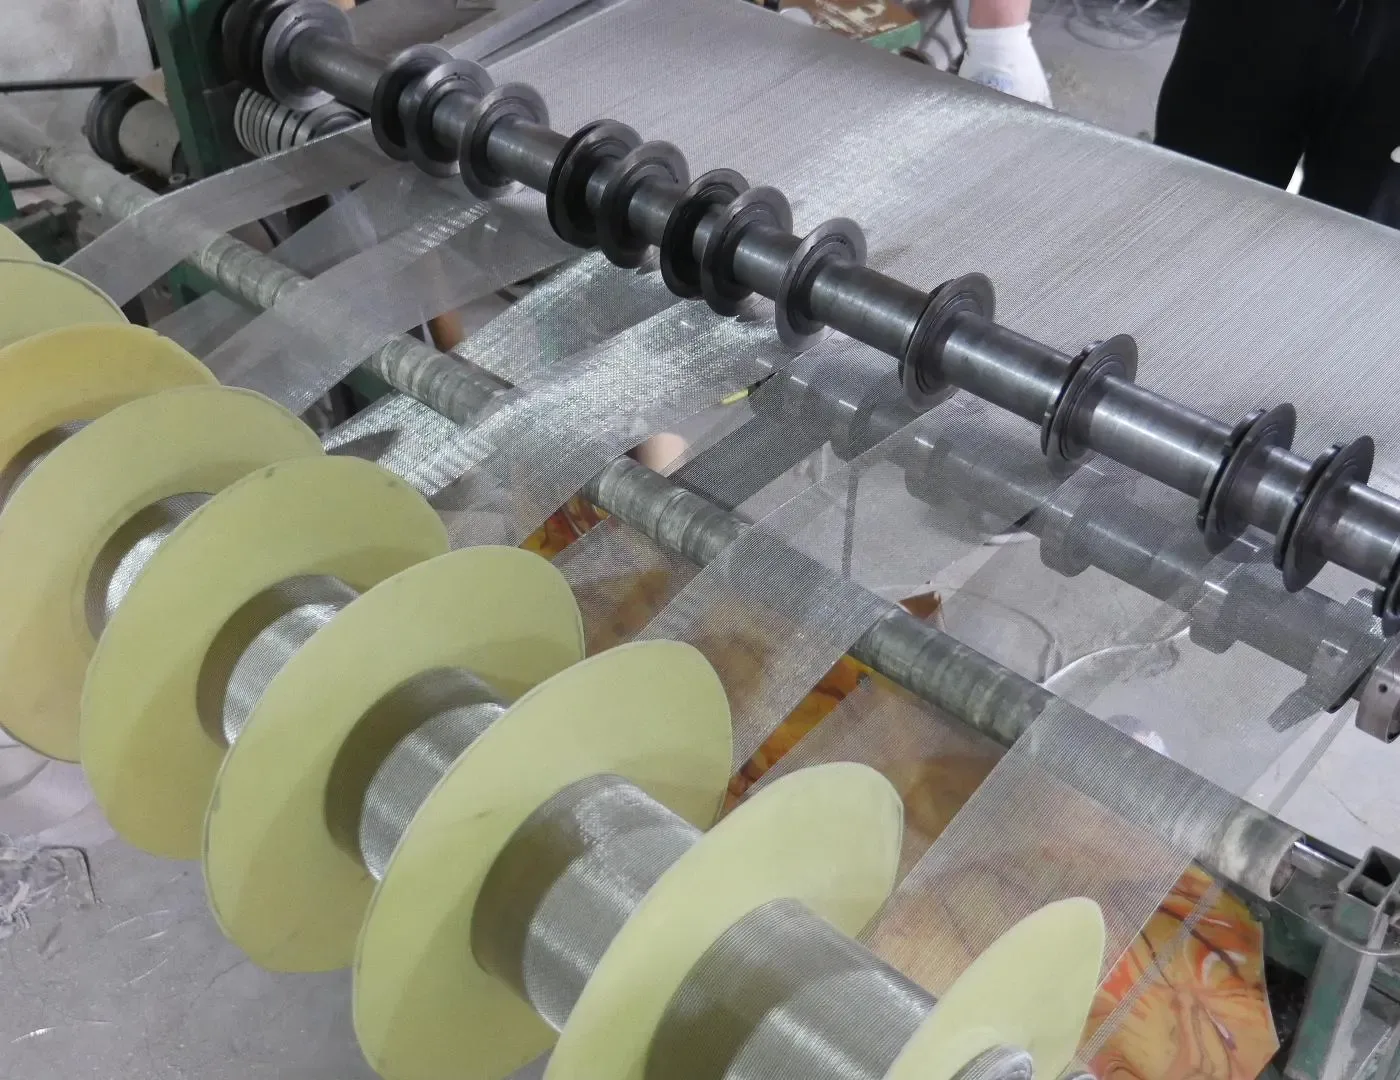
Schmale, auf Breite längsgeschnittene Endlosbänder zum Wickeln, Formen oder Montieren.
Passende Produkte ansehen →Filtermedien in Rollen und Tafeln
15 Produkte
Gewebe aus reinem Wolfram, ≥99,95 % W, mit blankem oder schwarzem Draht.
Produktdetails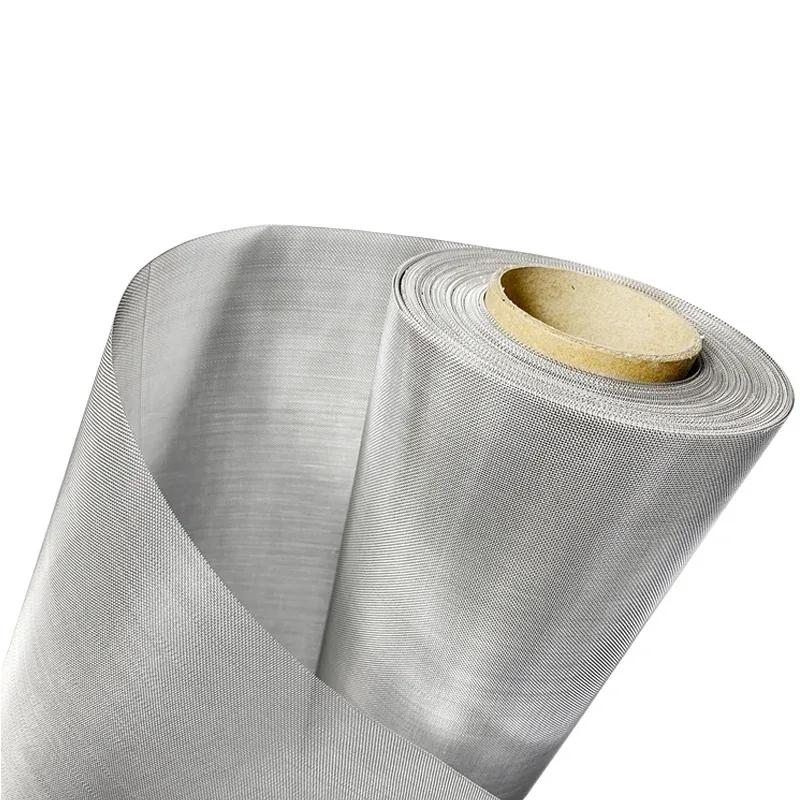
Drahtgewebe mit quadratischen Maschen als Rollen, Tafeln und Spaltbänder für Partikelsiebung, Flüssigkeitsfiltration und Filterbauteile.
Produktdetails
Kaifil liefert Edelstahlgewebe in glatter Tresse als Rollen, Bleche und zugeschnittene Zuschnitte.
Produktdetails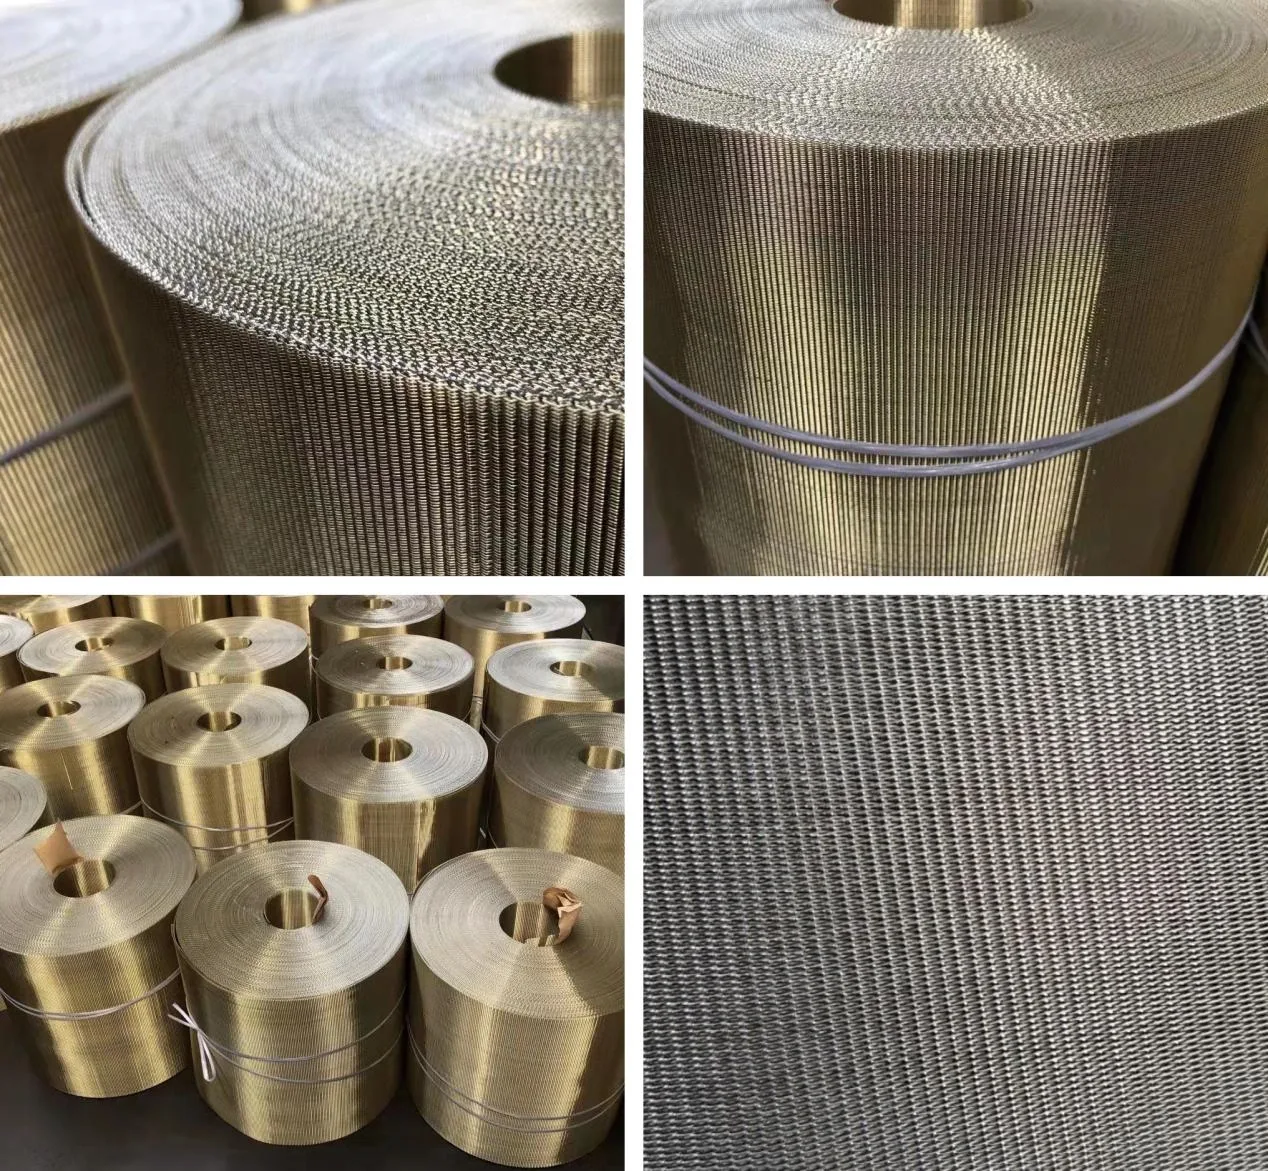
Kaifil liefert Filterbänder aus Edelstahl in umgekehrter Tresse für die kontinuierliche Polymerfiltration.
Produktdetails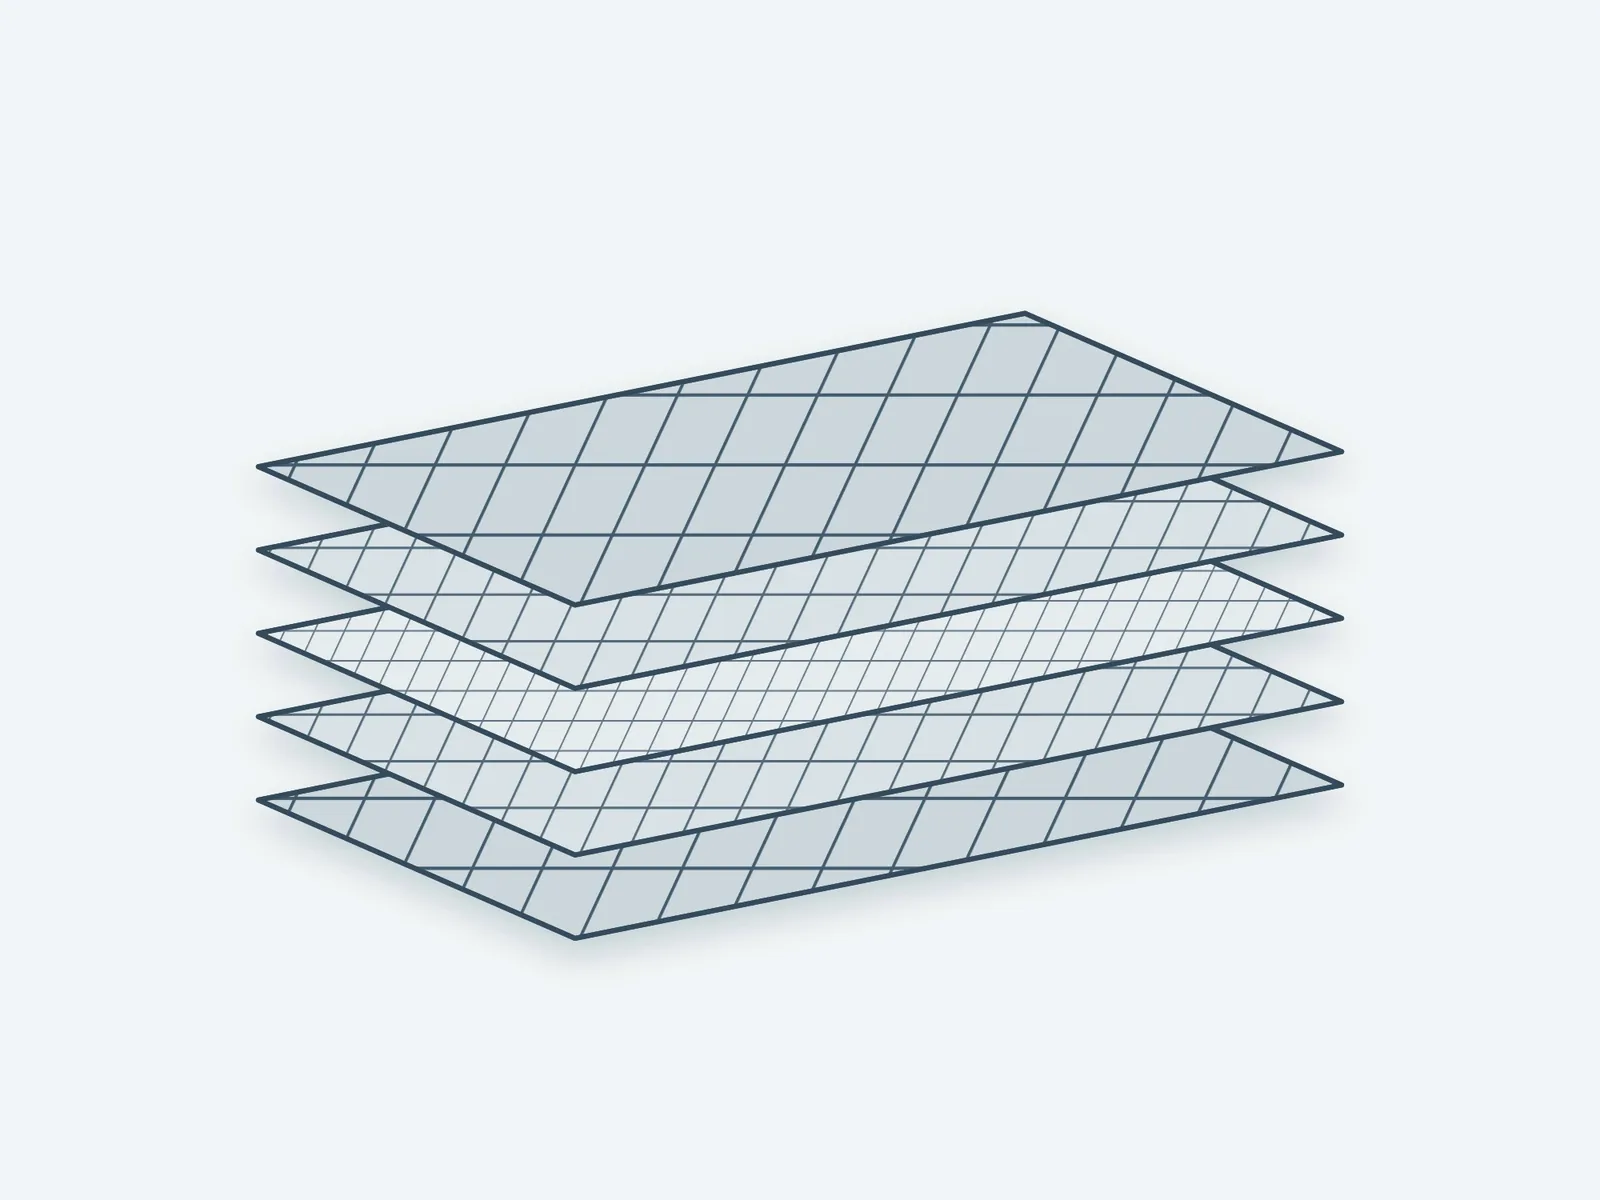
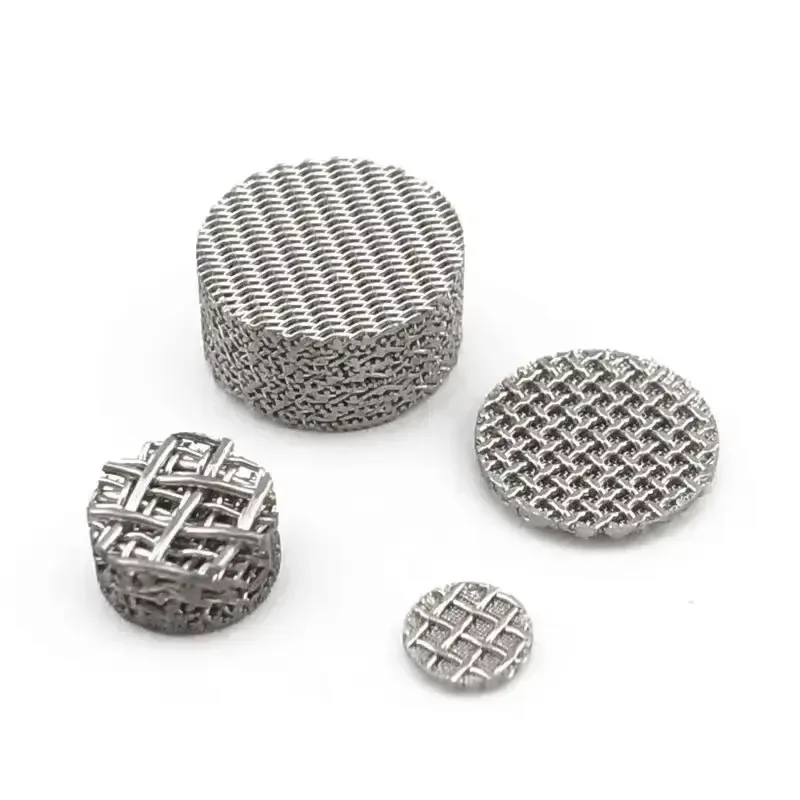
Kaifil liefert fünfschichtiges gesintertes Drahtgewebe aus 304 und 316L für Filterscheiben, Platten und Filterpatronen.
Produktdetails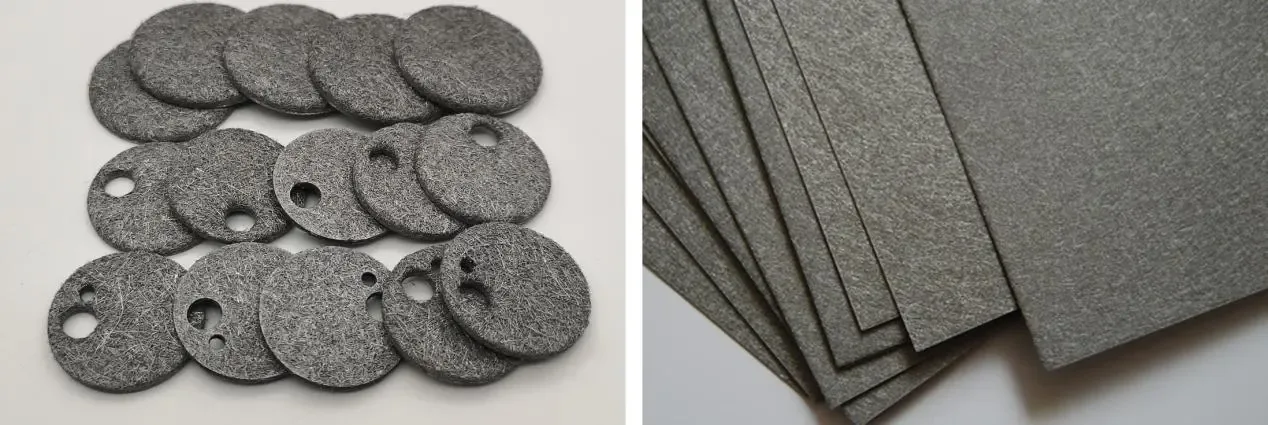
Kaifil liefert gesintertes Edelstahlfaservlies für gefaltete Filterpatronen und poröse Filterkomponenten.
Produktdetails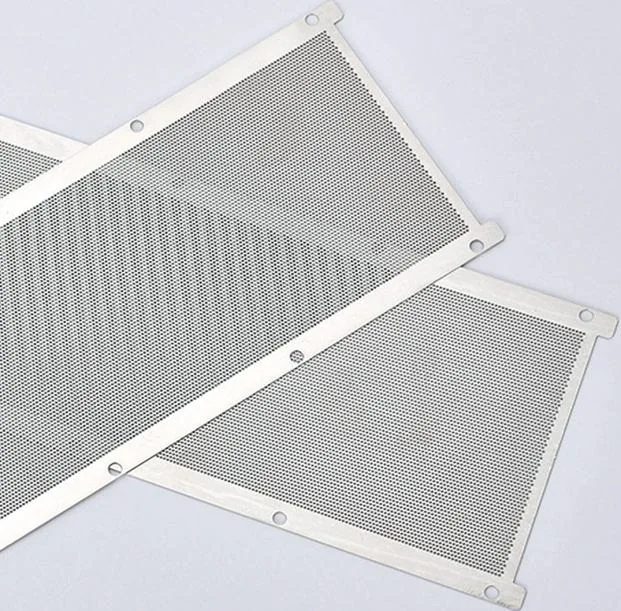
Das Blech in aktives Feld, Vollrand und Positioniermerkmale teilen.
Produktdetails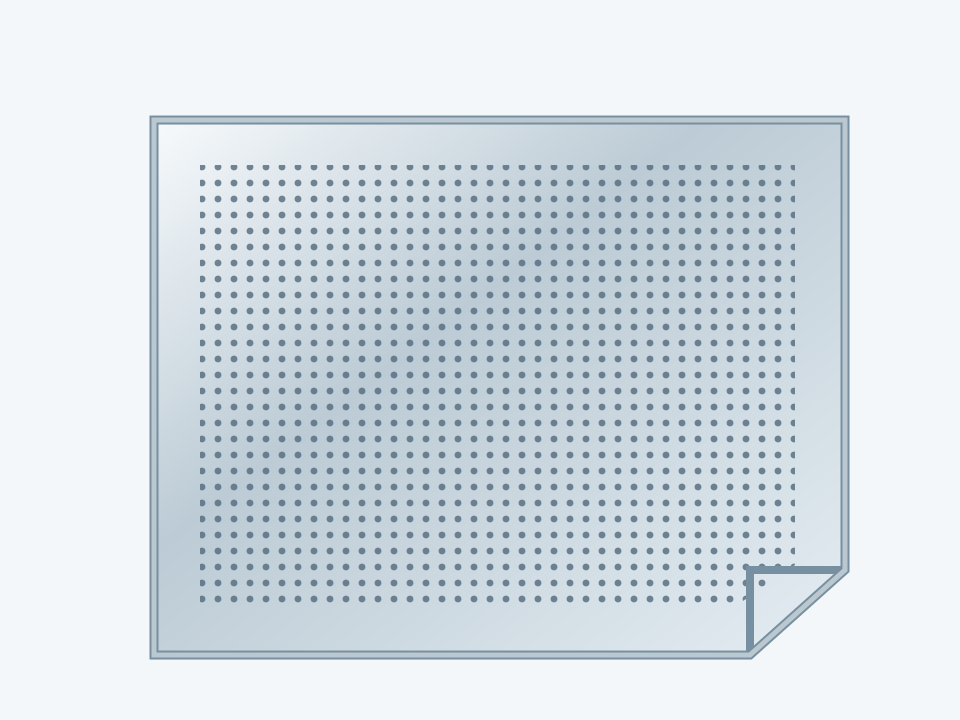
Elektrogeformte Nickelsiebe werden auf einem strukturierten Werkzeug abgeschieden, um dünne, reproduzierbare Lochfelder zu erzeugen.
Produktdetails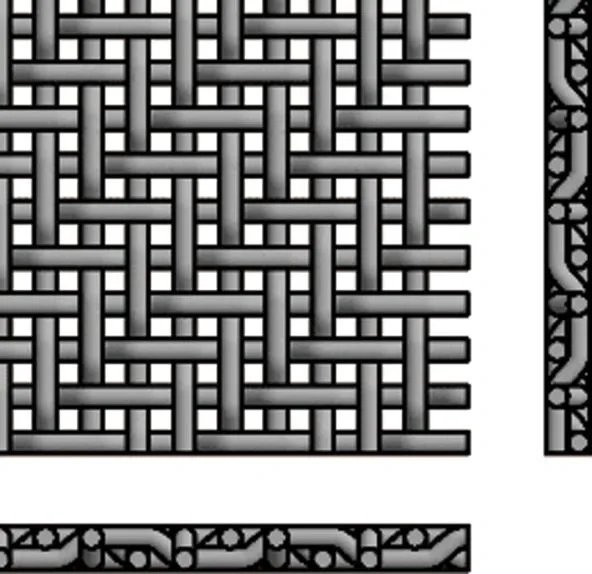
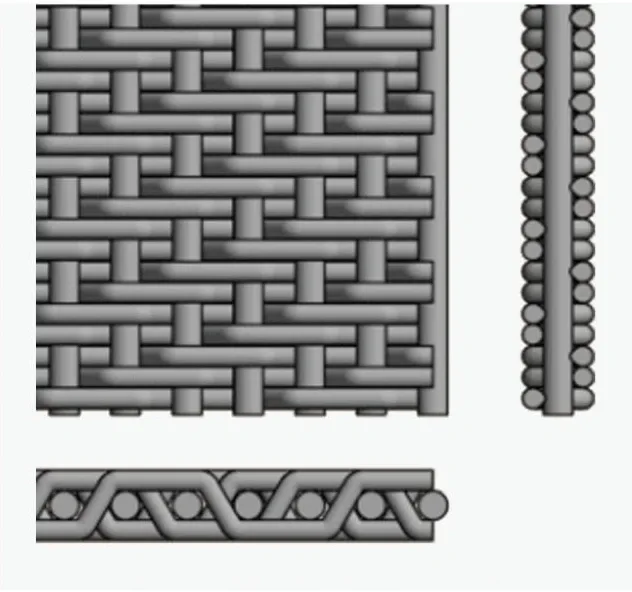
Dicht gewebtes Edelstahlfiltergewebe mit unterschiedlichen Kett- und Schussdrähten und Köperbindung.
Produktdetails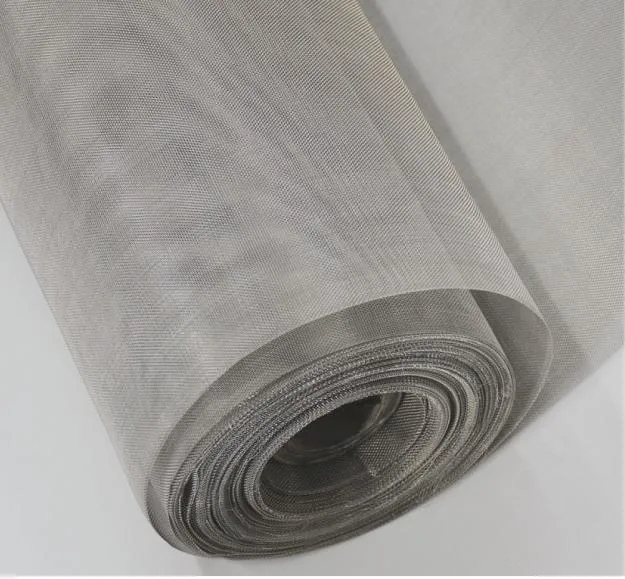
Gewebe aus Nickel-Kupfer-Legierungen der Werkstoffzweige Monel 400 und K-500.
Produktdetails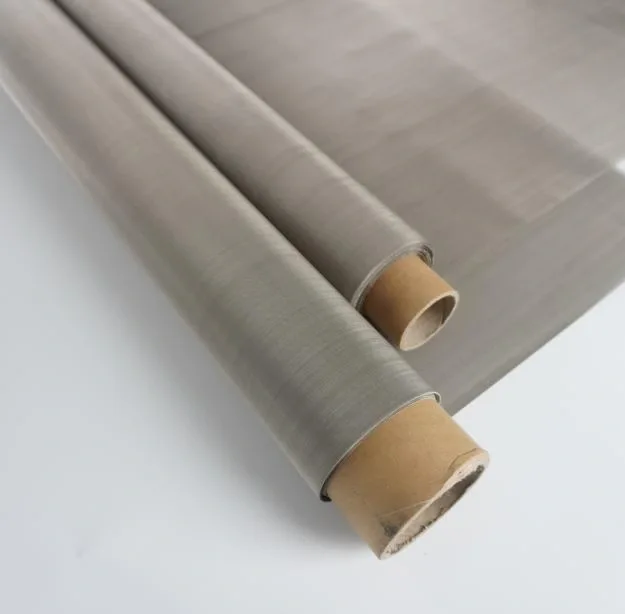
Nickelgewebe der Sorten N2, N4, N6 und N8 mit Leinen-, Köper- oder Tressenbindung.
Produktdetails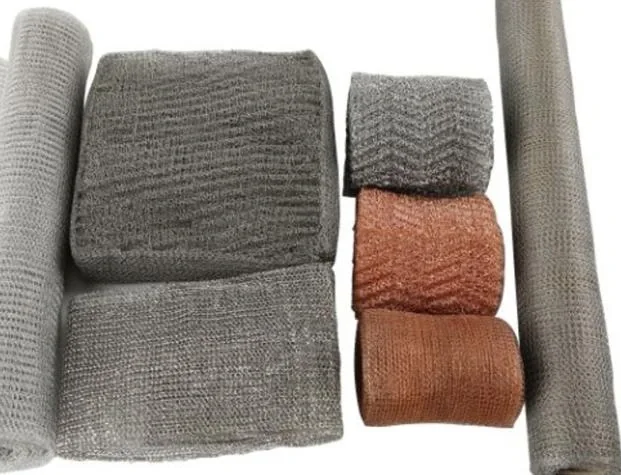
Flache oder gewellte Metallgestricke aus ineinandergreifenden Drahtschlingen zur Herstellung von Tropfenabscheidern, Koaleszenzeinsätzen und gepressten Drahtformteilen.
Produktdetails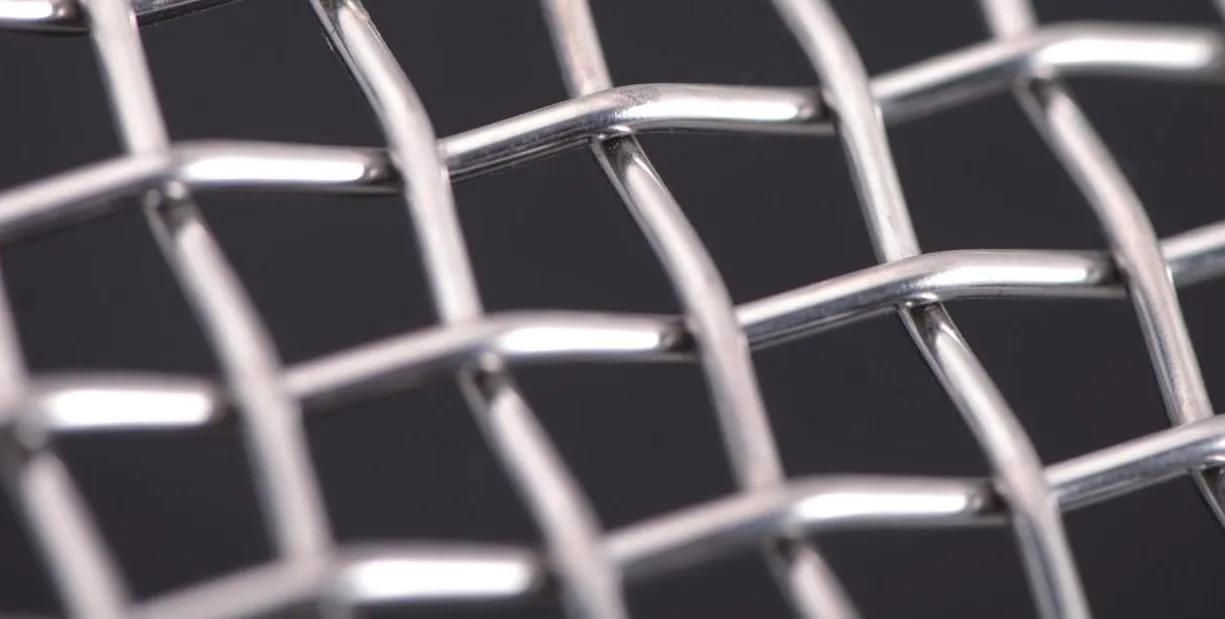
Vorgekröpftes Edelstahlgewebe für Siebflächen, herausnehmbare Siebfelder und Filterabstützungen.
Produktdetails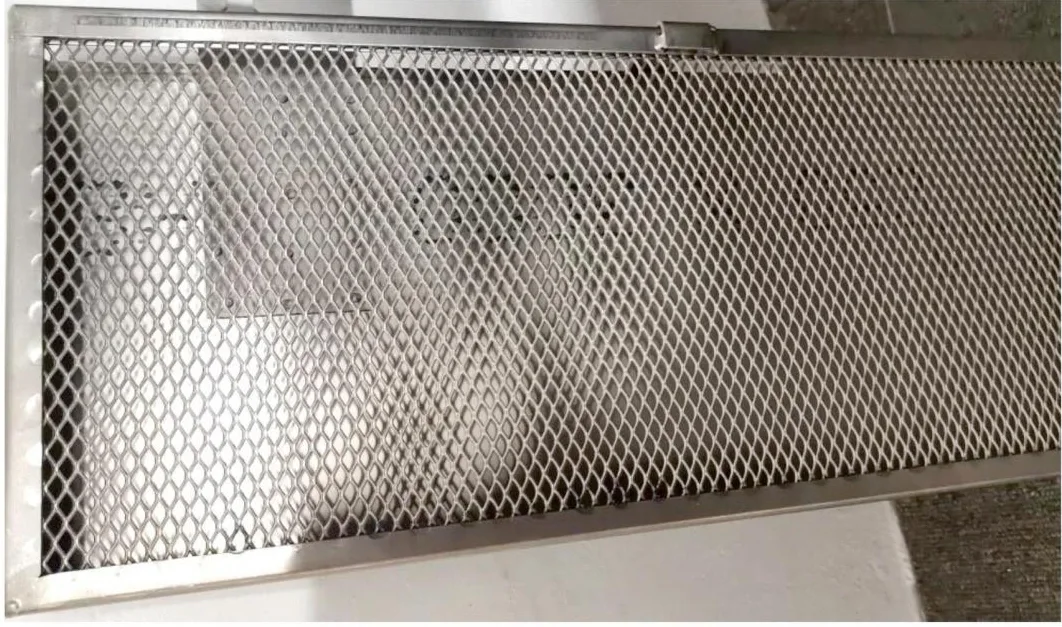
Geschlitzte und gestreckte Bleche mit zusammenhängenden Rautenöffnungen für Filterunterlagen, Drainage und geformte Stützteile.
ProduktdetailsFilter zurücksetzen
Die Breite allein definiert kein Filtrationsmedium.
| Aufbau | Anwendung und Einbau | Zuerst klären | Produkt finden |
|---|---|---|---|
| Rollen in voller Breite | Der Kunde verarbeitet Endlosmaterial von einer Rolle. | Breite, Länge, Kern, Wicklung, Randzone und Verpackung. | Passende Produkte filtern |
| Filtermedientafeln | Der nachgelagerte Prozess beginnt mit flachem, rechteckigem Vormaterial. | Plattengröße, Ausrichtung, Ebenheit, Kante und Zwischenlage. | Passende Produkte filtern |
| Spaltbänder | Das Filtermedium muss in einer kontrollierten, schmalen Breite bereitgestellt werden. | Bandbreite, Länge, Kantenbeschaffenheit, Wicklungs- und Spleißvorgabe. | Passende Produkte filtern |
Zuerst Rückhaltung mit Prüfbasis oder Gewebegeometrie spezifizieren, dann Lieferformat, Legierung und Verarbeitung festlegen.
Vermeidet die Verwechslung durch eine unvollständige Bezeichnung. Zuerst Medienfamilie und Aufbau vollständig festlegen, dann das Lieferformat wählen.
Legt die Werkstoffgrundlage fest. Jede Position mit genauer Legierung bezeichnen; gewebtes Reinnickel und galvanisch geformtes Nickel sind verschiedene Konstruktionen.
Definiert das Lieferformat. Nennmaße und nutzbare Schnittbreite nach Randzugaben angeben.
Unterstützt die Weiterverarbeitung. Kette und Schuss, Filterseite, Rollrichtung und ungelochten Fügerand markieren.
Schützt das Material während des Transports. Menge je Rolle, Band oder Platte angeben; Oberflächen und Kanten einzeln schützen.
Quadratmaschengewebe: lichte Maschenweite und Drahtdurchmesser. Filtertressen: Bindung und Abnahmekriterien für Porengröße oder Rückhaltung nach der festgelegten Prüfbasis; ASTM E2814 beschreibt industrielles gewebtes Filtergewebe. Sintergewebe und Metallfaservlies: Filterfeinheit, Dicke, Permeabilität sowie Rückhalte- oder Integritätsprüfung einschließlich Prüfflüssigkeit und Bedingungen. Die Werte einer Spezifikationszeile mit dem zugehörigen Verfahren und den Prüfbedingungen zusammenhalten.
| Folgeschritt | Vor dem Schneiden festlegen | Rand oder Richtung | Nach Bearbeitung prüfen |
|---|---|---|---|
| Scheibenstanzen | Kontur, Größe und Medienidentität | Schnittkante und Lagenhalt | Umriss und Drahtenden |
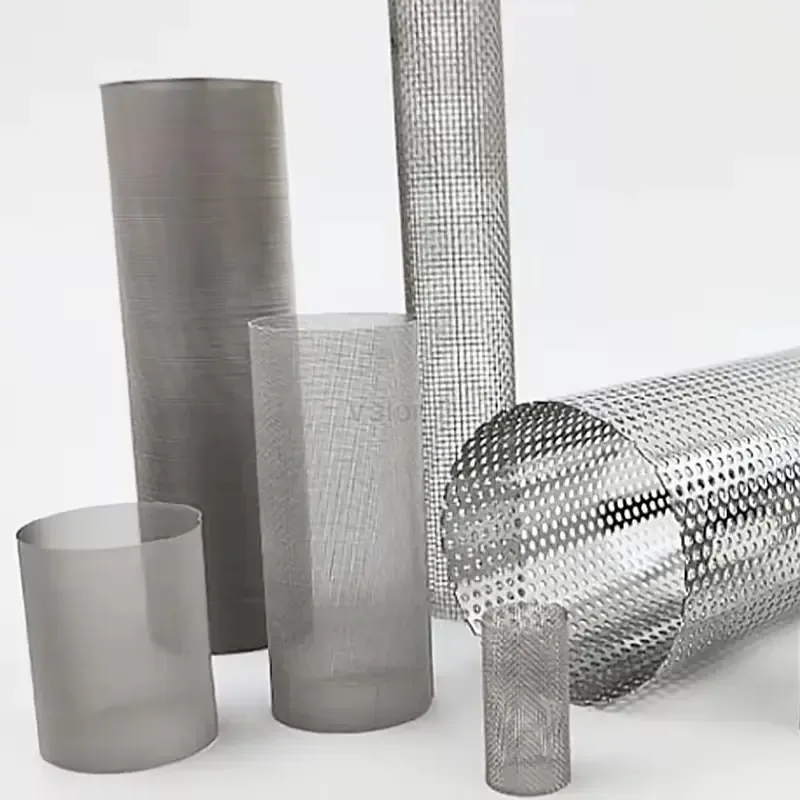
| Rohrrollen | Abgewickelter Zuschnitt und Nahtzone | Kette/Schuss und Rollrichtung | Durchmesser, Naht und Stützung |
| Falten | Filterlage, Stützung und Faltenbild | Arbeitsseite und Faltrichtung | Faltengeometrie und Lagenkontinuität |
| Rahmenmontage | Freies Fenster und Halterand | Halterand und Stützseite | Freie Fläche und durchgehende Befestigung |
Aufbau
Beim Scheibenstanzen stehen Kontur und Schnittkante fest. Beim Rohrrollen kommen Kett- oder Schussrichtung, Biegerichtung und Längsnahtzone hinzu. Falten verbindet die Filterlage mit ihrer Stützung; gerahmte oder geschweißte Platten benötigen einen Halterand oder einen massiven Fügerand.
Flexibles Drahtgewebe, verbundenes Sintergewebe und nicht gewebtes Metallfaservlies haben unterschiedliche Verarbeitungswege. Der Aufbau bestimmt Handhabung, Lagenkennzeichnung und Umformdetails. Die Fertigteilzeichnung übernimmt diese Angaben für Stützung, Naht und Montageanschluss.
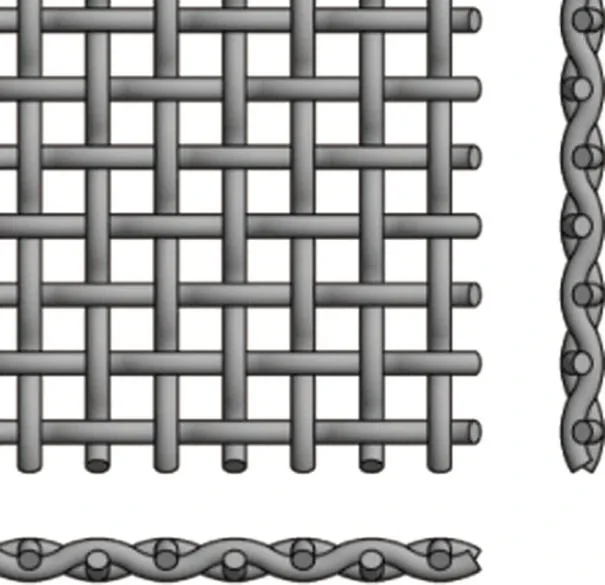
Bei Quadratmaschengewebe gehören Maschenzahl, Drahtdurchmesser und lichte Öffnung zur gleichen Zeile; daraus folgt die offene Fläche. Leinwand- und Köperbindung beschreiben die Verkreuzung, Tressen und umgekehrte Tressen besitzen unterschiedliche Kett- und Schussanordnungen. Vergleich und Gewebetabellen erhalten diese Zuordnung.
Bei Sintermedien Lagenaufbau, Dicke, Grad und zugehörige Prüfbedingungen zusammenhalten. Eine Mikrometerangabe bleibt mit ihrem definierten Verfahren verknüpft. Flache Platten mit Zwischenlagen und geschützten Ecken lagern, Rollenetiketten sichtbar halten: So beginnt die Fertigung mit dem spezifizierten Material.
Filtermedien in Rollen und Tafeln
Rollen und Platten dienen der Scheiben-, Zylinder-, Falten- und Rahmenfilterfertigung sowie gekennzeichneten Ersatzprogrammen zur eigenen Weiterverarbeitung.
Rollen und Bänder zum Zuschneiden von Sieben oder zur Elementfertigung.
Filtermaterial als Tafeln und Zuschnitte für Scheiben, Zylinder und Siebplatten.
Identifizierte Ersatzmedien verhindern einen rein visuellen Austausch.
Umgekehrte Tressenbänder dienen kontinuierlichen Siebwechslern; Filtertressen dienen Sieben für die Schmelzefiltration. Vorschub und Wechselablauf werden auf die Konstruktion des Siebwechslers und die Differenzdruckregelung abgestimmt.
Behalten Sie die Werkstoffbezeichnung während der gesamten Fertigung bei.
Überprüfen Sie die nutzbare Breite, Dicke und Zuschnittgröße.
Prüfen Sie auf Falten, Drahtbrüche, Delamination und Verschmutzungen.
Ordnen Sie jede Charge von Streifen oder Rohlingen dem jeweiligen Filtermedium zu.
Ursprungscharge, Medienspezifikation und Richtung jeder Zuschnitt- oder Bandgruppe zuordnen. Zwischenlagen schützen Plattenflächen; abgestützte Rollen und Kantenschutz bewahren die Geometrie bis zum Schneiden und Formen.
Filtermedien in Rollen und Tafeln
Drahtdurchmesser und lichte Öffnung gemeinsam auswählen; die Maschenzahl allein definiert weder die Öffnung noch die offene Fläche.
Leitfaden lesen→So vergleichen Sie Maschenöffnungen, Angaben zu porösen Medien und testbewertete Filterelemente, ohne jeden Mikrometerwert als äquivalent anzusehen.
Leitfaden lesen→Vollständige gepaarte Zeilen für Leinwand-, Köper-, Tressen- und umgekehrte Tressengewebe verwenden.
Spezifikationstabellen für Drahtgewebe→Sintermedienaufbau, Grad und Prüfbedingungen zusammenhalten.
Leistungsdaten für gesinterte Filtermedien→Kett- und Schussanordnung vor der Auswahl zur Verarbeitung vergleichen.
Leinen-, Köper-, Tressen- und umgekehrte Tressengewebe im Vergleich→Zwischenlagen, Kantenschutz und Chargenetiketten für Rollen, Bänder und Platten planen.
Exportverpackung und Versand von Drahtgewebe→Schnittkanten, punktverbundene Lagen, Einfassungen und Längsnähte nach ihrer Montageaufgabe wählen. Freie Öffnung, Klemmfläche, Lagenhalt und Bypass-Grenze in einer Fertigteilzeichnung festlegen.
Drahtgewebekanten, Einfassungen und Nähte auswählen→Filtermedien in Rollen und Tafeln
Jede Medienfamilie hat eigene Porengeometrie, Dicke, Reinigungseigenschaften und Bewertungsverfahren. Beim Ersatz eines Mikrometergrades werden Aufbau und Prüfbasis gemeinsam abgeglichen.
Legierung, Breite, Länge, Webart, Drahtstärken, Ausrichtung, Öffnungsweite oder Sorte, Kantenzustand und geplante Verarbeitungsmethode.
Eine Rolle oder Tafel dient als Ausgangsmaterial für die Weiterverarbeitung. Kantenvorbereitung, Umformung, Fügetechnik, Abstützung und Einbauschnittstellen werden für das fertige Element separat spezifiziert.
Die Nennbreite beschreibt das gelieferte Material. Die Nutzbreite steht nach festgelegten Rand- und Besäumzugaben für akzeptierte Zuschnitte bereit. Der Schnittplan platziert Scheiben, Bänder und Formteilzuschnitte nach dieser Breite und ihrer Ausrichtung.
Ursprungscharge, Legierung, Bindung oder Grad, Dicke und Richtungsmarken am Reststück erhalten. Verschiedene Medienaufbauten getrennt lagern. Neue Zuschnitte führen die Identität ihres Ausgangsmaterials durch Umformung und Montage weiter.
Maße, Filtermedium, Verbindungen und Prüfnachweise vor Auftragsbestätigung festlegen.