層順と各層の役割
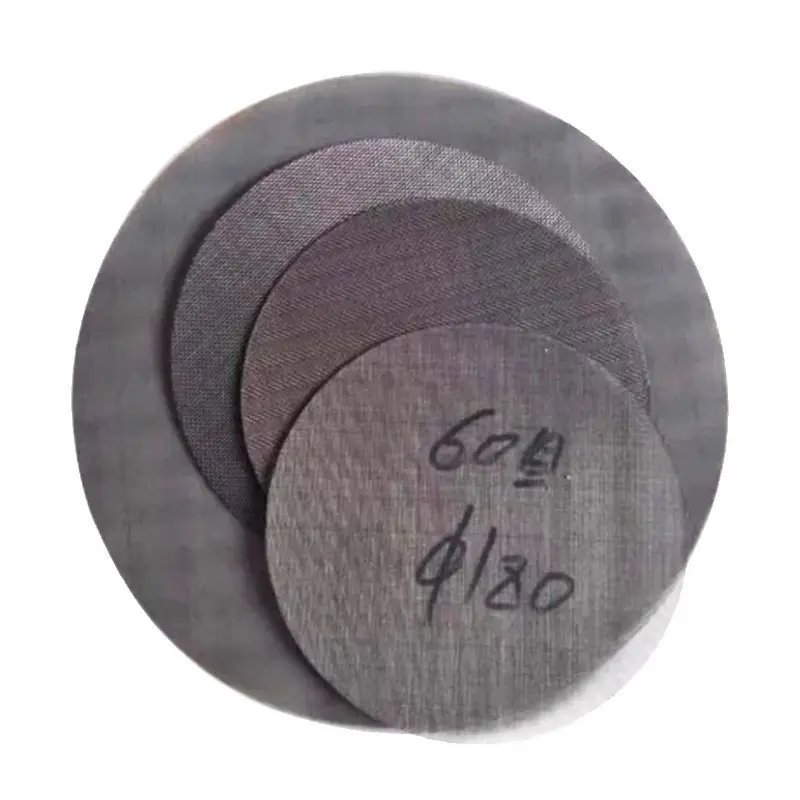
20 / 40 / 20 の積層では、入口側の20メッシュが40メッシュのろ過層を保護し、出口側の20メッシュがブレーカープレート上でろ過層を支えます。40 / 80 / 200 / 80 / 40 の積層では、入口の40メッシュが保護層、最初の80メッシュが200メッシュのろ過層への中間層となります。下流側の80メッシュは最後の40メッシュ支持層に流れを分配します。各位置の織り方、材質、線径、有効目開きを指定します。
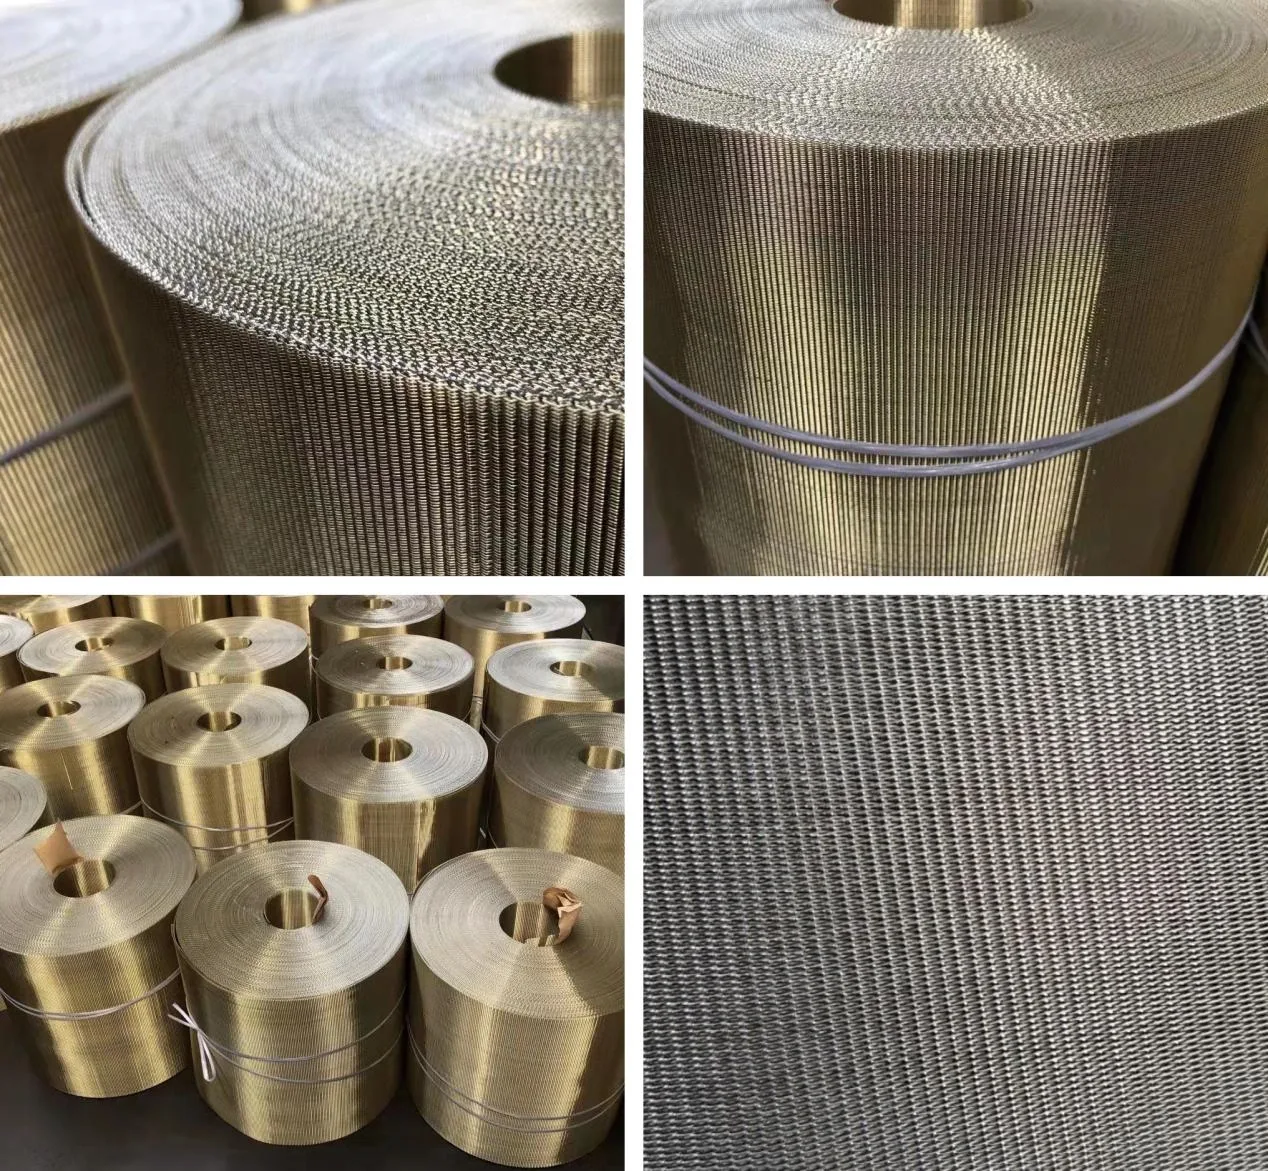
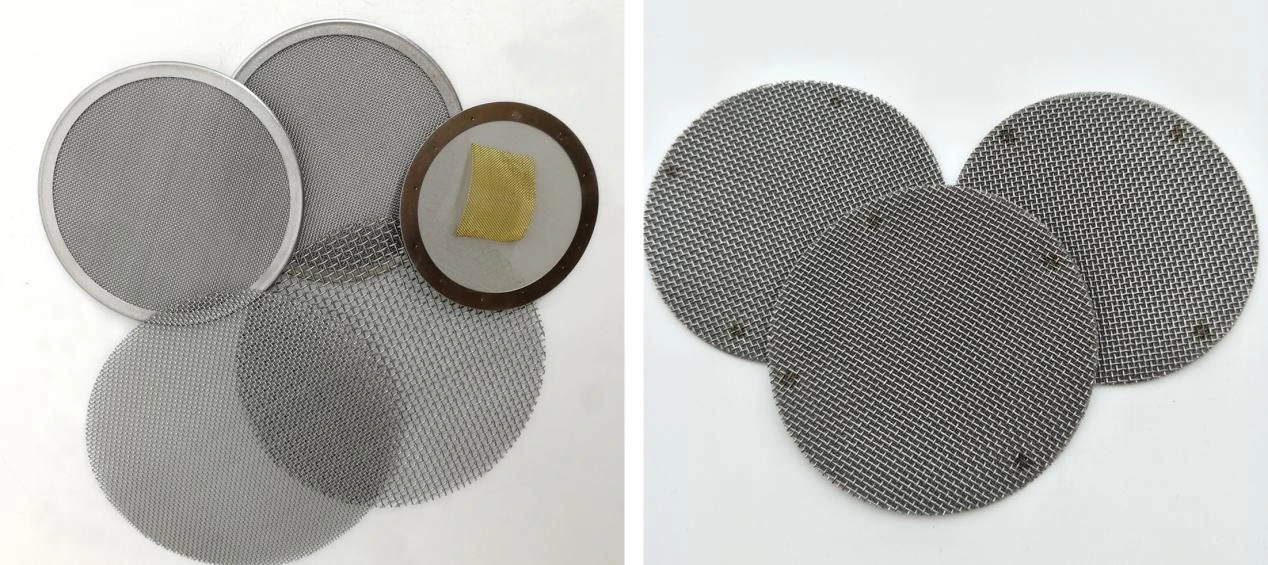
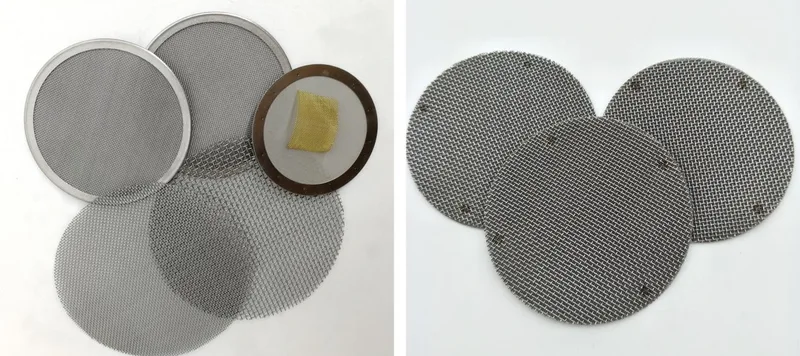
押出機のスクリーンチェンジャーと溶融紡糸パック内のフィルターに用いる多層金属織網です。受け座に合わせて、ばら積層、スポット溶接、金属縁巻きから選び、流れ方向に沿って各層を指定します。
金属ワイヤーメッシュ構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
20 / 40 / 20 の積層では、入口側の20メッシュが40メッシュのろ過層を保護し、出口側の20メッシュがブレーカープレート上でろ過層を支えます。40 / 80 / 200 / 80 / 40 の積層では、入口の40メッシュが保護層、最初の80メッシュが200メッシュのろ過層への中間層となります。下流側の80メッシュは最後の40メッシュ支持層に流れを分配します。各位置の織り方、材質、線径、有効目開きを指定します。
指定された入口面を上流側に向け、網組を装置側の多孔支持板(ブレーカープレート)に載せます。図面には収容部の輪郭、位置決め部、受け座の幅、支持板の穴配置を記入します。外周を均一に着座させて横抜けを防ぐため、閉止時の隙間と所定の測定荷重での積層厚さを指定します。縁巻き型は縁金の幅と厚さも指定します。
溶融紡糸では、紡糸パックが口金の手前でポリマーを分配し、ろ過します。多層網インサートはパック内でろ過または支持を担います。交換品では、収容部、接触面、中心穴、流れ方向、隣接する粒状ろ材や焼結インサートの位置を明記します。
初品では、各層の鋼種、メッシュ、線径、層順、仕上がり輪郭と圧縮時の厚さを確認します。遊離線、層のずれ、溶接部の突起、縁金や座面の不均一を点検します。実機試験では樹脂、再生材の割合、異物、溶融温度、処理量を記録し、同じ条件で初期差圧と交換時差圧を測定します。
| 網組の構造 | 受け座と取扱い | 図面と検査 |
|---|---|---|
| ばら積層 | 収容部またはホルダーで個々の層を位置決めし、押さえます。 | 層順、位置合わせ、所定荷重での組付け高さを指定します。 |
| スポット溶接型 | 搬送時や交換時にスポット溶接で層のずれを防ぎます。 | 溶接点を有効網面とシール面から外し、突起や遊離線を点検します。 |
| 金属縁巻き型 | 凹部のある受け座に縁金を納め、有効な網面を確保します。 | 縁金の材質、幅、厚さを指定し、かしめ部、着座、有効面積を確認します。 |
| 1インチ当たりのメッシュ数 | 線径(mm) | 目開き(mm) | 開口率(%) |
|---|---|---|---|
| 20 × 20 | 0.508 | 0.76 | 36.0 |
| 20 × 20 | 0.406 | 0.86 | 46.2 |
| 40 × 40 | 0.254 | 0.38 | 36.0 |
| 80 × 80 | 0.165 | 0.15 | 23.0 |
| 80 × 80 | 0.140 | 0.18 | 31.4 |
| 200 × 200 | 0.0533 | 0.0737 | 33.6 |
各行は単層の方形目金網の幾何寸法です。各層の線径と目開きは個別に選定します。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | 製造納期は注文と図面の確定後、通常2~3週間です。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 通常の生産注文は50個または1件あたり3,000米ドルが目安です。 |
| 項目 | 仕様 | 備考 |
|---|---|---|
| 3層の層順 | 20 / 40 / 20 メッシュ | — |
| 5層の層順 | 40 / 80 / 200 / 80 / 40 メッシュ | — |
| 網層の固定 | ばら積層、スポット溶接、金属縁巻き | — |
| チェンジャーと受け座 | 受け座、支持板、流れ方向、閉止時の組付け高さ | 指定の測定荷重における圧縮後のパック厚さを、シートの閉止隙間に合わせます。 |
| 仕上がり外形 | 外周形状と位置決め部 | 外径または外形寸法と、中心穴や切欠きの寸法・公差をmmで記載します。 |
材質: ステンレス鋼304または316L。各網層と縁金の鋼種は個別に指定します。
ご相談の際は、次の情報をお知らせください。
積層前に裁断片の縁に抜けかけた線がないか検査し、各層の位置をそろえます。
実機試験の前に網組をチェンジャーの受け座、シール面、多孔支持板に合わせます。
原料の異物と、始動から交換までの差圧上昇を記録します。
紡糸パックの収容部、接触面、隣接ろ材に合わせてインサートを指定します。
チェンジャー閉止時の隙間と所定の測定荷重での網組の厚さを指定します。縁巻き型の縁金は別に確認します。
ろ過層の織り方、線径、目開きを指定します。完成品の受入試験では媒体、温度、処理量、差圧を取り決めます。
関連製品と技術資料をご覧ください。
ご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。