Shijiazhuang, Hebei, Chinasales@kaifil.com
KAIFIL
Filterteile und Zubehör

Filterzentrierringe

KAIFIL fertigt bearbeitete Edelstahl-Zentrierringe für Metalleinsätze, Halterungen und Endbaugruppen von Filtern. Profile als gerader zylindrischer Ring, Stufenring und Flanschring legen die radiale Position, die Auflagehöhe und den wiederholbaren Sitz des Filters in seinem Gegenbauteil fest.

Profiloptionen
Gerader zylindrischer Ring / Stufenring / Flanschring
Werkstoff
304 / 316L
Zentrierfunktionen
Radiales Zentrieren / axiales Aufliegen / Abstandshaltung
Fertigungsroute
Drehen / Ausdrehen / Plandrehen; gebohrte oder gefräste Formelemente

Teilen Sie eine Zeichnung, ein Referenzmuster oder die Anforderungen Ihrer Anwendung mit, um die Ausführung zu besprechen.

Produktdetails

Positionieren Sie den Filter anhand definierter Gegenflächen

Ein Zentrierring legt fest, wo der Filter in einer Halterung oder Endbaugruppe sitzt. Der Zentrierdurchmesser steuert die radiale Ausrichtung, während die Schulter oder axiale Fläche die Einbauhöhe festlegt. Die separate Definition dieser Funktionen erleichtert die Spezifikation des Rings und trägt dazu bei, die Filterausrichtung beim Öffnen und Wiederzusammensetzen der Baugruppe zu erhalten.

Ausführungen als gerader zylindrischer Ring, Stufenring und Flanschring

Gerade zylindrische Ringe bieten eine kontrollierte Bohrung und einen kontrollierten Außendurchmesser in einem kompakten Querschnitt. Stufenringe ergänzen einen Zentrierdurchmesser und eine Schulter für gleichzeitiges Zentrieren und axiales Aufliegen. Flanschringe ergänzen eine breitere Fläche für Befestigungsbohrungen oder den Kontakt mit der Halterung. Die Geometrie richtet sich nach den Gegenbauteilen, mit Einführungsfase und Kantenfreistellung, wo dies für die Montage erforderlich ist.

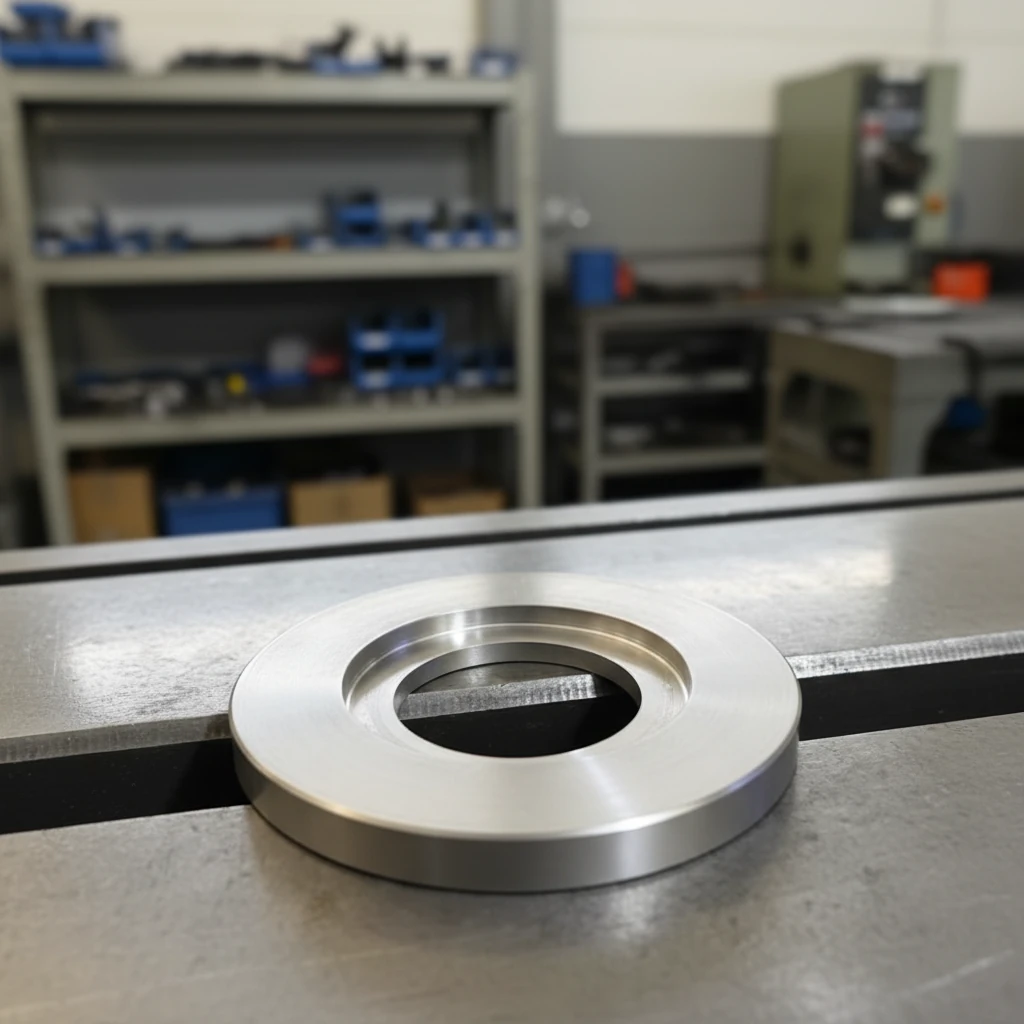
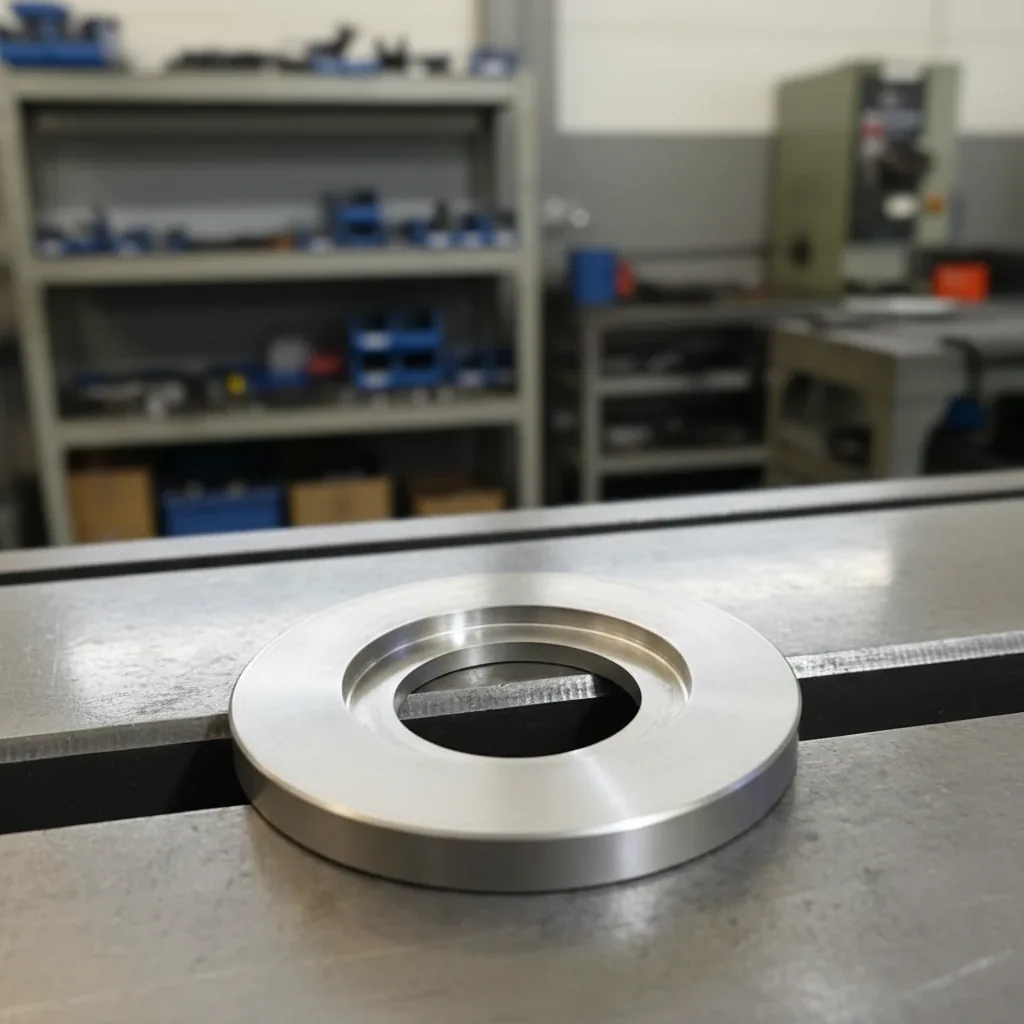
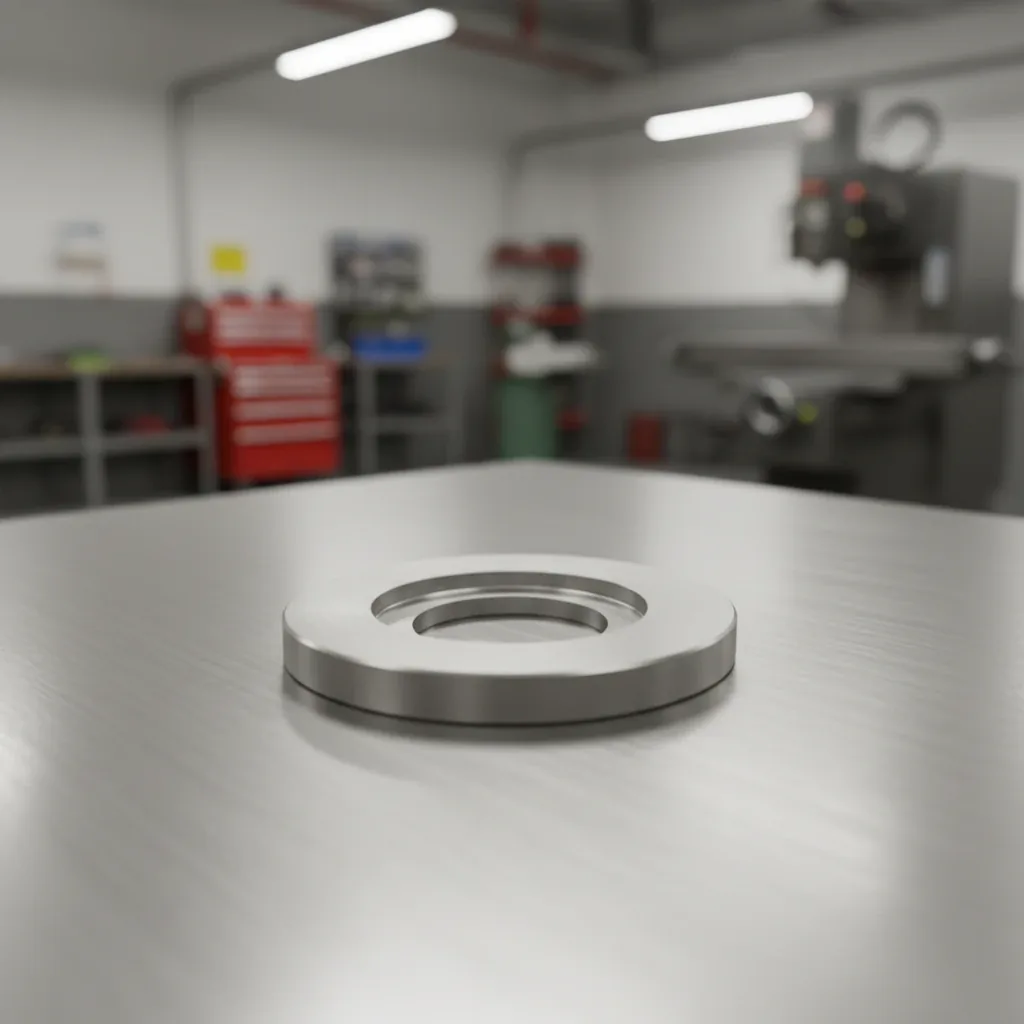
Zentrierring-Bohrung und flache Auflagefläche

Bohrungen, Zentrierdurchmesser und Bezugsflächen

Wir definieren zuerst den primären Zentrierdurchmesser und seine Bezugsfläche. Die übrige Bohrung, die Schulter, das Lochbild und die Nut werden von diesen Bezugsflächen aus bemaßt. Ein enger Außensitz ist nur dann sinnvoll, wenn Bohrung und Auflagefläche in der richtigen Beziehung dazu bleiben. Bei dünnen Ringen identifiziert die Zeichnung zudem die Messbedingung, damit eine Einspannung keine Verformung verdeckt.

Bearbeitung und Oberflächendetails

Drehen und Ausdrehen erzeugen die kreisförmigen Zentrierflächen und axialen Schultern. Fräsen oder Bohren ergänzt Befestigungsbohrungen, Freistellungen und Verdrehsicherungen. Kontaktkanten werden entgratet, und Oberflächen können als bearbeitet, poliert oder passiviert spezifiziert werden. Dichtungskontaktflächen und Nuten erhalten eigene Oberflächenanforderungen, wenn der Ring zusätzlich eine Dichtung oder einen O-Ring trägt.

Passung für Entnahme und thermische Bewegung

Ein entnehmbarer Filter benötigt normalerweise eine definierte Spielpassung, damit er ohne Beschädigung eingesetzt und entnommen werden kann. Temperaturänderungen, Materialpaarung und Rückstände in der Fuge können die Entnahmekraft verändern. Legen Sie Zentrierspiel, Schulterhöhe und die vollständige Toleranzkette gemeinsam fest; ein unnötig enger Ring kann die Wartung erschweren, ohne die Filtration zu verbessern.

Positionierung, Dichtung und Filtration koordinieren

Der Zentrierring positioniert das Bauteil; eine spezifizierte Dichtung schließt die Fuge; das Gewebe oder Sintermedium übernimmt die Filtration. Wir können diese Teile in einer Filterhalterungs-Baugruppe koordinieren und dabei für jede Funktion separate Maße beibehalten. Ein Filtersieb kann an der Bohrung gehalten werden, wenn die Zeichnung seinen Sitz und seine Befestigungsmethode enthält.

Einbindung in die Filterbaugruppe

Der Zentrierring liegt zwischen Filterelement und Halter. Im Scheibenhalter umgibt seine Bohrung den Filtersitz, während der Zentrierbund die Baugruppe ausrichtet. Bei zylindrischen Einsätzen bestimmt die Schulter die axiale Einbaulage. Die Stückliste führt Ring, Filtermedium, Flachdichtung oder O-Ring und Befestigungsteile getrennt. Bei der Montageprüfung werden zuerst Zentrierdurchmesser und Sitzhöhe, danach Dichtkontakt und freier Strömungsquerschnitt geprüft.

Clamp-Schnittstelle und Zentriermerkmale getrennt bemaßen

Bei einem Filterhalter mit Clamp-Anschluss in Zollgröße werden Anschlussnennweite, Flanschaußendurchmesser d6 des Stutzens und Strömungsbohrung d1 gemeinsam angegeben. Die Anschlüsse 1 in und 1½ in haben beide einen Flansch von 50,5 mm, ihre Bohrungen betragen jedoch 22,1 beziehungsweise 34,8 mm. Beide Maße kennzeichnen die vorgesehene Durchströmöffnung und Dichtschnittstelle beim Zusammenbau.

Der Zentrierring wird nach seiner eigenen Halterzeichnung aus Edelstahl 304 oder 316L gefertigt. Außendurchmesser, Bohrung, Zentrierbunddurchmesser, Schulterhöhe und axiale Anlagefläche werden von den Halterbezügen aus bemaßt. Hält der Ring zusätzlich eine Filterscheibe, erhält er einen definierten Scheibensitz und eine Haltekontur. Dichtkontaktprofil und Verpressung stehen im Dichtungsdetail. So sind Anschlussgröße, Zentrierpassung des Rings und aktive Filteröffnung innerhalb der Baugruppe eindeutig zugeordnet.

Schnittstellen der Baugruppe

Schnittstellen der Baugruppe

Bauteil / SchnittstelleFunktion und Prüfmerkmal
FilterscheibensitzStützt den Scheibenrand und bestimmt den Haltedurchmesser
ZentrierbundZentriert gegenüber dem Halterdatum
Axiale SchulterBestimmt Elementposition und Stapelhöhe
Dichtnut oder DichtflächeNimmt den separaten O-Ring oder die Flachdichtung auf
HalteelementFixiert den Stapel und hält die aktive Filterfläche frei
Clamp-Anschlüsse in Zollgrößen: Maße des Gegenstutzens

Clamp-Anschlüsse in Zollgrößen: Maße des Gegenstutzens

Anschlussnennweite (in)Flanschaußendurchmesser d6 (mm)Strömungsbohrung d1 (mm)
150.522.1
1½50.534.8
26447.5
2½77.560.2
39172.9
411997.4
Bestellung und Fertigung

Bestellung und Fertigung

LieferangabeBestellgrundlage
Fertigungszeit2–3 Wochen nach Bestätigung von Auftrag und Zeichnung.
VersuchsaufträgeKleine Versuchsmengen für Einbau- und Prozessprüfungen.
Reguläre Fertigungsaufträge50 Stück oder 3.000 USD je Auftrag.
KalkulationsgrundlageWerkstoff, Fertigmaße, Querschnitt, Gegenanschluss und Menge.

Technische Daten

Filterzentrierringe
ParameterSpezifikationHinweise
ProfiloptionenGerader zylindrischer Ring / Stufenring / FlanschringWählen Sie die Zentrier- und Auflageelemente anhand der Gegenbaugruppe.
Werkstoff304 / 316LAuf Kontaktmedien und angrenzende Metallteile abstimmen.
ZentrierfunktionenRadiales Zentrieren / axiales Aufliegen / AbstandshaltungBestimmen Sie, welcher Durchmesser und welche Fläche welche Funktion erfüllen.
FertigungsrouteDrehen / Ausdrehen / Plandrehen; gebohrte oder gefräste FormelementeKreisförmige Bezugsmerkmale werden im Bearbeitungsplan koordiniert.
HauptabmessungenAußendurchmesser × Bohrung × GesamthöheBei abgesetzten Teilen Bunddurchmesser und Absatzhöhe ergänzen.
ZentrierpassungDefiniertes Spiel / spezifizierte ÜbergangspassungAbnehmbare Baugruppen benötigen Ein- und Ausbauspiel.
BezugssystemZentrierdurchmesser + axiale BezugsflächeBohrung, Bund und Befestigungsmuster von denselben Bezügen aus bemaßen.
GeometriesteuerungRundlauf / Rechtwinkligkeit / Ebenheit / KoaxialitätDie der jeweiligen Passfläche entsprechende Zeichnungstoleranz verwenden.
BefestigungsdetailsSchraubenlöcher / Ansenkungen / Nuten / VerdrehsicherungenPositionen relativ zum Zentrierbezug festlegen.
KantenzustandEntgratete Kanten / Einführfase / FreistellungenDie Breite funktionaler Zentrierflächen erhalten.
DichtflächeSeparate Dichtungsauflagefläche oder O-Ring-NutDichtungswerkstoff, Nut und Verpressung separat angeben.
LieferformatEinzelring / abgestimmte Filterhalter-BaugruppeSieb, Dichtung und Beschläge können als separate Baugruppenpositionen ausgewiesen werden.
Passende Clamp-Anschlüsse in Zollgrößen1 / 1½ / 2 / 2½ / 3 / 4 inDie Tabelle beschreibt Flansch und Strömungsbohrung des Gegenstutzens. Außendurchmesser, Zentrierbund, Bohrung und Höhe des Rings stehen in der Filterhalterzeichnung.

Werkstoffe: Edelstahl 304 und 316L. Das Material wird auf den Filter, die Halterung und die medienberührten Oberflächen abgestimmt.

Produktdetails

Profil, Kontaktflächen und Konstruktionsdetails des Teils prüfen.

Zentrierring-Bohrung und flache Auflagefläche

Zentrierring-Bohrung und flache Auflagefläche

Zentrierring-Bohrung und flache Auflagefläche

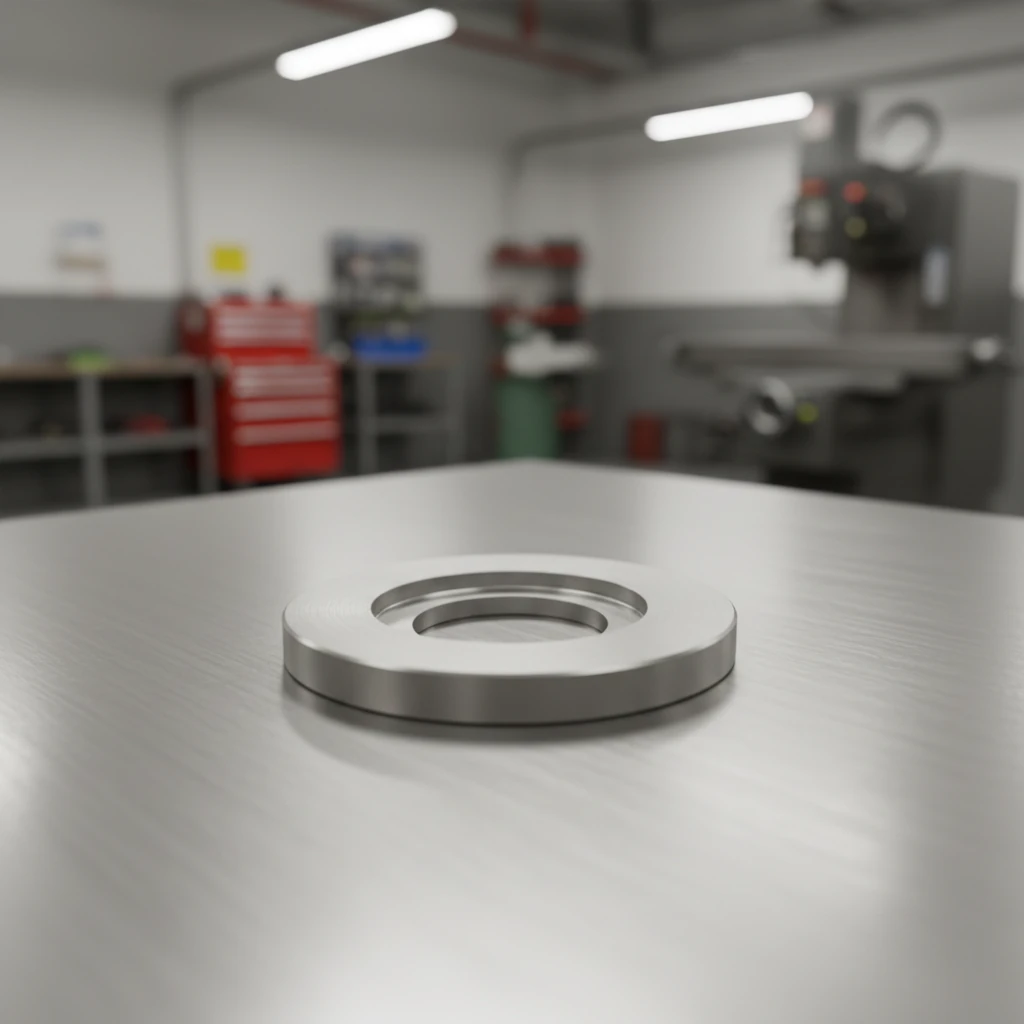
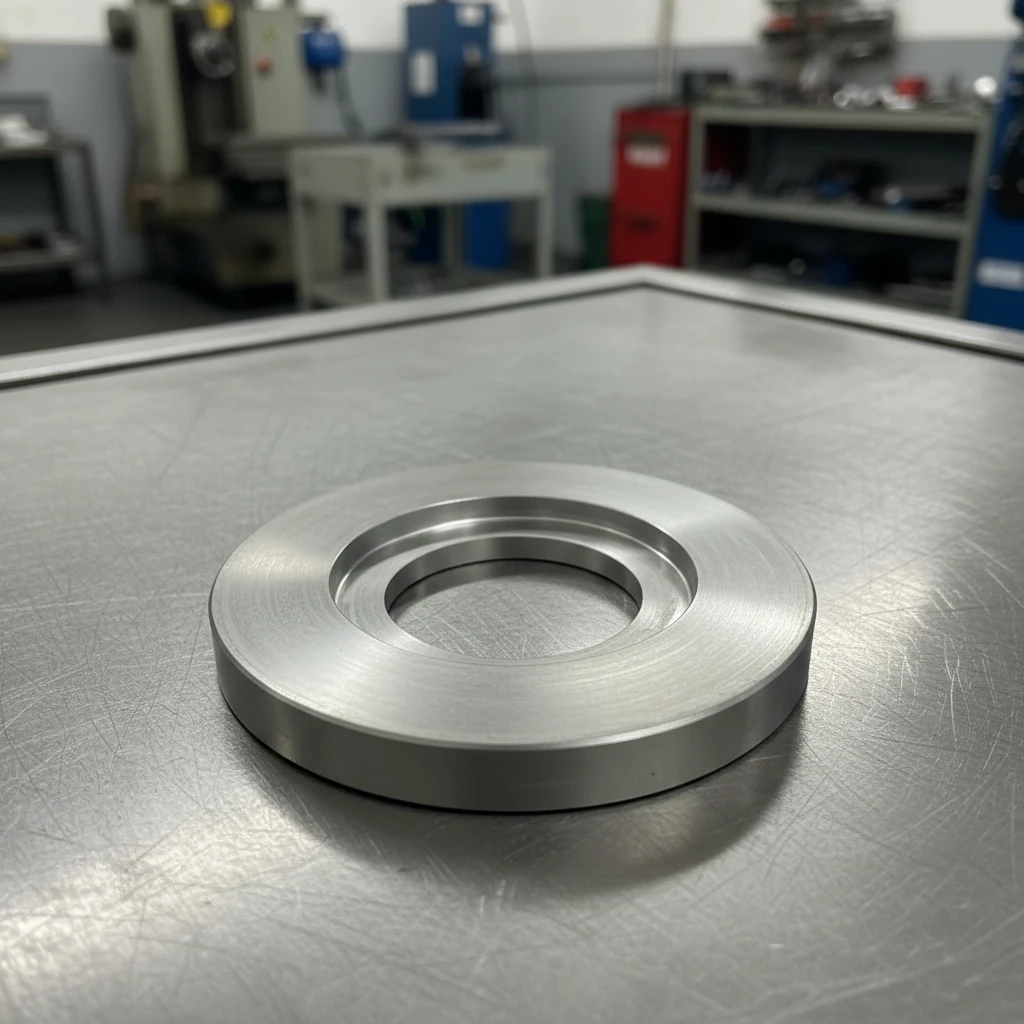
Ansicht eines bearbeiteten Zentrierrings aus flachem Winkel

Ansicht eines bearbeiteten Zentrierrings aus flachem Winkel

Ansicht eines bearbeiteten Zentrierrings aus flachem Winkel

Auswahlhilfe

Geben Sie diese Informationen bei Ihrer Anfrage an.

Zentrierflächen benennen
Zentrierdurchmesser und axiale Anlagefläche kennzeichnen, statt auf alle Flächen dieselbe Toleranz anzuwenden.
Profil auswählen
Einen glatten Ring zum Distanzieren, einen abgesetzten Ring zum Zentrieren und Anliegen oder einen Flansch verwenden, wenn Befestigungsmerkmale eine breitere Fläche benötigen.
Den gesamten Stapel kontrollieren
Filterlänge, Ringhöhe, Dichtungsdicke und Haltertiefe bei der Festlegung der Einbauposition berücksichtigen.
Ausbauspiel planen
Die Passung nach Betriebstemperatur, Materialpaarung und Wartungszugang wählen.
Dichtungsabmessungen getrennt halten
Ein Zentrierbund ist nicht automatisch eine Dichtfläche. Eine Dichtungsauflage oder O-Ring-Nut explizit bemaßen.

Häufige Fragen

Wie unterscheidet sich ein Zentrierring von einem Stützring?

Ein Zentrierring steuert in erster Linie die Position über seine Bohrung, seinen Zentrierzapfen und seine Bezugsfläche. Ein Stützring überträgt in erster Linie Last und verstärkt die Filterstruktur. Ein Teil kann die Funktionen kombinieren, wenn die Zeichnung beide definiert.

Kann der Ring eine O-Ring-Nut enthalten?

Ja. Die Nut wird mit eigener Breite, Tiefe, Durchmesser und Oberflächenbeschaffenheit definiert, zusammen mit den Zentriermaßen. O-Ring-Werkstoff und Querschnitt werden separat ausgewählt.

Bieten Sie eine universelle Zentrierringgröße an?

Der Ring wird um den passenden Filter und Halter herum gefertigt. Geben Sie Bohrung, Zentrierzapfen, Höhe und Bundmaße an, damit das Teil direkt in die Baugruppe passt.

Wie werden Toleranzen spezifiziert?

Weisen Sie dem Zentrierdurchmesser die erforderliche Passung zu und verwenden Sie geometrische Toleranzen für die zugehörige Bohrung und Stirnfläche. Dadurch erhalten funktionale Oberflächen die notwendige Genauigkeit, ohne dass jede berührungsfreie Fläche gleichermaßen eng toleriert wird.

Kann ein Sieb im Ring montiert werden?

Ja. Eine Halterungsbaugruppe kann eine Drahtgewebescheibe oder Sintergewebescheibe enthalten, wobei ihr Auflagendurchmesser und ihre Rückhalteweise getrennt von der Außenpassung des Rings festgelegt werden.

Ist eine engere Passung immer besser?

Nein. Ein entnehmbarer Filter benötigt ausreichend Spiel für die Montage, Temperaturänderungen und Reinigungsablagerungen. Wählen Sie eine Passung, die die Ausrichtung aufrechterhält und gleichzeitig das vorgesehene Wartungsverfahren ermöglicht.

Technische Anfrage

Maße, Filtermedium, Verbindungen und Prüfnachweise vor Auftragsbestätigung festlegen.

Technische Angaben (optional)
Auswahlangaben

WhatsApp

Suchen