デプスメディアとプリーツ構造
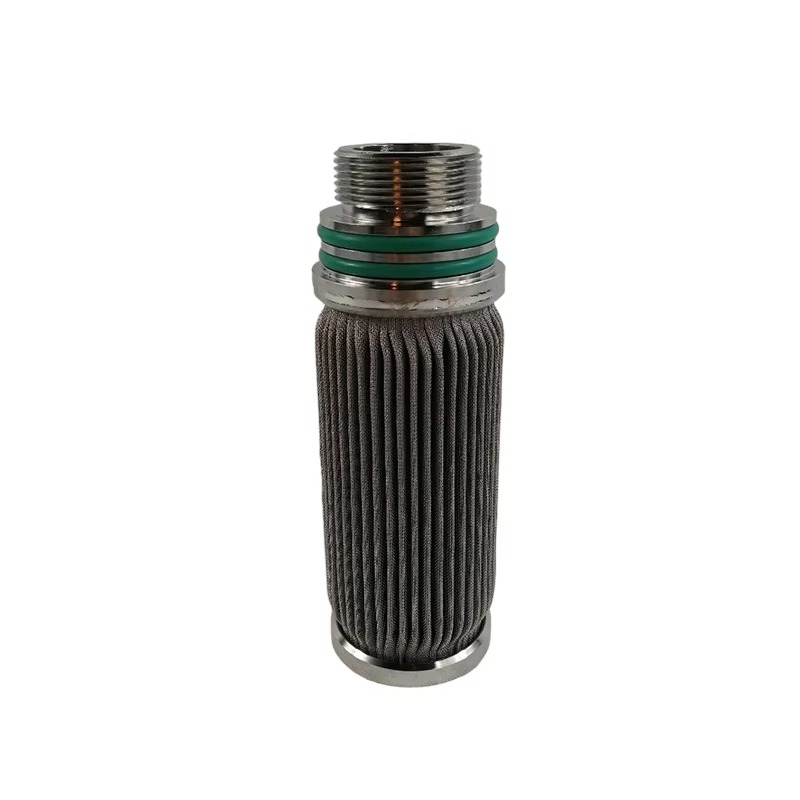
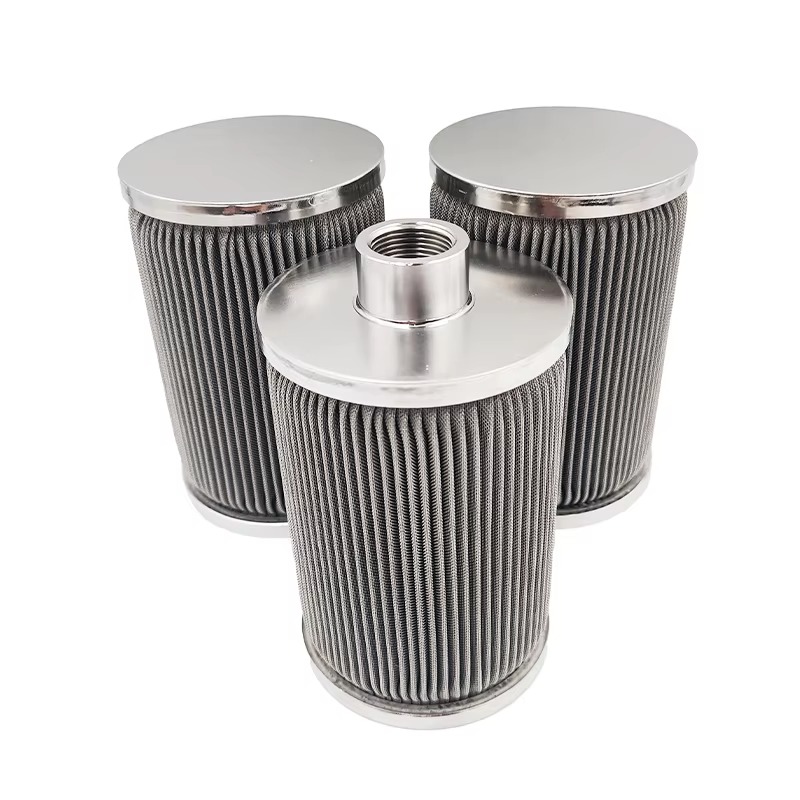
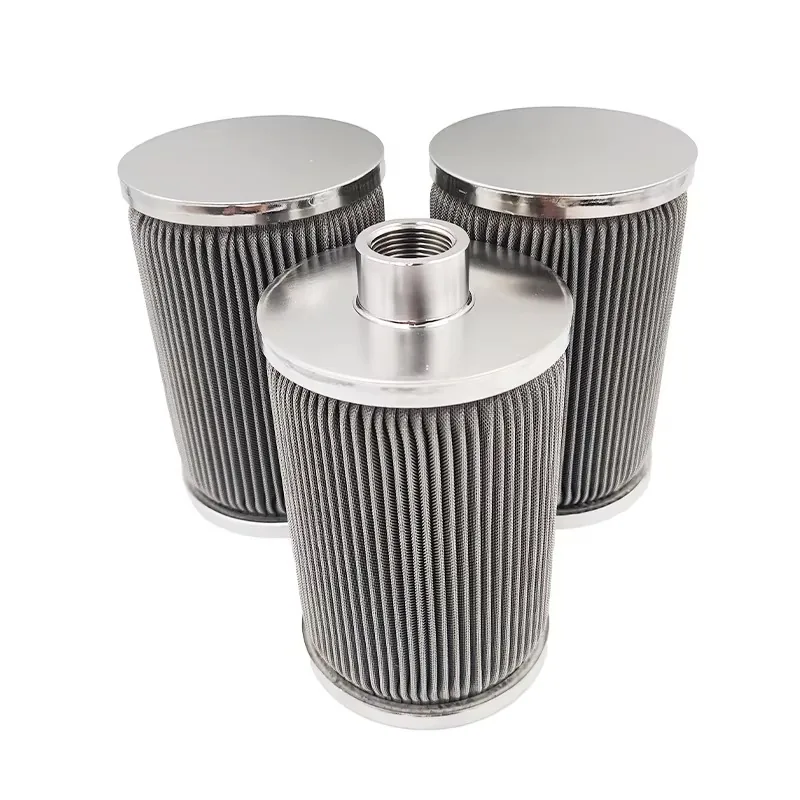
折りひだ形は同じハウジング内で有効ろ過面積を広げられます。平滑円筒形は外表面に付着した汚れを取り除きやすい形状です。フェルトは片面または両面を織金網で保護できます。穴あき支持芯がろ過壁を支え、端部キャップの接合部がろ材外周のバイパス流を防ぎます。
Kaifil は、深層ろ過用の焼結ステンレス繊維フェルトを使った折りひだ形と平滑円筒形のカートリッジを製作します。ひだ部、支持芯、端部継手は、ハウジングと所定の流れ方向に合わせて設計します。
焼結金属フィルターおよびろ材構成を検討するため、図面、参考サンプル、または用途上の要件をお知らせください。
折りひだ形は同じハウジング内で有効ろ過面積を広げられます。平滑円筒形は外表面に付着した汚れを取り除きやすい形状です。フェルトは片面または両面を織金網で保護できます。穴あき支持芯がろ過壁を支え、端部キャップの接合部がろ材外周のバイパス流を防ぎます。
完成品の粒子捕集性能は、粒径、捕集効率、試験方法で指定します。流体の粘度、固形分負荷、有効ろ過面積に合わせてフェルトの等級と透過性を選定します。焼結繊維フェルトのシート材と、フェルト・焼結金網・焼結粉末の比較も参照できます。
焼結ろ材の性能データシートも参照してください。
ハウジング図面または適合する見本で、内外径、全長と有効ろ過長、挿入・引抜きスペースを定めます。DOE(両端開口形)は両端のシール座とガスケット、222 または 226 は O リングのはめあいと固定形状を確認します。ねじ接続はねじ規格、サイズ、シール方式を指定します。詳細はフィルターの端部接続ガイドをご覧ください。
取り付け前に流れ方向を確認し、取付座を清掃してシールを点検します。端部継手を持って取り付け、ひだをねじらないようにします。取り決めた流体、流量、温度で清浄時の差圧を記録し、洗浄後も同じ条件で再測定します。再使用前に溶接部、シール、完全性を確認します。
| 部位・試験項目 | 図面・受入条件 |
|---|---|
| DOE | 両座面間の距離、両端のシール面、ガスケットの寸法。 |
| 222 / 226 | 差込み部と相手穴の径、Oリング溝、シール断面。ロック付きでは爪の位置とかかり代を指定します。 |
| ねじ接続 | ねじ規格、呼び径、ピッチ、有効ねじかかり長さ、シール面。 |
等級は、連達のカタログが参照する Bekaert AL3 シリーズの絶対ろ過精度の表記に従います。各行は同じ平板フェルトの厚さ、単位面積質量、空隙率を示します。
| シートの絶対ろ過精度(µm) | シート厚さ mm | 単位面積質量 g/m² | 気孔率 % |
|---|---|---|---|
| 3 | 0.35 | 975 | 65 |
| 5 | 0.34 | 600 | 78 |
| 7 | 0.27 | 600 | 72 |
| 10 | 0.32 | 600 | 77 |
| 15 | 0.37 | 600 | 80 |
| 20 | 0.49 | 750 | 81 |
| 25 | 0.61 | 1050 | 79 |
| 30 | 0.63 | 1050 | 79 |
| 40 | 0.66 | 1200 | 77 |
| 60 | 0.70 | 750 | 87 |
空気差圧200 Paで、AL3平板フェルトの平均通気量は10 µm等級で100 L/(dm²·min)、20 µm等級で255 L/(dm²·min)です。
| 供給項目 | 注文条件 |
|---|---|
| 製作期間 | ご注文内容と図面の確定後2–3週間。 |
| 試験注文 | 取付確認や工程評価のための小ロット注文に対応。 |
| 通常の製作注文 | 1注文につき50個、または注文金額3,000米ドル。 |
| 見積基準 | 図面の改訂番号、フェルト等級、支持芯と保護金網の配置、継手寸法、シール材、数量。 |
| 項目 | 仕様 | 備考 |
|---|---|---|
| 構造 | プリーツ形と平滑円筒形 | — |
| 端部接続とシール | 図面に基づく DOE、222、226 またはねじ接続 | 相手側寸法、ガスケットまたは O リングの断面、シール材を確認します。 |
| 有効ろ過面積 | 露出ろ材の面積(m²) | プリーツ形は、ひだ数、ひだ1山の展開長さ、軸方向の有効長から算出し、封止部や覆われる部分を除きます。 |
| 完成品の粒子捕集性能 | 粒径、捕集効率、試験方法 | 組立済みカートリッジの受入基準を取り決めます。 |
| 取付寸法 (mm) | 外径、内径、全長、有効ろ過長 | ハウジング座面を寸法の基準とし、公差、挿入深さ、引き抜きに必要な空間を示します。 |
| 金属とシールの材質 | ステンレス製フェルト、保護金網、支持芯、継手および用途に合うシール材 | 部品ごとの鋼種や材質を指定し、プロセス流体と洗浄剤への適合性を確認します。 |
| 清浄時差圧 | 合意した試験点での許容値 | 流体、流量、温度、流れ方向、許容差圧を指定します。気体では流量の基準状態も明記します。 |
| 検査と洗浄 | はめあい、溶接部、シール、合意した完全性試験 | 逆洗やパルス洗浄では逆方向の差圧、継続時間、洗浄流体を指定します。 |
材質: ステンレス鋼。鋼種は部品ごとに指定
指定されたフェルトグレードと清浄時圧力損失目標を使用する場合、プリーツ加工された面積は通過流速を低減できます。
粒子分布に合わせて選択した深層ろ過媒体を使用し、プロセス液中から触媒微粉および再利用可能な固形分を回収します。着脱可能なカートリッジと逆流洗浄により、固形分の回収と繰り返し使用をサポートします。
実際の熱サイクルに対応するエンドシールおよびサポートと金属媒体を組み合わせてください。
キャンドル式ろ過では、樹脂の種類、運転温度での粘度、処理量、許容圧力損失を指定します。
ご相談の際は、次の情報をお知らせください。
ハウジング径が制限され、用途により多くのろ過面積が必要な場合はプリーツ加工を選択します。外部付着物を容易に除去する必要がある場合や、洗浄システムに単純な表面が適している場合は平滑な円筒が有用です。
同じ流体、温度、流量、および装着済みカートリッジ面積を使用します。フェルトグレード、厚さ、透過率を結果とともに記録し、粘度や媒体構造の変化をファウリングと誤認しないようにします。
安定した運転点で差圧と製品品質を監視します。プロセスに応じた変化または洗浄トリガーを設定し、各洗浄サイクル後に圧力回復と完全性を比較します。
通常および逆方向の差圧、パルス持続時間、温度、洗浄流体を指定してください。支持コア、外側ガード、プリーツ拘束具、エンドジョイントは両方の負荷方向に対応するように構成されます。
シート等級はろ材選定に使います。組立済みカートリッジについては、対象粒径、捕集効率、試験方法を別途指定します。
関連製品と技術資料をご覧ください。
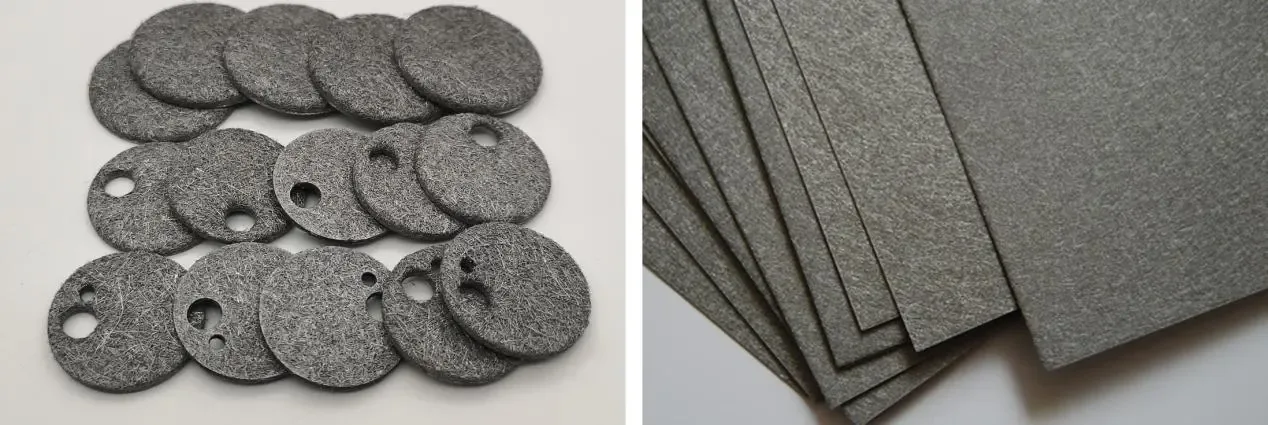
焼結ステンレス鋼繊維フェルトを平板、図面指定の切抜き品、プリーツろ材で供給します。
詳細を見る
Kaifil はハウジングに合わせたステンレス織金網製プリーツフィルターカートリッジを製作します。
詳細を見る
Kaifilは、剛性のある結合メディア、溶接シーム、ねじ込み、プレーンエンドまたはOリング接続を備えた、再利用可能なステンレス鋼焼結金網カートリッジを製造しています。
詳細を見る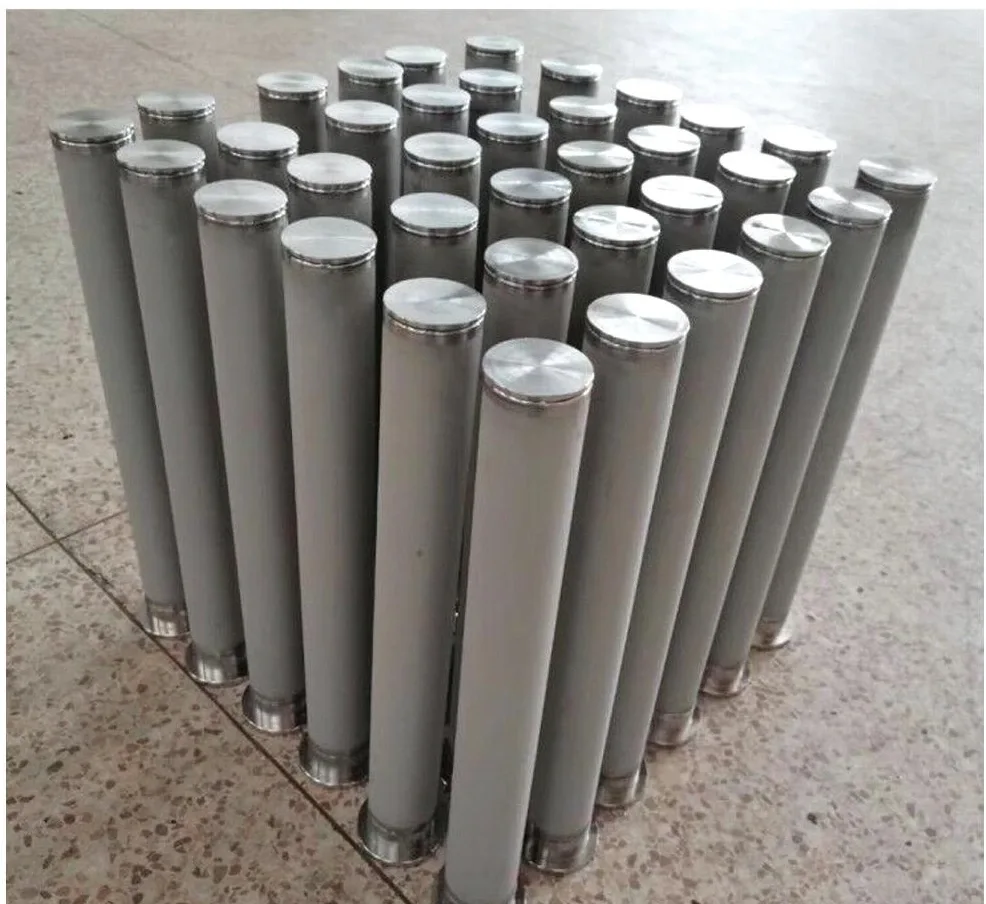
ガスろ過や低流量の液体ろ過に用いる金属粉末焼結製の多孔質チューブ、底付きカップ、平板ディスクです。
詳細を見る上下の金属ろ過面、内部の支持・排液構造、中心集液ハブを備えた金属製リーフディスク。
詳細を見るご注文を確定する前に、寸法、ろ材、継手、および検査記録を定義してください。