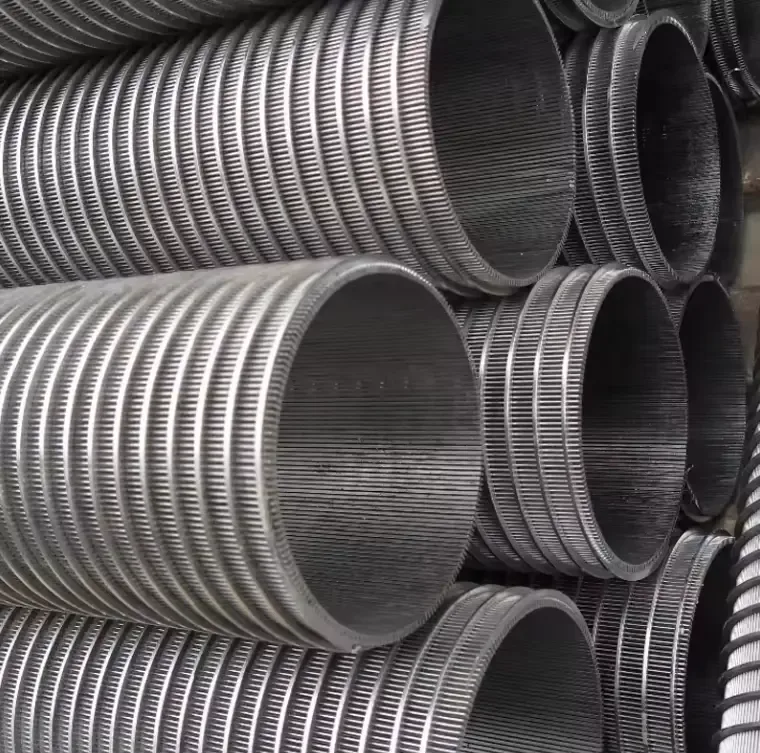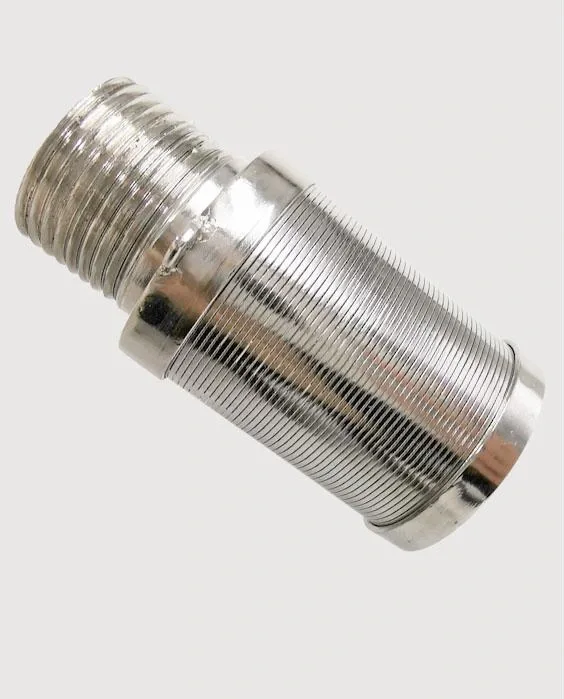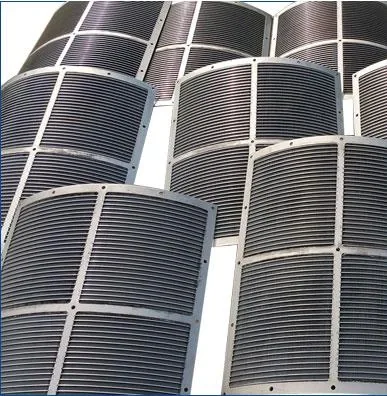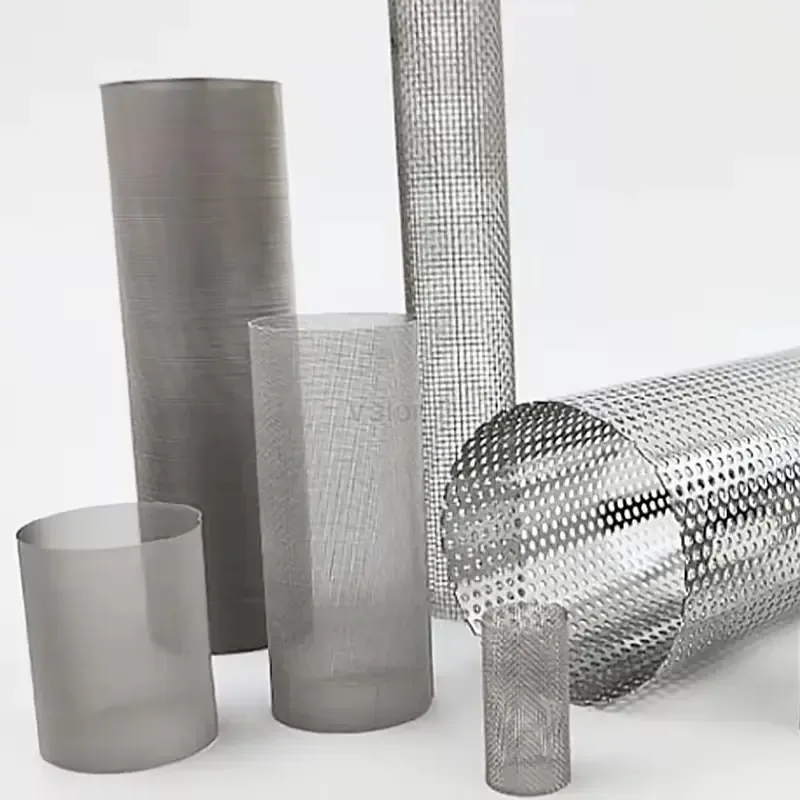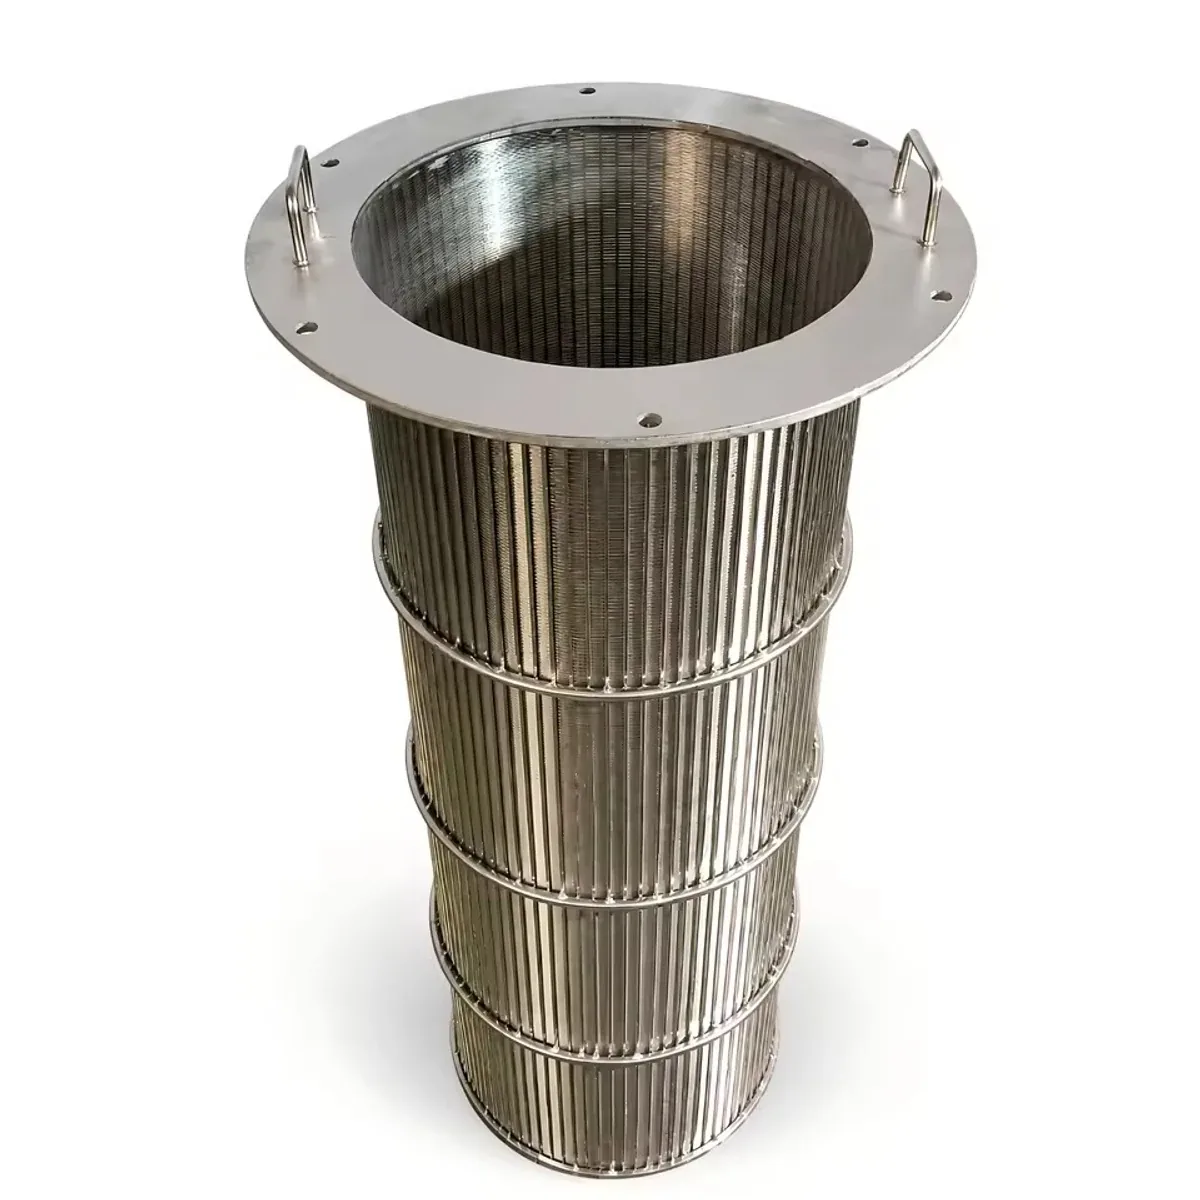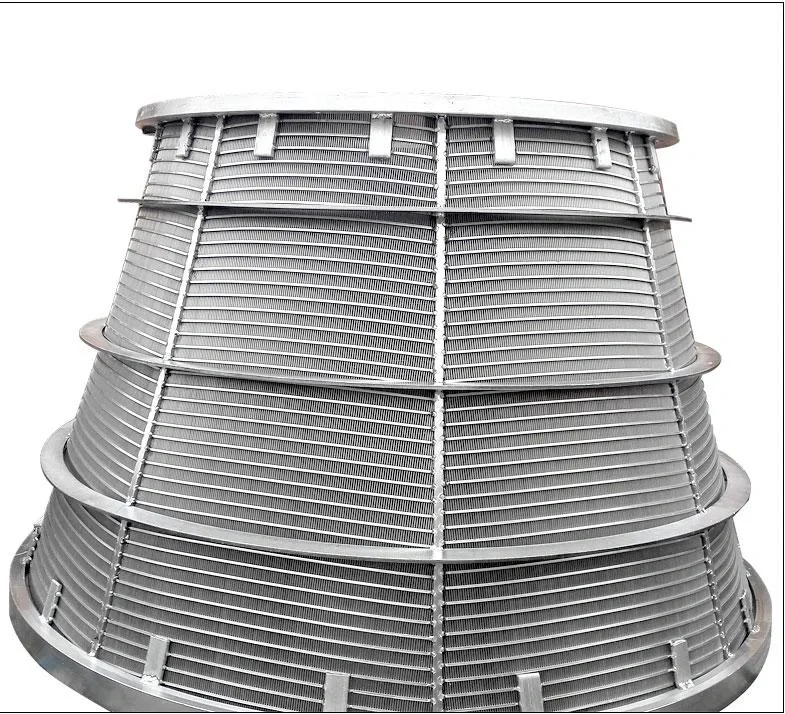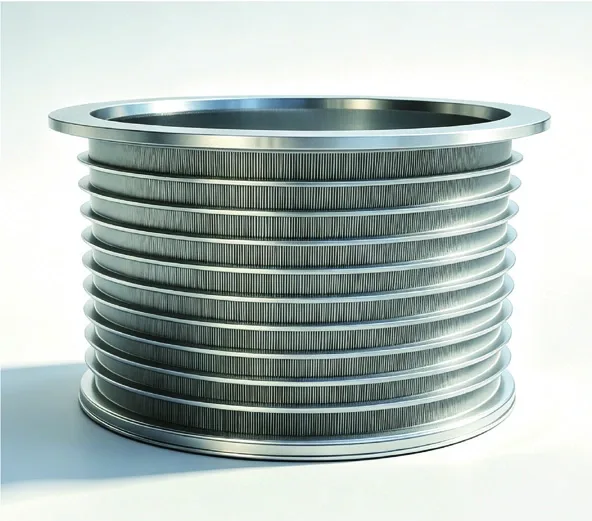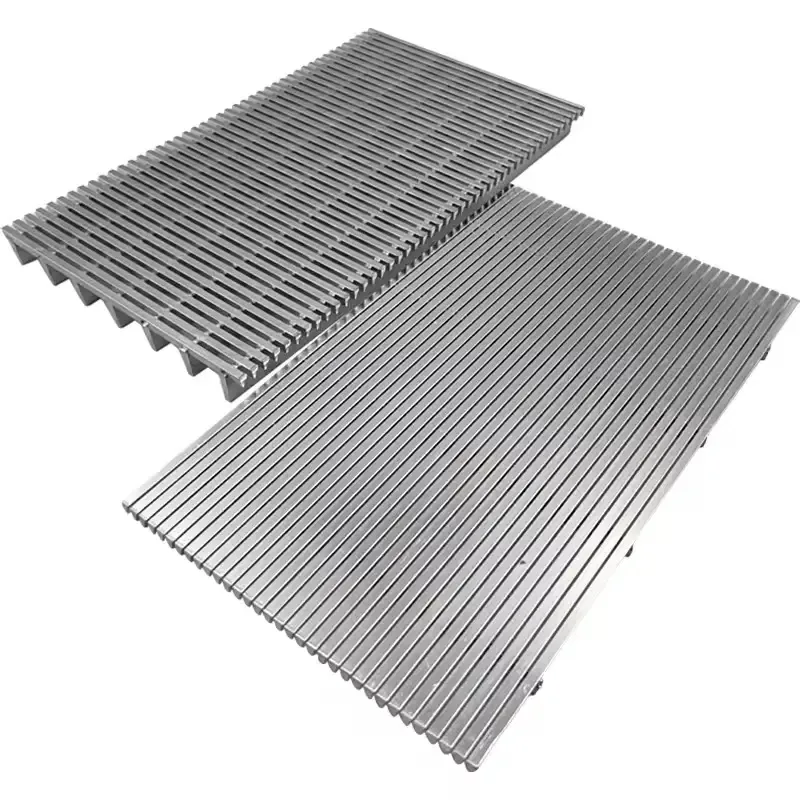
Spaltweite auf das abzuscheidende Feststoffspektrum abstimmen
Die Spaltweite ist der engste Abstand zwischen benachbarten Profildrähten. Kleinere Partikel können passieren; längliche oder verformbare Partikel können sich anders verhalten. Die Spaltweite allein belegt keinen geprüften Abscheidegrad. Kritische Trennaufgaben sind mit repräsentativen Feststoffen zu prüfen.
Tragstruktur dimensionieren
Profildrahtgröße, Stützabstand und Zylinder- oder Plattenspannweite bestimmen das mechanische Verhalten. Bestätigen Sie die Betriebs- und Rückflussdifferenzdrücke getrennt.
Betriebs- und Reinigungsströmung festlegen
Die offene Seite eines Keilprofils kann dazu beitragen, eingefangene Feststoffe in einer bestimmten Fließrichtung freizugeben. Zeichnen Sie sowohl Wartungs- als auch Reinigungsflusspfeile ein, um eine umgekehrte Montage zu vermeiden.
Konstruktionsprüfung
Geben Sie die Schlitzbreite mit Toleranz, Profildrahtausrichtung, Stützabstand und Flussrichtung an. Partikelform und -ausrichtung beeinflussen den Durchgang, daher ist die Schlitznummer allein keine Garantie für die Prozesstrennung. Bestätigen Sie bei einer Platte oder einem Zylinder die Stützweite, die Endverbindungen und etwaige Rückfluss- oder Rückspüllasten, bevor Sie ein Profil auswählen.
Prüfung und Abnahmekriterien
In der Bestellzeichnung sollten die gemessene Schlitzrichtung, kritische Abmessungen, Verbindungsdetails und der installierte Abstand angegeben sein. Überprüfen Sie repräsentative Schlitze entlang der fertigen Form, auch in der Nähe von Schweißkanten, wo sich die Geometrie ändern kann. Ein Prozessversuch beim Kunden ist erforderlich, wenn das Akzeptanzkriterium die tatsächliche Feststoffrückhaltung oder das Reinigungsverhalten ist.
Rechenbeispiel
Bei Spaltweite s = 0,50 mm und Profildraht-Kopfbreite w = 1,50 mm beträgt die theoretisch freie Oberfläche s / (s + w) × 100 = 25%. Stützstäbe, Randbereiche und Befestigungen verringern die freie Fläche der Baugruppe. Dies ist ein Geometriebeispiel, keine zugesicherte Durchfluss- oder Trennleistung. Spalttoleranz, Strömungsrichtung und Stützweite sind separat festzulegen; Zeichnung und Prozessversuch bestimmen die Abnahme.
Spezifikation vervollständigen
Spezifikationsblatt für Keildrahtsiebe
Siebkomponenten für Wasseraufbereitung, Entnahme und Brunnen
Technische Quellen
Strömung zusammen mit Draht- und Stützanordnung lesen
Die Strömungszeichnung verbindet Arbeitsdrahtrichtung und Stützposition. Umfangs- und Längsdrähte ergeben unterschiedliche Zylinderanordnungen. Die Ansicht wird dem fertigen Teil zugeordnet; Arbeitsfläche, Betriebs- und Rückreinigungspfeil werden auf der Einbauzeichnung markiert.
Arbeitsdraht und Stützquerschnitt werden als getrennte Teile gewählt. Profilkennungen benennen die Querschnitte; tatsächliche Breite, Höhe und Abstände stehen in der Zeichnung. Die engste Öffnung wird an der Arbeitsfläche gemessen, einschließlich Prüfstellen an Verbindungen und Endgrenzen.